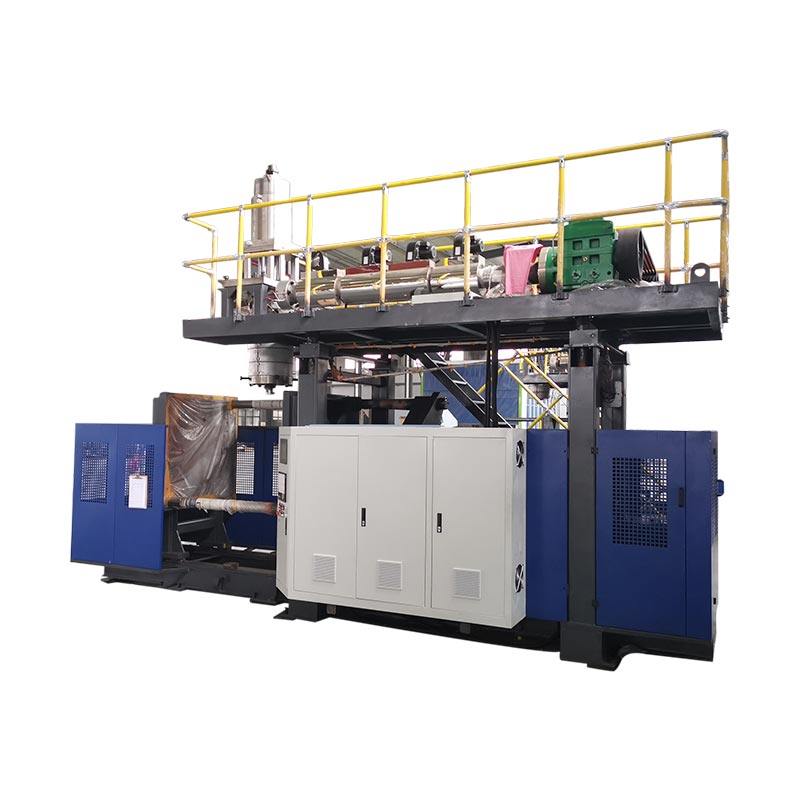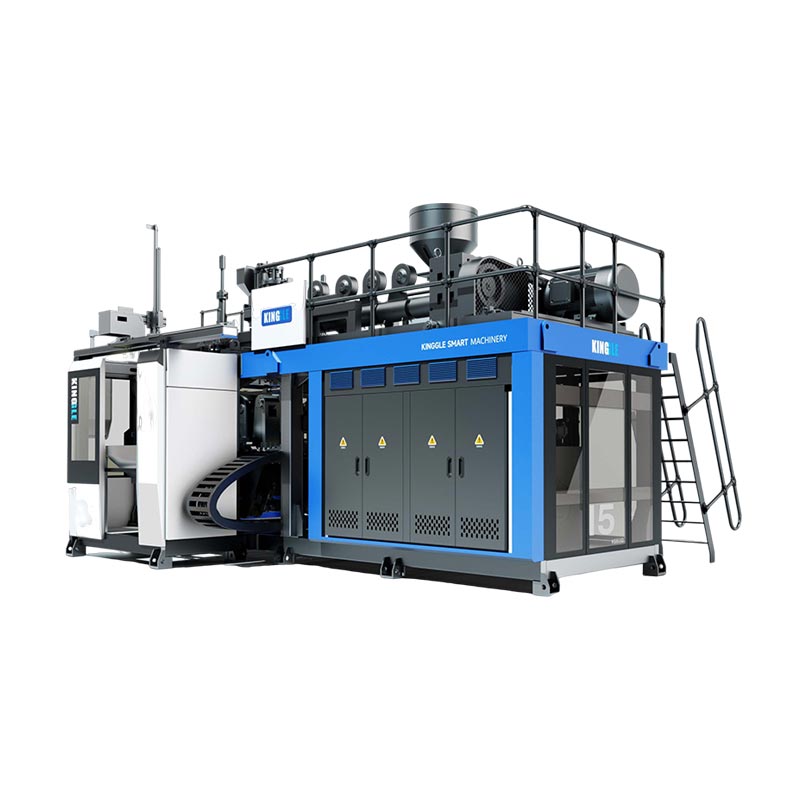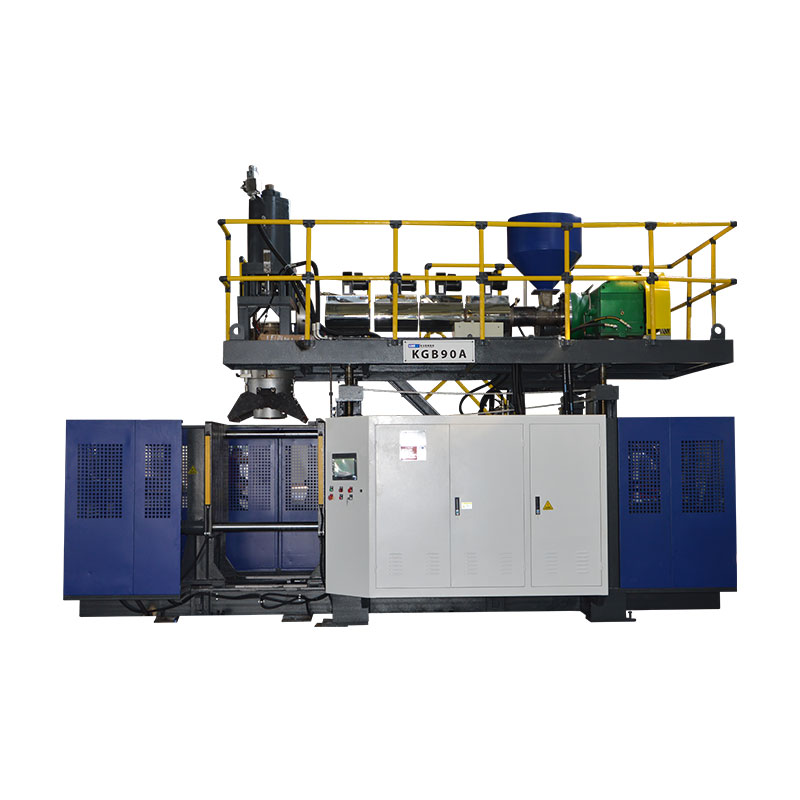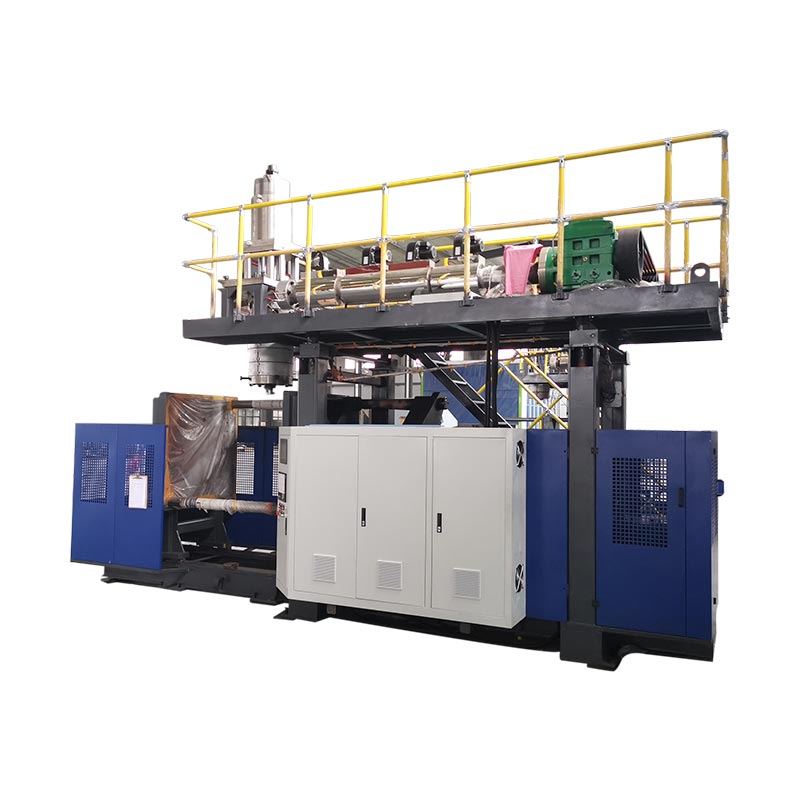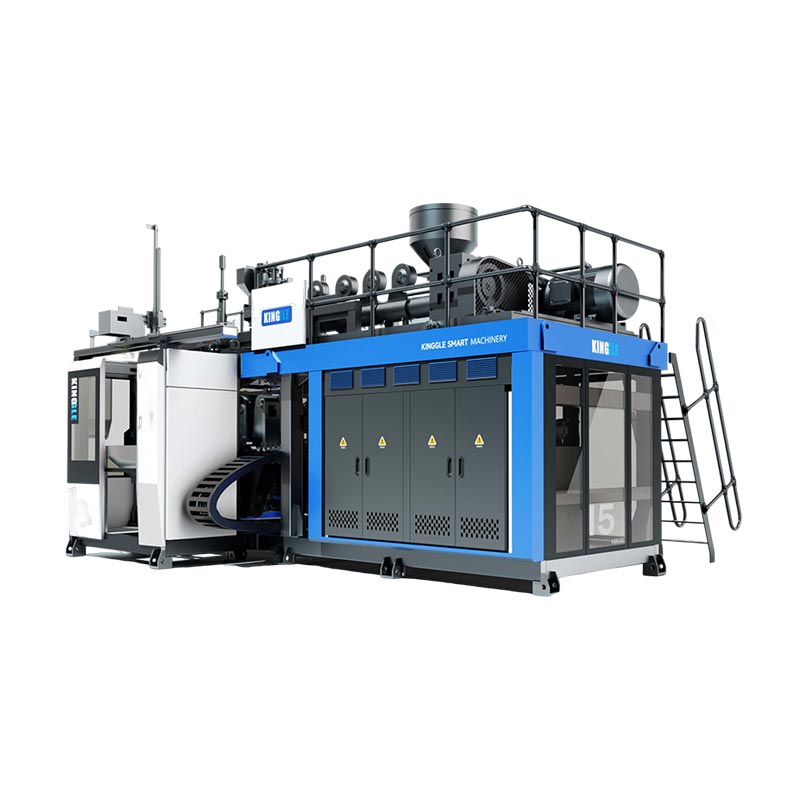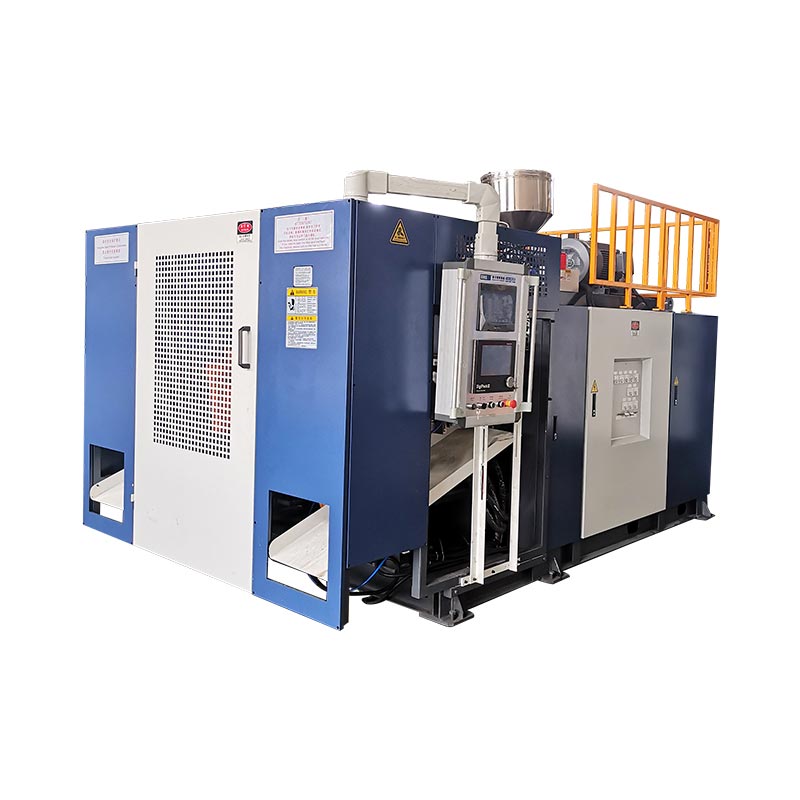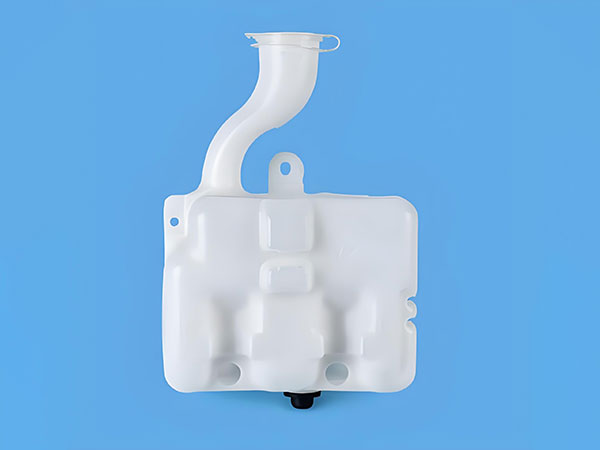
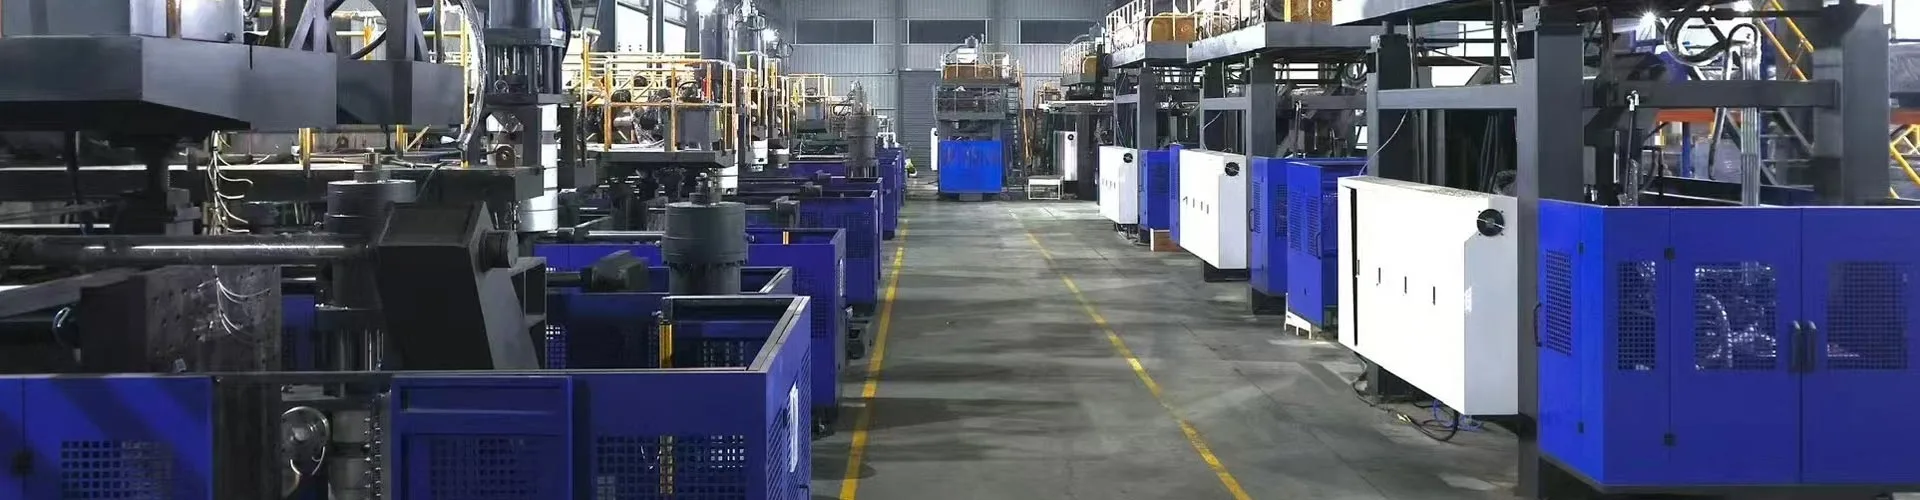
Автомобилското обликување со дување може да произведе шупливи делови како што се воздушни канали и резервоари за течност. Изборот на опремата започнува со цртежот на делот, одредената смола и барањата за прифаќање. Рекламираниот волумен на контејнерот на машината сам не може да утврди дали ќе формира одреден канал, ќе одговара на нејзиниот калап или ќе го даде потребниот завршен излез.
Корисен преглед на купувањето го следи делот низ целиот процес: формирање, отстранување, отсекување, склопување и проверка. Решете ги задолжителните барања за производи и алатки пред да го споредите номиналниот производ или цена. Во спротивно, брзиот циклус на обликување може да прикрие производна ќелија која сè уште ја промашува целта за испорака.

Автомобилски делови за обликување со дување: апликации и соодветност на процесот
Групирајте ги автомобилските делови според тоа што мора да прават, а не според фактот дека се шупливи. Воздушен канал во кабината, компонента за довод на воздух на моторот и резервоар за течност бараат различни прегледи. Нивните работни услови и интерфејси ги одредуваат прашањата на кои мора да одговори машинскиот предлог.
| Дел од семејството | Влезови за воспоставување | Прашања за опрема и алатки |
|---|---|---|
| HVAC канали во кабината | Воздушен пат, геометрија на поврзување, простор за инсталација и наведени функционални проверки | Дали предложената рута може да го формира телото и да остави достапни места за кастрење и инспекција? |
| Делови за довод на воздух на моторот | Специфицирани услови за температура, притисок или вакуум, изложеност на медиумите и барања за поврзување | Дали смолата, маршрутата на формирање и комплетната ќелија одговараат на тие конкретни услови? |
| Резервоари за течност | Течност, услови за услуга, пристаништа, карактеристики за монтирање и критериуми за прифаќање | Како ќе се произведуваат и проверуваат телото, интерфејсите и секое следно склопување? |
| Други шупливи технички делови | Куќишта за оптоварување, димензии, карактеристики на склопување и наменета употреба | Дали е погоден обликувањето со дување или треба да се спореди друга рута на формирање или спојување? |
Чувајте ги проектите за системот за гориво на посебна патека за одобрување. На пример,RISE го опишува тестот за пожар на пластичен резервоар за горивоспоред Регулативата на ООН 34, Анекс 5, клаузула 5. Тоа е специфичен опсег на тестот, а не целосна листа за проверка на одобрување. Воспоставување на важечкиот пазар, барања и одговорности за одобрување за вистинскиот проект за системот за гориво; Машинскиот каталог кој ги наведува „цистерните за автомобили“ не воспоставува усогласено производство на резервоари за гориво.
Канали за климатизација и климатизација: геометрија, интерфејси и барања за машината
За каналите за климатизација и климатизација со фен, прегледајте ја патеката за воздух и секоја врска заедно. На телото што може да се формира сè уште му требаат отвори што може да се исечат, лоцираат и проверат. Прилагодените пластични канали затоа треба да стигнат до фазата на цитат со дефинирани и обликуваната геометрија и планираната завршена геометрија.
Одделете ја вентилацијата на кабината од барањата за довод на воздух на моторот
Не префрлајте го материјалот за довод на воздух на моторот или условите за тестирање на канал во кабината само затоа што и двата носат воздух. Запишете ја околината за инсталација, одобрениот материјал и потребните проверки за конкретниот дел. Ако притисокот, вакуумот, температурниот циклус или изложеноста на течности се важни, идентификувајте ги релевантните услови во спецификацијата на проектот.
Прегледајте ја завршената врска, а не само обликуваниот отвор
Обележете ги краевите на поврзувањето, податоците за монтирање, промените во делот и предложените места за отсекување на цртежот. Потоа проверете како делот ќе седи во завршна или инспекција тела. Корисно прашање за преглед е дали истиот систем на податоци може постојано да го лоцира делот за време на отсекување, мерење и склопување.
Наведете ја потребната проверка на проток, премин, вклопување или запечатување пред да ја дефинирате ќелијата. За овие проверки можеби ќе бидат потребни посебни тела или посебни станици. Тие треба да имаат доделен добавувач и метод на прифаќање, наместо да се претпоставува дека доаѓаат со машината за обликување со дување.
Изберете ја патеката на процесот пред да ја изберете големината на машината
Пред да изберете поголема машина, разговарајте за тоа како ќе дојде до шуплината на мувлата. Паризон е топла шуплива цевка што процесот ја формира и надувува. Нејзиното ракување и поставување мора да одговараат на геометријата.
Конвенционално истиснување наспроти 3D обликување со вшмукување со удар
Техничко објаснување на Тореј за 3D обликување со вшмукување со дувањего опишува вшмукувањето кое го внесува паризонот во шуплината на мувла за долги, сложени шупливи форми. Ова е различен процес аранжман. Конвенционалната машина за обликување со дување со истиснување со робот за делумно отстранување не треба да се третира како еквивалентен доказ за таа способност.
За непријатна патека, побарајте преглед на маршрутата за формирање користејќи ја вистинската геометрија и смола. Споредете го конвенционалното обликување со дување со истиснување, специјализираната патека за поставување или вшмукување и споени обликувани делови каде што е соодветно. Споредбата треба да се однесува на формирањето на изводливоста, интерфејсите и работата низводно, наместо да се претпоставува дека една рута одговара на секој автомобилски канал.
Чувајте ја конфигурацијата на топи и погон одделно
Континуираното истиснување и работата на главата на акумулаторот ја опишуваат испораката на топење. Пласманот на Парисон опишува различен дел од процесот. Хидрауличните, сервохидрауличните и електричните погони го опишуваат активирањето. Споредувањето на овие на одделни оски ги прави цитатите полесни за толкување и спречува етикетата за автоматизација да стои за способност за формирање.
Изберете смоли за обликување со дување за вистинската автомобилска апликација
Наведете ја оценката, а не само семејството на полимери. „PA“ или „PP“ остава отворени прашања за засилување, модификација, однесување на обработка и соодветност за наменетиот дел. На Envalior'sПортфолио Durethan PA6, на пример, ги разликува степените на дувачко лиење и армирани оценки за цевки и воздушни канали. Семејното име не идентификува заменлив рецепт.
Одговара на подготовка и пластифицирање на материјалот до степен
Добијте ги тековните инструкции за обработка специфични за одделение. Проверете го предложениот распоред за сушење и напојување, мерење на влага каде што е потребно, соодветност на завртките и главата, контролата на температурата и секоја спецификација отпорна на абење потребна за соединението. Ова се ставки за техничка потврда, а не причини да се објави една температура на сушење за сите инженерски пластики.
Toray ги идентификува вискозноста на топењето и стабилноста на задржување на обликот како релевантни за соодветноста на смолата за обликување со дување. Забележете ја материјалната состојба и поставките за процесот за време на пробното тестирање за да може да се истражи проблемот со формирањето според познат рецепт. Не ја прифаќајте објавената стапка на истиснување HDPE на машината како доказ за нејзината стапка на испорака со различна смола.
Чувајте повторно мелење во рамките на одобрениот рецепт
Запишете го изворот, историјата на обработка и предложената пропорција на повторно мелење, заедно со дозволата од клиентот и проверките потребни за да се квалификува рецептот. Тестирајте ја предвидената производствена мешавина. Испитувањето со само девствена смола не ги утврдува перформансите со подоцнежно додавање на повторно мелење.
Преведете го цртежот на делот во барања за опрема за обликување со дување
Користете табела од барања до докази за да ја прегледате опремата за обликување со дување. Секое задолжително барање бара соодветна спецификација, цртеж или пробен запис. Нерешените ставки треба да останат видливи додека одговорната страна не ги затвори.
| Услов | Проверете го предлогот | Доказ и затворање |
|---|---|---|
| Материјал и бруто шут побарувачка | Специфично пластифицирање, употребливо шут и испорака; вклучуваат процесен отпад, а не само завршена тежина | Материјална евиденција и судење за формирање на претставник |
| Инсталација на мувла | Плик, монтажа, дебелина и маса на мувла, комунални услуги и пристап до услуги | Цртеж на интерфејс на мувла-машина |
| Отворање и отстранување | Отворен простор, потребни движења на мувлата, патека за фаќање и клиренс за топлиот дел | Преглед на движење и сведок на секвенца за отстранување |
| Критични ѕидни региони | Раководни алатки, паронска контрола и предложени локации за инспекција | Картирани мерења во однос на границите на цртање |
| Завршени интерфејси | Тела за кастрење, спојување, склопување и позиционирање | Димензионални и функционални проверки на готовиот дел |
| Прифатен излез | Завршете ја ќелијата, точката за броење, правилата за прекин и ракувањето со одбивање | Темпирано пробно со прифатени количини и стоп записи |
Како би прегледал проект за обликување на автомобилски удар
За проект за обликување на автомобилски удар, би го разгледал цртежот на делови пред да разговарам за капацитетот на машината. Моите почетни прашања ќе се однесуваат на степенот на материјалот, работната средина, точките за поврзување и барањата за прифаќање. Номиналниот волумен на контејнерот на машината ќе остане референца за проверка, а не основа за одобрување канал или неправилен резервоар.
Ако пробниот дел ја исполни својата цел на тежина, но не успееше во локалната проверка на дебелината на ѕидот, би ја испитал дистрибуцијата на материјалот пред да ја зголемам вкупната тежина на делот. Јас би ги споредил наведените локации за инспекција со профилот на парот, подготовката на материјалот, алатките и снимените поставки на процесот. Додавањето материјал насекаде би останало предложена промена додека релевантните проверки на делови не покажат дека го решиле проблемот.
Прегледот на алатките ќе опфати повеќе од тоа дали калапот се вклопува меѓу плочите. Ќе ги проверам монтажата, дебелината на мувлата, просторот за отворање, потребните движења и патеката за целосно делумно отстранување. На пристаништата и карактеристиките за монтирање, исто така, ќе им треба јасен план за отсекување, позиционирање и проверка по обликувањето.
За одредена оценка за инженерско-пластика, би побарал нејзино упатство за обработка и ќе го потврдам предложеното сушење, хранење, завртка и распоред на главата. Не би користел бројка за проток на HDPE како доказ за перформансите со друга смола. Секој предложен рецепт за повторно мелење ќе остане предмет на применливите барања за материјали и клиенти.
Пред да ја одобрам производната ќелија, во пробниот план би ја вклучил работата низводно. Лиен канал сè уште треба да ги помине договорените фази на кастрење, склопување и проверка. Би ги снимал прифатените резултати, прекините и рачните прилагодувања, а потоа би ги одвоил усвоените барања од ставките на кои им е потребна корекција или дополнителни докази.
Мојата препорака ќе зависи од тие наоди. Поголема машина нема да биде мојот автоматски одговор на недостаток на производство; Прво би утврдил дали ограничувањето доаѓа од обликување, ракување, доработка или проверка.
Дизајн на мувла за дување, дистрибуција на ѕидови и критични интерфејси
Тежината на готовиот дел е едно мерење на целиот објект. Не може да ја идентификува дебелината при свиткување, поврзување или прицврстување. Утврдете ги локациите за инспекција од цртежот и функцијата, а потоа споредете ги мерењата направени во дефинирана состојба на дел.
Одделна надолжна и периферна контрола
Прегледајте го лонгитудиналното програмирање на парот одделно од дистрибуцијата на ѕидот околу обемот на делот. Toray ја опишува контролата на дебелината на ѕидот на радиусот во дискусијата за процесот на вшмукување 3D. Потврдете ги реалните контролни функции на предложениот систем; самото големо броење на програмски точки не покажува дека секоја критична локација ќе ја исполни својата граница.
За локален неуспех, мапирајте го мерењето на неговата позиција на делот и истражете ги соодветните променливи на процесот и алатките. Чувајте ги промените да се следат за да може да се проверат нивните ефекти. ПостојнитеПарисон програмски водичподетално ја објаснува темата за контрола.
Носете ги податоците низ завршна обработка и склопување
Дефинирајте како портите, исечените рабови и карактеристиките за монтирање ќе се мерат во однос на наведените податоци. Согласете се за поддршката и мерната состојба на делот. Прегледајте ги овие интерфејси со добавувачите на калапи и тела користејќи годизајн на мувла и проверки на интерфејсот на машината, наместо завршувањето да се третира како посебно прашање по одобрувањето на мувлата.
Дефинирајте ја целосната ќелија за обликување на автомобилски удар
Нацртајте ја патеката од подготовката на смола до местото на броење на прифатените делови. Вклучете отстранување, отсекување, отворање, спојување, склопување и проверка само онаму каде што му се потребни на делот. За секоја операција, наведете го добавувачот, доказите за прифаќање и одговорноста за интеграција.
Проверете ги интерфејсите на станиците: како се пренесува делот, како се наоѓа, што се случува кога станицата низводно ќе запре и како се одвојуваат отфрлените делови. Наводот треба да ја разликува опремата обезбедена од производителот на машини од опремата испорачана од други. Наводич за конфигурација на автоматска линијаги опфаќа овие граници на снабдување.
Изберете инспекции од функцијата и спецификацијата на делот. Тестот за истекување, онаму каде што е потребно, не ги заменува доказите за димензионални, премин, склопување или издржливост. Избегнувајте една генеричка листа за тестирање за секоја автомобилска апликација.
Посебно докажете го делот и процесот на производство
Планирајте репрезентативно испитување околу ревизијата на цртежот, одобрениот материјал и наменетиот рецепт. Снимете го калапот, поставувањето, материјалот и планот за мерење. Чувајте ги прифатените количини, отфрлете ги причините, прекините и рачните интервенции заедно со евиденцијата на циклусот.
Тестот на машината на добавувачот и одобрувањето на производниот дел на купувачот служат за различни цели.Јавен PPAP преглед на AIAGго поврзува одобрението на производниот дел со доследно исполнување на записите и спецификациите на дизајнот за време на вистинското производство по стапки на производство. Тој опсег е поширок од демонстрација на движење на машината или производство на еден прифатлив примерок.
| Активност | Прашање што го упатува | Доказ за дефинирање | Само по себе не се воспоставува |
|---|---|---|---|
| Машина или клеточна маснотија | Дали испорачаната опрема го задоволува договорениот опсег на прифаќање? | Договорни проверки, конфигурација, пробни услови и запис со отворени ставки | Сите функции на готовиот дел или одобрение за производство на клиентите |
| Дел функционална валидација | Дали готовиот дел ги исполнува наведените барања за употреба? | Применливи записи за димензии, склопување, функционалност и издржливост | Одржливи производствени перформанси надвор од проценетите услови |
| Одобрување на делови за производство на клиентите | Дали планираниот производствен процес ги исполнува важечките барања за одобрување на купувачот? | Поднесоци и докази за производство дефинирани од клиентите, вклучително и PPAP каде што е потребно | Одобрување за изменет материјал, цртеж или процес без бараниот преглед |
Поставете количества на примероци, времетраење на испитувањето, методи на мерење и какви било статистички критериуми во планот за прифаќање на проектот. Не позајмувајте универзална цел Cpk или траење од генерички машински напис. За делот на опремата, користете гоВодич за планирање FATда се утврдат договорените проверки.
Затворете го секое барање како што е поминато, бара корективна работа и повторно тестирање, или сè уште не е потврдено. Доделете сопственик и докази за затворање на последните две категории. Одржувањето на овие статуси одвоени спречува нецелосното тестирање да стане очигледно продукциско издание.
Споредете го излезот и цената на границата на прифатениот дел
Пребројте ги готовите автомобилски делови што ги поминуваат договорените проверки. Наведете дали целта вклучува промени, прекини и операции низводно и користете ја истата временска основа за секоја станица. Видете говодич за пресметка на стапката на производствоза разлика помеѓу номиналните циклуси и прифатениот излез.
Оценување на ќелија на канал за HVAC надвор од неговиот циклус на обликување
За хипотетички проект за автомобилски канал HVAC, би започнал со барање од 95 прифатени делови на закажан час. Претпоставете калап со една шуплина, циклус на обликување од 32 секунди, достапност на 90% во фаза на калапи и конечен прифатен принос од 96% низ целиот процес.
Номиналната стапка на обликување би била 3.600 ÷ 32, или 112,5 делови на час. Примената на претпоставената достапност на калапот ќе остави капацитет на фаза на обликување од 101,25 делови на закажан час.
Таа бројка нема да го утврди готовиот излез. Исто така, би го споредил капацитетот на отсекување, ракување и проверка. Табелата подолу прикажува две сценарија за планирање, под претпоставка дека нема дополнителни загуби на пренос или интеракции помеѓу прекините на станиците. Двете бројки за капацитетот низводно користат закажани часови и веќе дозволуваат претпоставени прекини на станицата; приносот од 96% се применува еднаш на крајот.
| Мерка за планирање | Почетно низводно сценарио | Ревидирано низводно сценарио |
|---|---|---|
| Капацитет на фаза на калапи | 101,25 делови/час | 101,25 делови/час |
| Низводно капацитет за обработка | 90 делови/час | 105 делови/час |
| Претпоставен конечен прифатен принос | 96% | 96% |
| Проектиран прифатен излез | 86,4 делови/час | 97,2 делови/час |
| Потребен прифатен излез | 95 делови/час | 95 делови/час |
Во почетното сценарио, капацитетот низводно би ја ограничил ќелијата на 90 делови на час пред конечниот додаток на принос. Проектираниот прифатен излез затоа би бил 90 × 0,96 = 86,4 делови на час, под условот.
Следно би оценил низводно уредување способно да обработува 105 делови на час. Со фазата на обликување, тогаш ограничувањето на снабдувањето, проектираниот прифатен излез ќе стане 101,25 × 0,96 = 97,2 делови на час.
Ревидираната пресметка би ја надминала целта за само 2,2 делови на час. Јас би го третирал тоа како ограничен простор за планирање, а не доказ за одобрена стапка на производство. Репрезентативното испитување на клетките сепак ќе треба да го утврди вистинскиот циклус, прекините, перформансите надолу и прифатениот принос.
Оваа споредба ќе го насочи инженерскиот преглед кон аранжманот за завршна обработка и проверка пред да побарате поголема машина за обликување со дување.
Споредете го истиот опсег на производство
Одделете ја машината, калапот, подготовката на материјалот, завршните тела, инспекцијата, интеграцијата и пробните трошоци во секој предлог. Цената само за машина не може директно да се спореди со цената на комплетната ќелија. Оценете го дополнителниот капацитет во однос на прифатениот резултат и побарувачката на проектот; не претпоставувајте дека поголема машина ќе го отстрани тесното грло низводно.
Подгответе RFQ за автомобилски дел за Kingngle
Објавените акумулаторски платформи на Kingle обезбедуваат референци за спецификации за почетна дискусија. Тие не се автоматски селекции за примерот на хипотетички канал или за секој автомобилски дел. Предложениот материјал, мувла и целосниот опсег на производство сè уште имаат потреба од технички преглед.
| Референтно поле | KGB80A | KGB100B |
|---|---|---|
| Огласен максимален капацитет на контејнерот | 30 л | 120 л |
| Сила на стегање | 215 kN | 440 kN |
| Големина на плочата за мувла, Ш × В | 750 × 860 mm | 1.200 × 1.200 mm |
| Максимална големина на мувла, Ш × В | 520 × 860 mm | 920 × 1200 mm |
| Дебелина на мувла | 360 до 420 mm | 510 до 600 mm |
| Наведена врска со апликацијата | Цевководи за автоделови | Автоделови и резервоари за автомобили |
Табелата ги репродуцира избраните полиња од поврзаните страници со производи на Kingngle. Големината на плочата и максималната големина на мувла се различни полиња. Ниту едното ниту другото не потврдува комплетна обвивка за движење, излез специфичен за одделение, специјализиран процес на вшмукување или одобрување на системот за гориво. Побарајте го цртежот и конфигурацијата на интерфејсот за предложената градба.

Испратете пакет за преглед, а не само бараниот волумен на машината
- 3D и 2D цртежи на делови со ревизии, завршена геометрија, податоци и критични барања за ѕид или интерфејс.
- Наведеното одделение на смола, одобрениот рецепт за производство и соодветните упатства за обработка.
- Тежина на дел, планиран распоред на мувла, постојни информации за алат и предложена низа за завршна обработка.
- Потребен прифатен излез со временска основа, годишна побарувачка, мешавина на производи и барања за инспекција.
- Услови на локацијата и јасен список за тоа кој го снабдува калапот, помошните средства, доработката, инспекцијата и интеграцијата.
Овие влезови дозволуваат адресата на техничкиот преглед да одговара, нерешените барања и пробните услови пред да се финализира конфигурацијата на машината.
Најчесто поставувани прашања
Дали секој автомобилски воздушен канал може да се направи на конвенционална машина за обликување со дување?
Не. Прегледајте ја геометријата, наведената смола, интерфејсите и пристапот до алатките. Некои облици налагаат евалуација на специјализирано поставување на парови, обликување со вшмукување или споени делови. Конвенционалната машина со робот за вадење сама по себе не ги воспоставува тие способности за формирање.
Дали волуменот на акумулаторот е доволен за да се избере машина за автомобилски дел?
Не. Побарувачката за употребливи снимки, испораката специфична за материјалот, инсталацијата на мувла, просторот за отворање, потребните движења, отстранувањето на делови и работата низводно исто така треба да се прегледаат. Рекламираниот волумен на контејнер е референца за проверка, а не комплетен метод за избор на неправилен технички дел.
Може ли HDPE машина да обработи одредена инженерско-пластична оценка?
За тоа е потребен преглед на подготовката на материјалот, пластифицирањето, алатирањето на главата, контролите и предложениот процес за одредена класа. Објавената стапка на истиснување на HDPE не докажува излез со друга смола. Потврдете ја конфигурацијата и извршете репрезентативна проба со наменетиот материјал.
Зошто еден дел може да ја исполни својата цел на тежина, но да не ја провери дебелината на ѕидот?
Тежината го опишува целиот дел, додека проверката на дебелината ја мери локацијата. Материјалот може да се дистрибуира различно помеѓу регионите без соодветна промена во вкупната тежина. Мапирајте ја неуспешната локација и истражете го релевантниот материјал, алатките и условите за процесот пред да одлучите како да го поправите.
Дали полагањето на машински FAT го комплетира одобрувањето на делот за производство на клиентите?
Бр. FAT го покрива договорениот опсег на прифаќање на опремата. Потврдувањето на готовиот дел и одобрувањето на производството од клиентите бараат нивни применливи докази. Онаму каде што е потребна PPAP, потврдете ги барањата за поднесување и производство на клиентот наместо да ја третирате испораката на опрема како одобрение.
Дали купувањето автомобилска машина за обликување со дување е исто како и набавката на сопствени делови со дување?
Не. Изворот на готови делови се однесува на одговорноста на производителот за производство и снабдување на тие делови. Разјаснете кој опсег се бара пред да ги споредите добавувачите.
За преглед на опремата за автомобилски делови, испратете ги барањата за цртежот и материјалотКонтакт страница на Кинглили е-поштаsales@kinggle.com. Телефон:+86-574-87103665. Информациите за компанијата се достапни наСтраница за Kingngle За.
Одобрете ја производната рута пред да се посветите на машината
Започнете со делот и материјалот, поставете ја патеката за формирање и претворете го цртежот во експлицитни барања за опрема и валидација. Потоа споредете ги целосните предлози на границата на прифатениот дел. Задолжителен проблем со фит треба да се реши; побрз циклус или пониска куповна цена не може да го затвори.