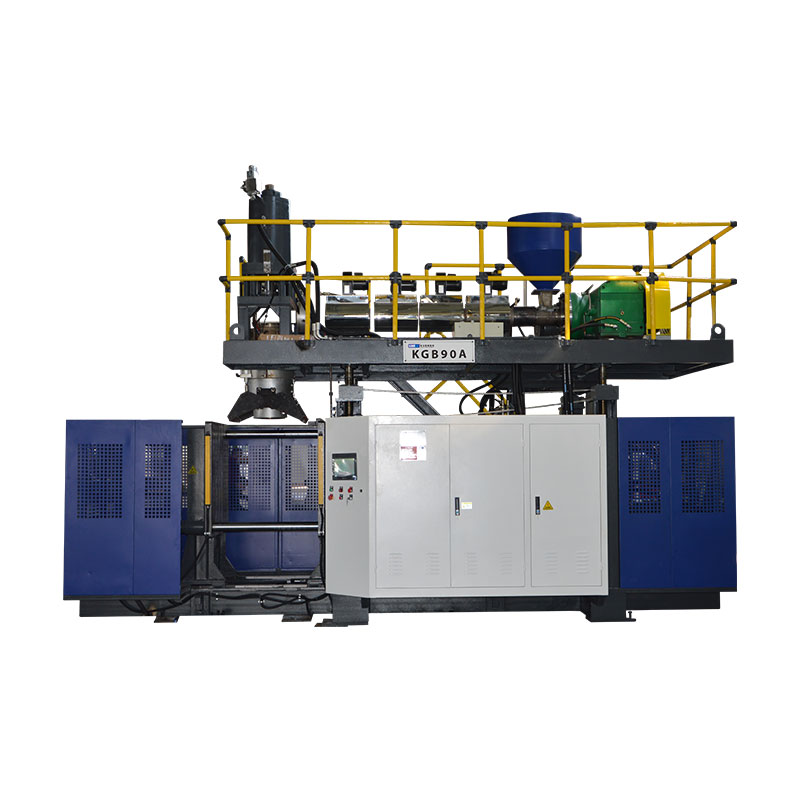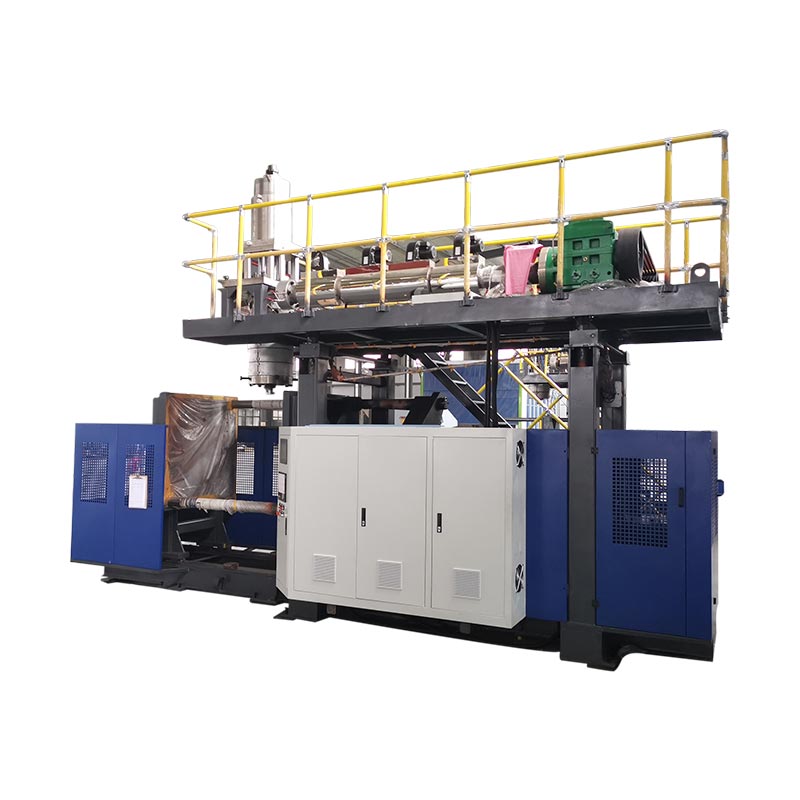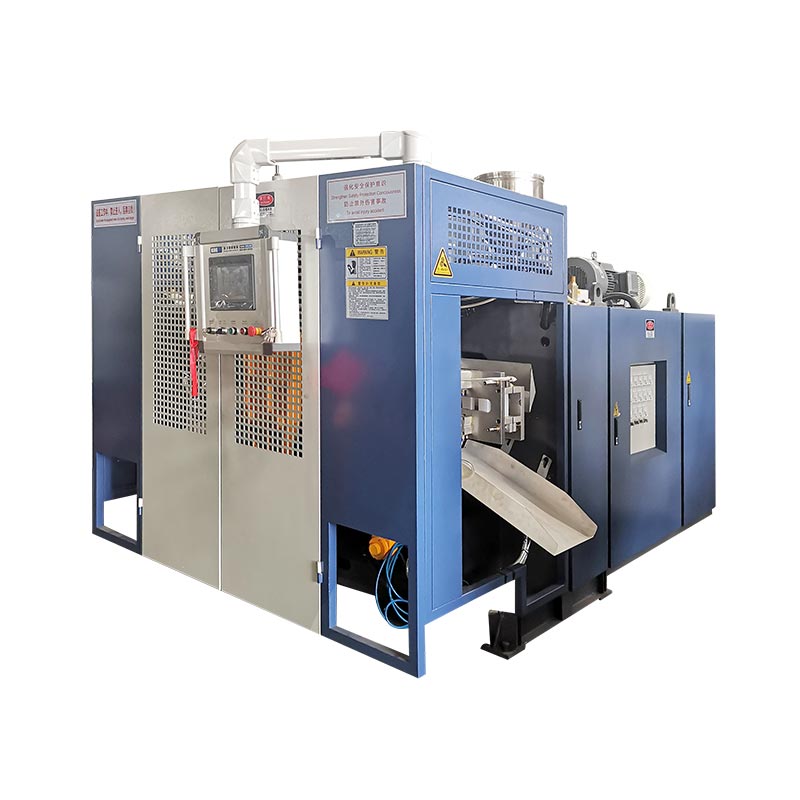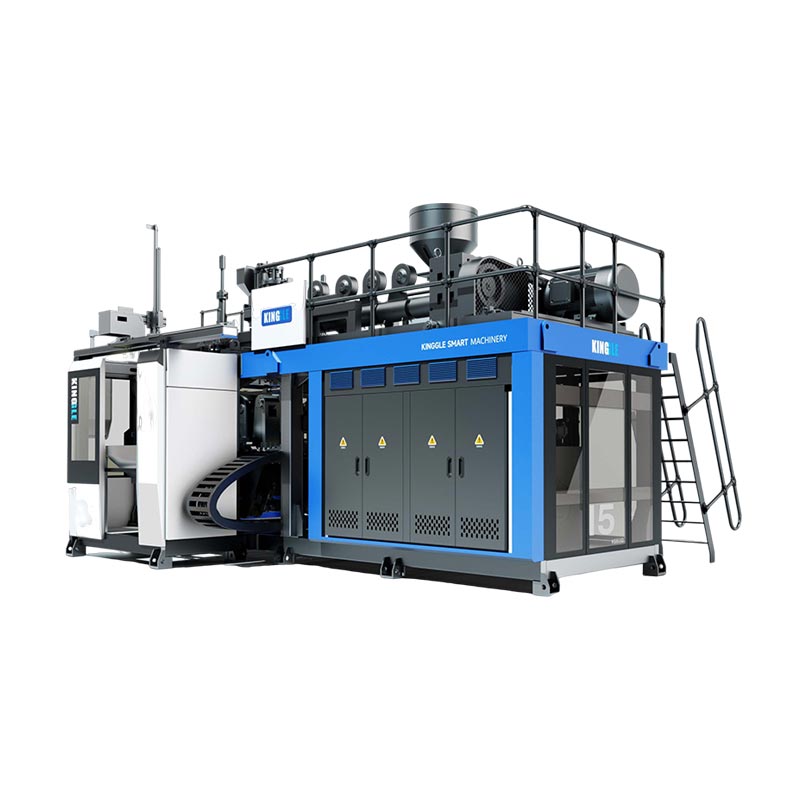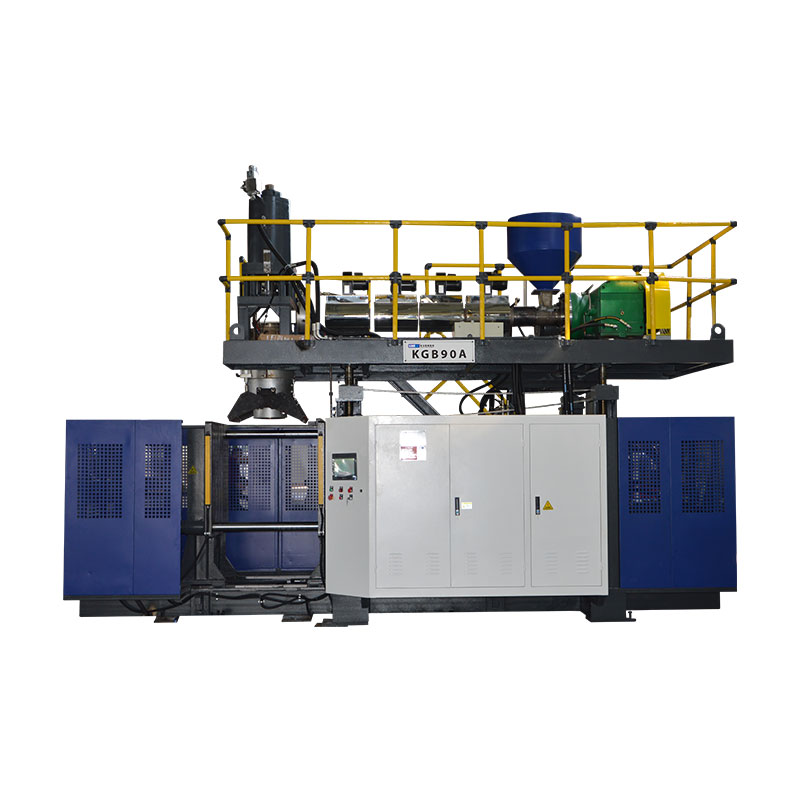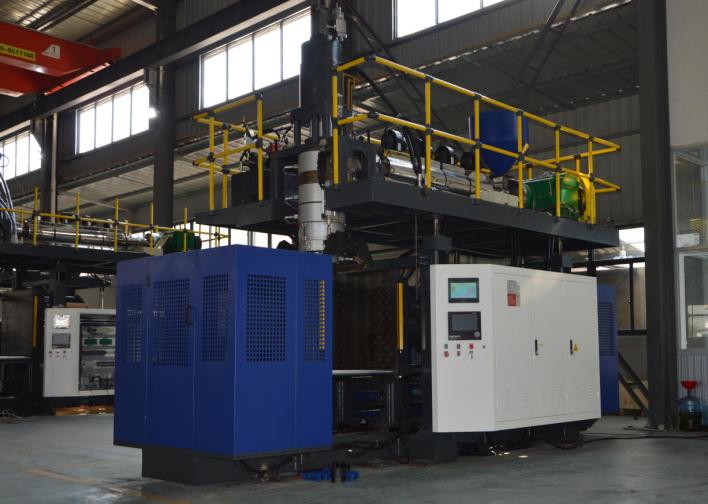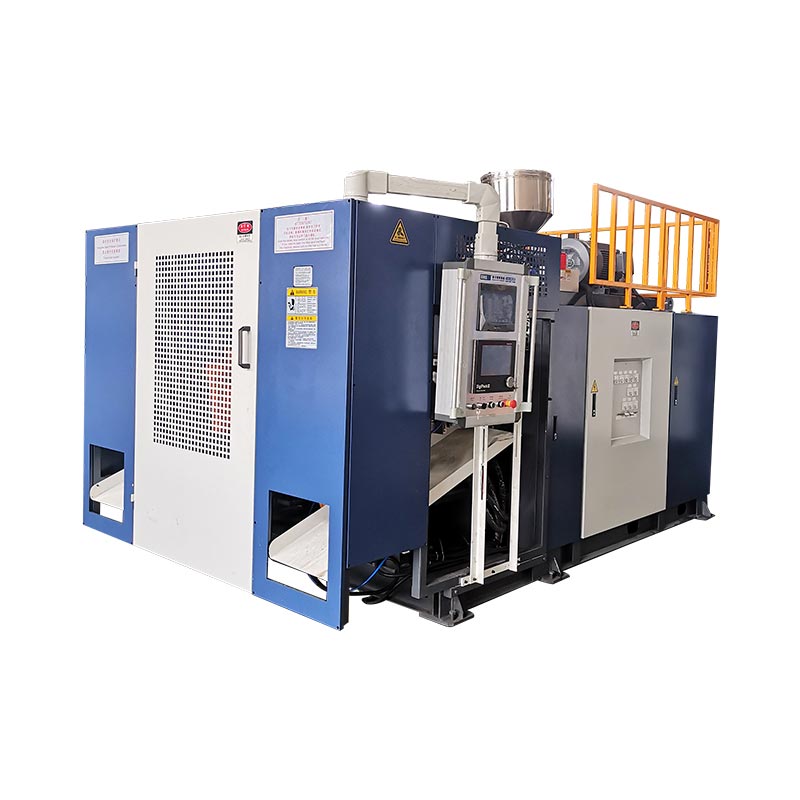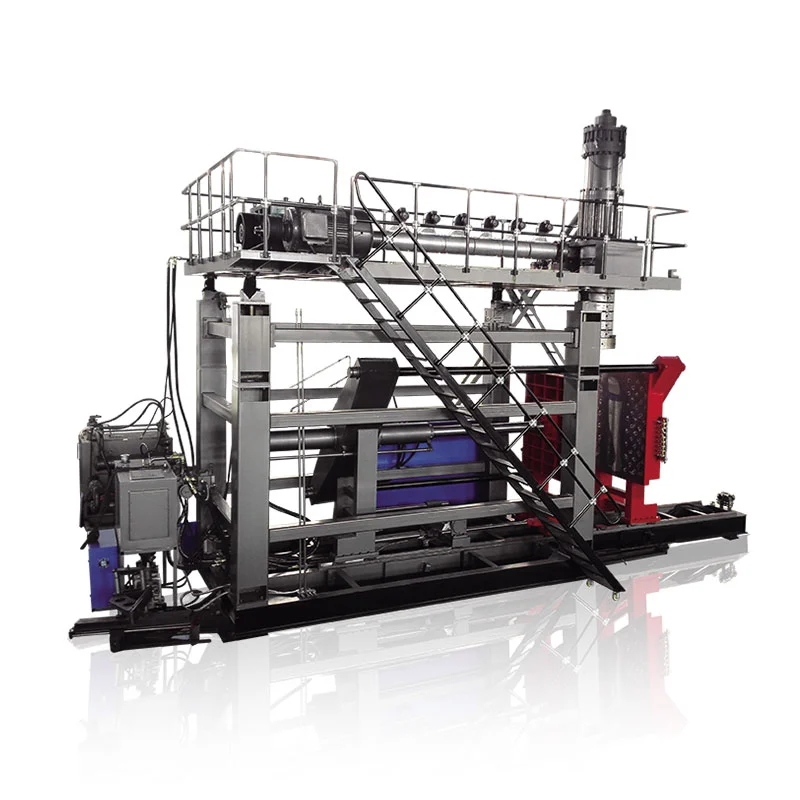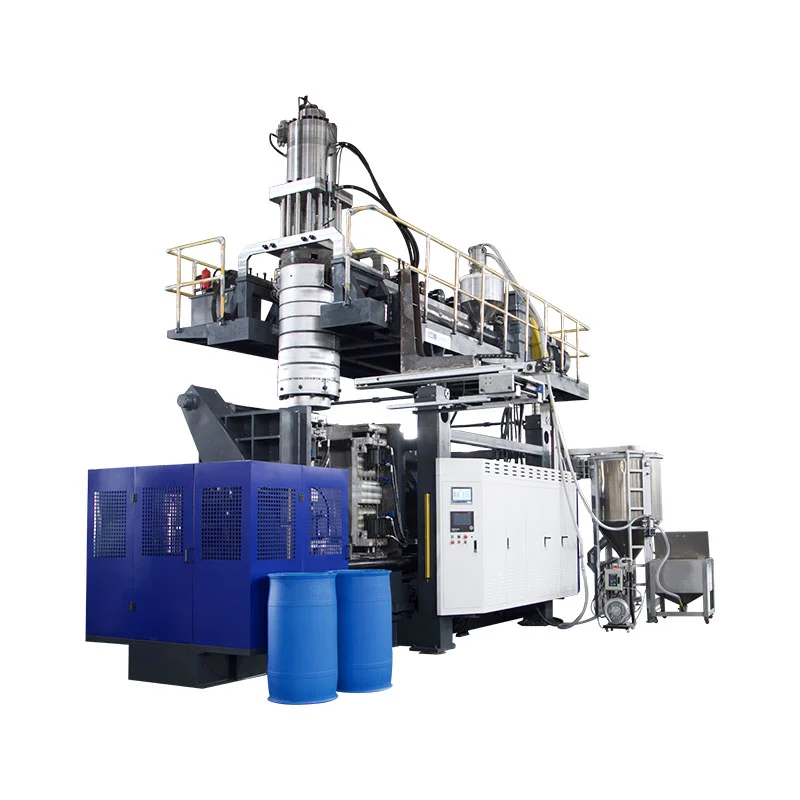
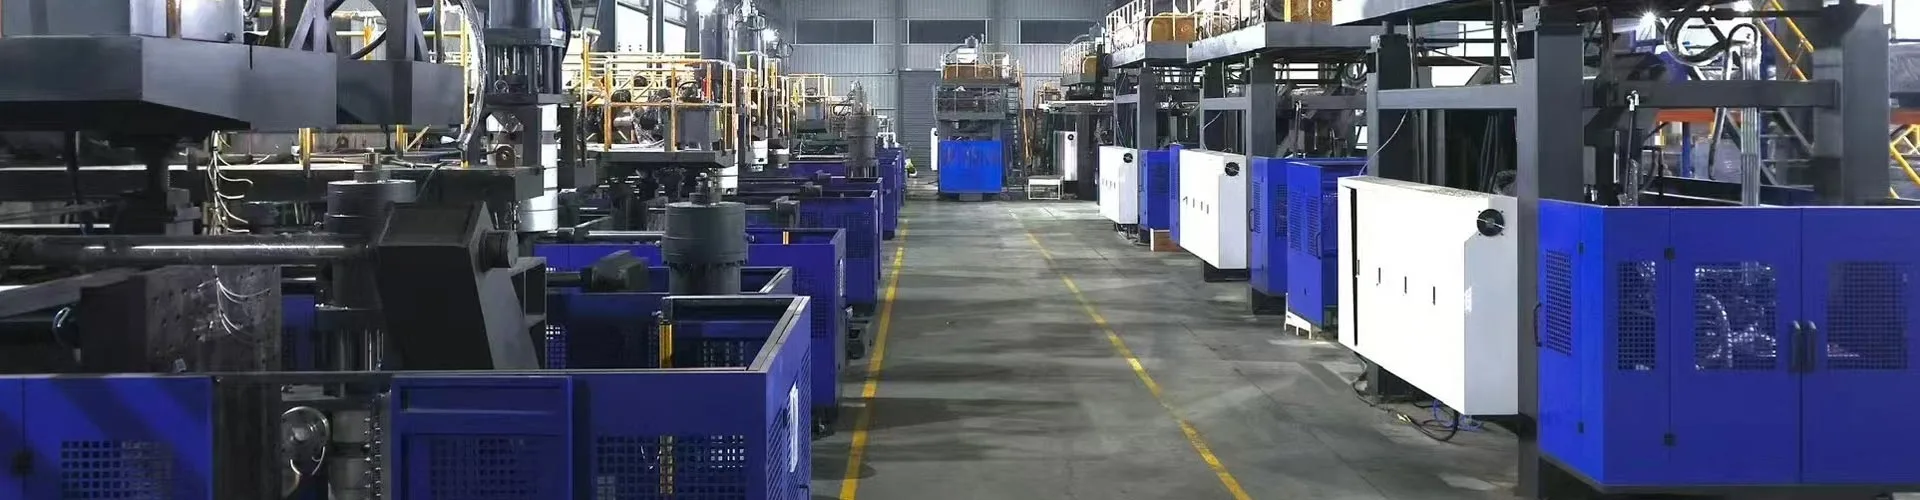
Главните делови на машината за обликување со дување се системот за напојување и истиснување, глава на матрица, мувла и стегач, систем за дување, кола за ладење, погони и контроли и опрема за делумно отстранување. Нивниот распоред зависи од процесот на обликување и конфигурацијата на машината. За обликување со истиснување со удар, идентификувајте ја секоја компонента според нејзината функција и склопување пред да размислите за замена.
За да идентификувате компонента, лоцирајте го нејзиниот склоп, потврдете ја неговата функција и соберете ги релевантните технички информации. Фотографија или познато име ретко утврдува дали два резервни делови ќе работат на иста машина.
Четири дистинкции спречуваат скапи мешања
- Главата на матрицата ја формира пластичната цевка; калапот за дување ја формира надворешноста на контејнерот.
- Игла или мандрела го обликува преминот за топење. Игла за дување испорачува воздух и може да врши функции поврзани со вратот.
- Командата на контролорот, положбата на активаторот и измерениот ѕид од шишето се различни докази.
- Усогласувањето на името на компонентата е само почеток на идентификацијата на заменетиот дел.
Идентификувајте го типот на машината пред да ги именувате нејзините делови
Потврдете го процесот од идентификацијата и техничките документи на машината. Калапот со дување со истиснување, обликувањето со удар со инјектирање и обликувањето со дување со растегнување прават шупливи производи преку различни аранжмани на алати. Списокот на компоненти што ги комбинира сите три може да испрати купувач да бара хардвер што инсталираната машина не го користи.
Во обликувањето со истиснување со дување, или EBM, екструдерот го снабдува стопениот полимер на главата на матрицата. Главата формира шуплива цевка наречена паризон, која мувлата ја фаќа и ја надувува. КинглВодич за машина за обликување со дувањеги објаснува категориите на процесите и го идентификува обликувањето со дување со истиснување како фокус на опремата.
Наместо тоа, машината за обликување со дување со инјектирање формира преформа околу јадрото прачка пред да ја пренесе во фазата на дување. Системот за истегнување на PET користи преформа и операција за истегнување. Тие разлики се важни при идентификување на алатките: склопот на јадрото на IBM и шипката за истегнување PET не треба да се појавуваат на генеричкиот список со резервни делови на EBM.
Чувајте ги склоповите, деловите и материјалот за обработка одвоени
Терминот „делови за обликување со дување“ може да значи машински компоненти или пластични производи направени со процесот. Наведете кое значење важи. Парисон се обработува пластика, а не заменлив машински дел. Шуплината е карактеристика на мувлата. Главата за матрица е склоп што содржи неколку компоненти со свој идентитет.
Користете ја хиерархијата на склопување кога барате помош: машина, систем, склоп, потоа поединечен дел. На пример, „главата за истиснување, склопот на алатки, мандрела“ е покорисна од „главата игла“. Додајте ја референцата за цртежот или оригиналниот број на дел секогаш кога е достапно. Ова му дава на добавувачот почетна точка без да се потпира на локален прекар.
| Група на компоненти | Функција | Корисни докази за идентификација |
|---|---|---|
| Хранење и истиснување | Снабдувајте, пренесете, стопете и измешајте смола | Цртеж на екструдер, спецификација за завртка/барел, моторна плоча |
| Умре главата и парисон алатки | Дистрибуирајте го топењето и формирајте ја цевката | Модел на глава, цртеж на алатки, ревизија на склопување |
| Парисон контрола | Командата промени на отворот за алат | Верзија на контролорот, активирач и идентификација на повратни информации |
| Мувла и стегач | Снимајте го парот, држете ја алатката и дефинирајте надворешна форма | ID на мувла, цртеж на интерфејс, референца за склопување на стегачот |
| Дување и ладење | Надувајте ја пареата и отстранете ја топлината | Цртеж со алат за дување, мапа на воздушно коло и мапа на кола за ладење |
| Возење и контрола | Функции на моќ, секвенца и монитор | Шеми, таблички на уреди, верзии на софтвер и параметри |
| Извадување и доработка | Отстранете го и, каде што е вклучено, завршете го производот | Цртеж на грипер/тела и одобрена конфигурација на линијата |
Нахранете ја и стопете ја смолата: бункер, завртка, буре и погон
Патеката за напојување започнува пред завртката
Бункерот го снабдува материјалот до делот за напојување на екструдерот. Проектот може да вклучува и натоварувачи, блендери, опрема за дозирање или враќање со мелење. Третирајте ги како опрема што може да се идентификува со посебни интерфејси. Присуството на бункер не докажува дека автоматското пренесување, сушење или мешање е вклучено во доводот на машината.
Кога излезот станува неправилен, запишете го степенот на смолата, многу, мешањето и однесувањето на хранењето пред да ја обвините завртката. Ограничувањето или прекинот во испораката на материјалот може да влијае на она што стигнува до главата. На тимот за одржување му требаат опсервации поврзани со реалната работа, а не само барање за поголем екструдер.
Системот за завртка, буре и температура вршат различни работи
Ротирачката завртка ја пренесува и работи смолата во внатрешноста на бурето. Грејните зони додаваат топлина под контрола на температурата, додека процесот исто така развива топлина преку механичка работа. Температурните сензори обезбедуваат повратни информации на нивните инсталирани локации. Оттука, прикажаната температура во зоната на бурето не е директно мерење на секој дел од топењето што тече.
Чувајте го идентитетот на грејачот и сензорот одвоени. Алармот за ниска температура може да го вклучи колото за напојување, грејачот, уредот за повратни информации, жици или контролно поставување. Заменувањето на грејачот без потврдување на дефектот може да го остави оригиналниот проблем нерешен. Користете го вистинскиот дијаграм за поврзување и квалификуваната електрична дијагноза наместо универзална граница на отпор или температура.
Погонот мора да одговара повеќе од рејтингот на моќност
Моторот, менувачот и спојката го пренесуваат движењето на завртката. Нивните механички врски и работните барања припаѓаат на инсталираниот склоп. Мотор со иста номинална моќност не е автоматски соодветна замена, а завртката со ист номинален дијаметар може да има различна геометрија или детали за поврзување.
За барање завртка или буре, наведете го оригиналниот цртеж, серискиот број на машината и апликацијата на материјалот. За испитување на погонот, вклучете ги комплетните плочи на моторот и менувачот плус релевантната референца за склопување. Зачувајте ги оригиналните информации за ориентација и поврзување на фотографиите направени од безбедно место. Овие записи помагаат да се разликува неуспешниот елемент од поголемото склопување околу него.
Формирајте го парот: глава на матрица, алат и контрола на дебелината на ѕидот
Главата на матрицата го прима топењето од екструдерот и го дистрибуира кон излезниот алат. Матрицата и мандрелот, понекогаш опишани како матрица или основни алатки, го дефинираат прстенестиот премин што ја формира цевката. Терминологијата варира според дизајнот на главата, така што именуваната компонента секогаш треба да се поврзе назад со цртежот.
Калапот за дување врши поинаква работа. Се затвора околу жешката пареа и ја дефинира надворешноста на контејнерот додека воздухот ја шири пластиката против шуплината. Нарачувањето „нова глава на калап“ без да се идентификува дали проблемот се однесува на главата за истиснување, излезниот алат или мувлата за дување создава нејаснотии што може да се избегне.
Континуираните и акумулаторските глави имаат различни патеки на материјалот
Аранжманот со континуирано истиснување го формира парот од континуираното снабдување со топење. Акумулаторската глава складира количество на топење и го испушта во текот на циклусот. Дополнителните функции за складирање и празнење го менуваат склопот на главата и неговите контроли. Акумулаторот за топење е исто така различен од хидрауличен акумулатор кој складира енергија во коло со течност.
Идентификувајте ја архитектурата на главата пред да ги споредите заптивките, алатите, грејачите или активаторите. Усогласувањето со дијаметарот на излезот не потврдува дека околниот склоп, движењето или контролниот интерфејс е компатибилен.
Контролорот е само еден дел од контролата на дебелината на ѕидот
Системот за контрола на паризон го поврзува програмираниот профил со движењето на алатките преку контролер, активатор и аранжман за повратни информации. МугПреглед на компонентата за обликување со дувањеги опишува контролорите, актуаторите и серво компонентите како посебни елементи од неговите решенија. Овие фамилии на компоненти имаат различни работни места во системот за контрола и движење.
Практичната импликација е едноставна: заменет екран или контролер не може да се избере независно од погонот, повратните информации и интерфејсот на машината. Прегледот на Moog ги опишува фамилиите на компонентите; не идентификува кој уред е инсталиран на одредена Kingngle машина.
Позицијата на алатот и последната дебелина на ѕидот исто така мора да останат одвоени. Ѕидот на шишето сè уште зависи од однесувањето на материјалот, геометријата на делот и условите на процесот. Потврдете го обликуваниот дел наместо да го третирате прикажаниот профил како извештај за мерење на ѕидот. НаПарисон програмски водичги поврзува промените на профилот со измерените локации на производите.
Обликувајте го и отпуштете го делот: мувла, стегач, систем за дување и вадење
Калапот за дување и единицата за стегање треба да се идентификуваат посебно. Калапот е алатка специфична за производот. Склопот за стегање го поддржува и придвижува тој алат и го држи затворен во текот на потребните фази. Плочи, водилки, цилиндри и кој било механизам за носење припаѓаат на конфигурацијата на машината, а не автоматски на набавката на калапот.
За прашања за замена, фотографијата со празнина може да го идентификува производот, но малку открива за интерфејсот за монтирање. Вклучете го ID на алатката и соодветната машина или цртеж на мувла. НаВодич за дизајн на калапи за обликување со дување со истиснувањеобјаснува зошто интерфејсот на шуплината, прицврстувањето, ладењето, дувањето и методот на отстранување мора да работат заедно.
Игла за дување не е матрица
Иглата или мандрелата припаѓа на алатот за формирање на топење. Иглата за дување припаѓа на распоредот за доставување воздух и, во некои конфигурации, за формирање на вратот или за калибрација. И двете може да се наречат „игла“ на подот на продавницата, но извршуваат различни работи и имаат различни интерфејси.
Некои производи користат различен распоред на дување, вклучително и дување на дното. Не нарачувајте игла за дување само од волуменот на шишето. Финишот на производот, геометријата на алатот, монтажата, движењето и поврзувањето со воздухот мора да одговараат на одобрениот дизајн. Точните функции на иглата или склопот за дување зависат од тој дизајн.
Отстранувањето на делот се протега надвор од отворањето на калапот
Системот за отстранување мора да го извади формираниот производ без неприфатливо оштетување или пречки. Во зависност од проектот, отстранувањето може да вклучува држач, робот, друг механизам за ракување или дефинирана рачна работа. Отстранувањето на блицот, удирањето на рачката, тестирањето на истекување и пренесувањето може да бидат посебна опрема.
Таа граница е важна кога некој дел неправилно стигнува до следната машина. Може да дојде до означување или деформација откако ќе се отвори калапот. Запишете каде првпат се појавува, која станица или шуплина го создала и дали била присутна пред ракувањето. Не го дијагностицирајте абењето на мувлата од дефект што е проверен само по отсекување и пренесување.
Потврдете го нарачаниот опсег за вадење и доработка пред да побарате замена на прсти, тела или сензори. Наавтоматска машина и целосен водичги одделува функциите на машината од доводното снабдување. Автоматизацијата треба да се идентификува со вистинската конфигурација, а не да се заклучи од зборот „автоматски“.
Поддржете го циклусот: хидраулика, ладење, сензори и контроли
Кола за напојување и течност
На хидраулична машина, моторот и пумпата обезбедуваат хидраулична енергија. Вентилите го насочуваат или регулираат протокот, а актуаторите произведуваат движење. Серво-управуваната пумпа за масло останува дел од хидрауличниот систем. Нарекувањето електричен мотор не ја прави целата машина целосно електрична.
Системот за воздух ги поддржува наведените пневматски функции и функции на дување. Регулаторите, вентилите, филтрите, цевките и алатот за дување имаат различни улоги. Врската што изгледа правилно сепак треба да одговара на барањата на неговото коло. Идентификувајте ги хидрауличните и пневматските компоненти од шематски и целосен код на уредот, а не само од големината на телото или изгледот на портата.
Ладењето има неколку посебни оптоварувања
На калапот му е потребно отстранување на топлината, а машината може да има дополнителни оптоварувања за ладење како хидраулично масло или други специфицирани кола. Чилер, кула или систем за водоснабдување на постројката може да седи надвор од доводот на машината. Мапирајте ја границата на одговорноста пред да ја третирате исчезнатата опрема на постројката како компонента на машината што недостасува.
Нормално отчитување на главниот довод на вода не докажува дека секоја гранка на мувла има соодветна циркулација. Идентитетот на колото и фактичките оперативни опсервации се покорисни од претпоставката за една линија. Наводич за комунални барањаобјаснува како да се разликуваат машините, мувлата и помошните барања.
Уредите за HMI, PLC и повратни информации не се заменливи
HMI е интерфејс на операторот. PLC ја извршува контролната логика на машината, додека теренските уреди обезбедуваат сигнали и извршуваат команди. Порака на HMI идентификува пријавена состојба; само по себе не утврдува дека екранот е неисправен или дека прикажаниот уред не успеал.
Зачувајте го алармот, чекорот на циклусот и релевантните набљудувања пред да избришете или промените било што. Користете гоВодич за поставки за HMI и алармида се организира тој рекорд. Замена на контролор, погон или повратни информации може да бара и правилна програма, параметри и калибрација.
Уредите поврзани со безбедноста бараат нивна одредена замена и процес на валидација. Во САД,Упатство за опасна енергија на OSHAсе однесува на ризиците за сервисирање од неочекувано напојување или складирана енергија. Следете ја процедурата специфична за машината на страницата преку овластен персонал. Ниту HMI стоп, ниту водичот за генерички делови не воспоставуваат безбеден пристап.
Погледнете како се разликуваат деловите кај машините со континуирани и акумулаторски Kingngle
Вистинските примери на платформата ја прават мапата на компонентите покорисна. КинглСтрана на производот KGB5Lопишува континуирана машина со една станица со механизам за префрлање на калапот. Нејзината табела наведува завртка од 60 mm, а Mitsubishi PLC е именуван во описот на функцијата.

НаСтраница KGB100B 120Lнаместо тоа опишува платформа со глава на акумулатор. Наведено е завртка од 100 mm и опишува хидраулична серво работа, заклучување на калапот со директен притисок и контрола на дебелината на ѕидот. Нејзиниот распоред за складирање и празнење дава различна структура на дискусијата за компонентите.

| Ставка | KGB5L | KGB100B | Што се менува разликата |
|---|---|---|---|
| Објавена архитектура | Едностационално континуирано истиснување | Екструзија на акумулатор-глава | Склопување на главата и односи со циклусот |
| Објавен дијаметар на завртката | 60 мм | 100 мм | Различни референци за екструдер; дијаметарот не е целосна спецификација на делот |
| Објавен аранжман на мувла | Преведување на калапот | Фиксиран аранжман за отворање/затворање опишан на страницата | Идентификувајте го правилниот склоп на стегач и движење |
| Заменски идентитет | Користете ја како што е направена документацијата на оваа машина | Користете ја како што е направена документацијата на оваа машина | Не следи заменливост од споделено име на компонента |
Извори: двете поврзани страници со производи на Kingle. Описите на конфигурацијата и дијаметрите на завртките се каталошки информации, а не мерења од инсталираната машина на купувачот.
Овие примери покажуваат зошто „Кингл завртка“, „хидрауличен вентил“ или „уред на ѕид“ е премногу широк опис на нарачката. Дури и во рамките на едно семејство на машини, серискиот број, одобрените промени и тековната ревизија на склопот се важни. Податоците на страницата на производот може да ја лоцираат платформата, но не можат да ја заменат како што е направена сметката за материјали.
За купување, одделете три записи: што опишува каталогот, што вклучува нарачката и што е инсталирано сега. Подоцнежна модификација можеби сменила погон, сензор или алатка. Усогласете ги тие записи пред да изберете замена, особено кога старата компонента повеќе не се совпаѓа со оригиналниот цртеж.
За време на барањето за услуга, означете го засегнатиот потсистем на прегледна фотографија и посебно прикачете ја етикетата на компонентата што може да се чита. Поврзете ги двете слики со серискиот број на машината. Одблиску без контекст за инсталација може да скрие дали предметот припаѓа на погонот за истиснување, хидрауличниот пакет или помошниот.
Идентификувајте ја правилната замена пред да нарачате
Започнете со набљудуваниот проблем и идентитетот на делот, а не со заклучок дека некоја компонента не успеала. Нерамни ѕидови, бавно движење или аларм за температура може да имаат неколку причини. Запишете ги условите и потврдете ја грешката преку одобрениот дијагностички процес пред да купите замена.
НаВодич за дефекти во обликување со дувањее корисно за организирање на симптомите на производот. За сервисни интервали, користете гочек листа за превентивно одржувањезаедно со прирачникот за инсталираната машина. Прегледот на компонентите не треба да пропишува една старост за замена за секоја смола, циклус на работа и работна средина.
| Снимајте | Вклучи | Зошто е важно |
|---|---|---|
| Идентитетот на машината | Фотографија на модел, сериски број и идентификациона табличка | Ја лоцира градбата и нејзината документација |
| Собранието идентитет | Систем, цртеж на склопување, оригинален број на дел и ревизија | Разликува една компонента од слични ставки |
| Информации за уредот | Комплетен код на производителот и читливи оценки | Делумниот код може да испушти разлика во конфигурацијата |
| Врски | Релевантни монтажни, вратило, течност, електрични или сигнални интерфејси | Потврдува повеќе од визуелна сличност |
| Историја на промени | Одобрени замени, модификации и промени во софтверот | Го усогласува оригиналниот цртеж со тековната машина |
| Доказ за грешка | Аларм, чекор на циклус, мерења, означени примероци и безбедни фотографии | Помага да се оддели пријавениот симптом од неуспешната ставка |
Користете кратка, контролирана секвенца за идентификација
- Пронајдете го предметот во цртежот на машината или списокот со делови и запишете ја референцата за склопување.
- Снимајте ја целосната етикета и околната инсталација од безбедно, дозволено место.
- Поврзете ги релевантните механички, електрични и флуидни интерфејси со спецификацијата на добавувачот.
- Документирајте замени или ревизии и добијте го потребното техничко одобрение пред инсталацијата.
- По овластената замена, проверете го потребното поставување, повратни информации, безбедносни функции и резултат на производот пред да го пуштите производството.
За различни класи на компоненти треба различни докази. За грејач се потребни неговите специфицирани електрични и инсталациски детали. Вентилот бара правилна функција на колото и конфигурација на уредот. Механички алат бара негов цртеж и интерфејси. Замена на контролата бара проверка на верзијата и параметрите. Фотографијата може да ги поддржи овие записи, но не може да ги утврди сите скриени барања.
Побарајте писмена потврда за точно доставениот предмет и која било одобрена замена. Зачувајте ги старите и новите идентитети во сервисната евиденција. Тој запис е покорисен при следното откажување отколку описот за набавка кој вели само „еден резервен дел за машини за обликување со дување“.
На нечитлива етикета му требаат повеќе докази, а не погоден број на дел. Користете ја позицијата на цртање, фотографиите за инсталација и машинскиот запис за да го решите идентитетот. Не копирајте код од блиската машина само затоа што неговата компонента изгледа слично.
Најчесто поставувани прашања во врска со деловите на машината за обликување со дување
Кои се главните делови на машината за обликување со дување?
За машината за истиснување, главните групи се напојување и истиснување, глава и алатирање на матрицата, контрола на калапот и стегач, дување, ладење, погони и контроли и отстранување на производот. Точниот аранжман зависи од платформата и проектот. Прво идентификувајте го процесот, а потоа користете ги неговите документи за склопување за да разликувате стандардна опрема, избрани опции и одделни помошни уреди.
Која е разликата помеѓу главата на матрицата и калап за дување?
Главата на матрицата се справува со стопениот полимер и го формира парот преку неговата излезна алатка. Калапот за дување се затвора околу таа парола и ја дефинира надворешноста на производот за време на надувување. Оттука, шуплината на мувлата, матрицата или комплетниот склоп на главата е ставка со различна нарачка. Дајте ја референцата за склопување наместо да се потпирате само на зборот „мувла“.
Дали иглата за дување е иста како игла или мандрела?
Не. Иглата со матрица или мандрела припаѓа на алатот за формирање на топење и помага да се дефинира прстенестиот излез. Иглата за дување внесува воздух и може да има должности за формирање на вратот или калибрација во специфичниот дизајн. Заедничкиот збор „игла“ не ги прави компонентите заменливи. Користете го вистинскиот цртеж со алатки за да идентификувате кој било предмет.
Дали деловите се заменливи помеѓу различни машини за обликување со дување?
Не претпоставувајте заменливост од заедничко име, сличен изглед или соодветни рејтинг на наслови. Целосната шифра на уредот, ревизијата на склопувањето, монтажата, поврзувањата и функцијата за работа мора да се совпаѓаат. Контролите може да зависат и од софтверот, параметрите и компатибилноста со повратни информации. Секоја алтернатива треба да биде одобрена за инсталираната конфигурација наместо да се заклучи од каталог фотографија.
Кои информации се потребни за да се идентификува резервниот дел?
Испратете го моделот на машината и серискиот број, оригиналниот број на дел, референцата за цртежот на склопот, ревизијата и исчистете ги фотографиите на етикетата. Вклучете релевантни интерфејси, одобрени модификации и забележана грешка. За контролните уреди, зачувајте ги и записите за верзијата и конфигурацијата. Ова му овозможува на истрагата да идентификува одредена ставка наместо широка категорија на компоненти.
Подгответе барање за конкретни делови
За Kingngle машина, започнете со плочата на машината, референцата за склопување и читливата етикета на компонентите. Додадете го записот за проблемот и соодветните цртежи, а потоа испратете го пакетот прекуСтраница за контакт на Kingle. Идентификувањето на инсталираниот дел е првиот чекор кон потврдување на правилната замена.