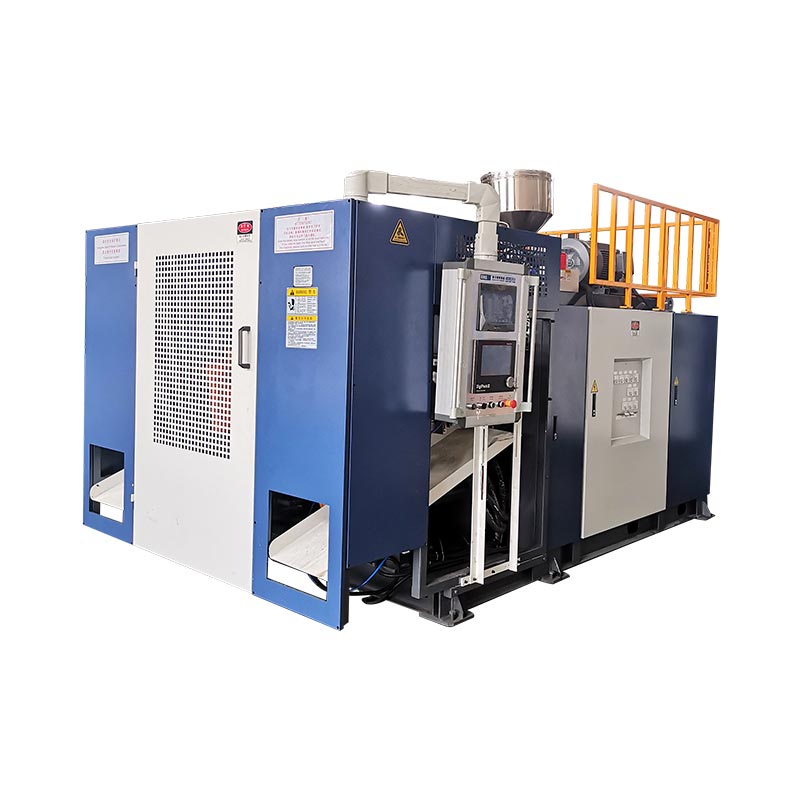
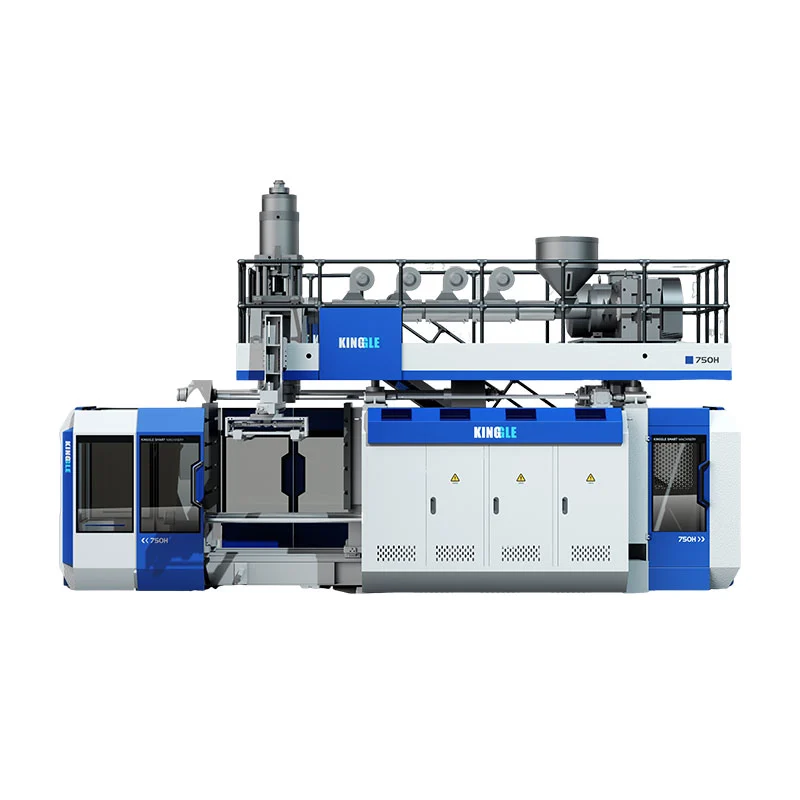
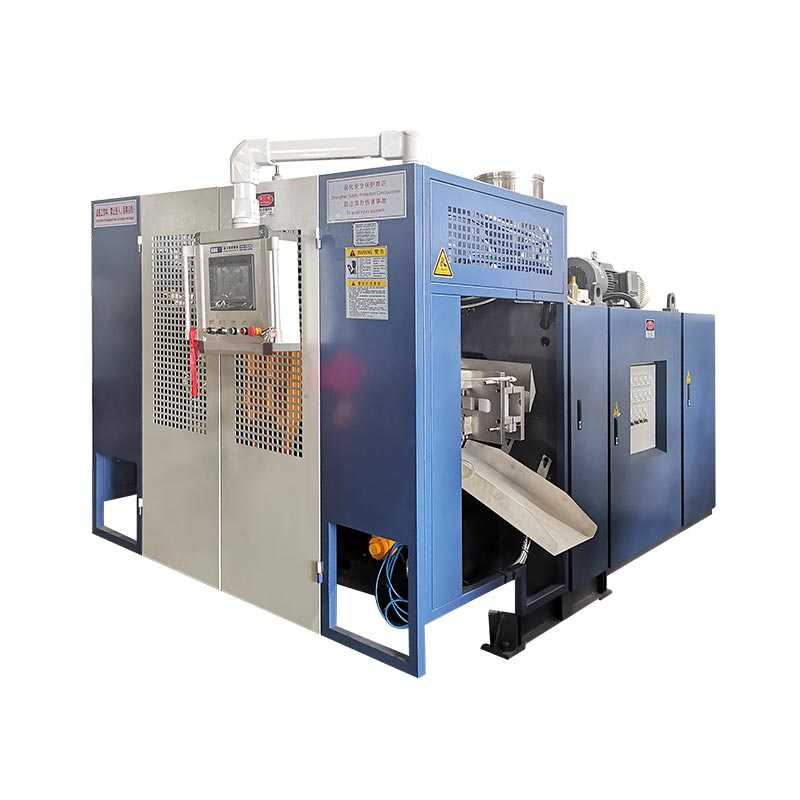
Машина за обликување со дување 1000L IBC го формира пластичниот внатрешен сад. Тоа само по себе не го докажува целосниот IBC. Изберете и прифатете ја машината во однос на одобреното внатрешно шише, кафез, палета, затворачи, материјален систем, мувла, склопување низводно и бараните тестови на пакетот.
Големиот капацитет го прави проектот IBC да изгледа како вежба за големината на машината. Тешката работа се наоѓа на интерфејсите. Горниот отвор мора да одговара на затворањето. Долниот излез мора да одговара на вентилот и пристапот до кафезот. Лиеното тело мора правилно да седи на палетата. Кафезот мора да го заштити внатрешниот сад без да создава штетен контакт.
Овој водич ги претвора тие интерфејси во машински влезови и докази за фабрички тестови. Ја користи тековната 1000L IBC платформа на Kingle како референца за објавена опрема.

Производот е еден склопен систем
Внатрешното шише одговара на кафезот, палетата, вентилот и врската за полнење.
Главата, парниот профил, калапот и ладењето ја прават одобрената ѕидна карта.
Вадењето, отсекувањето, склопувањето и тестирањето го одржуваат потребниот прифатен излез.
Испитувањето ја поврзува секоја прифатена единица со материјалот, поставките, мерењата и резултатите од тестот.
KGB1000L-IBC, додека неговата табела со спецификации користиKGS1000L-IBC. Се прикажува и редот за сушење150 л, што не е употреблива стапка. Оваа статија ја нарекува опремата Kinggle 1000L IBC платформа додека страницата и понудата во живо не користат еден потврден код на моделот и излезна единица.Дефинирајте што обезбедува машината за дувачко обликување 1000L IBC
Машината за обликување со дување го прави пластичното тело. Во терминологијата на IBC, тоа тело често се нарекува внатрешно шише, внатрешен сад, постава или внатрешен сад. Јазикот за пребарување варира според пазарот. Техничкиот договор треба да користи еден контролиран термин.
Комплетна композитна IBC содржи повеќе од тоа обликувано тело. Надворешната структура може да вклучува метален кафез и палета. Затворачите, дихтунзите, долниот вентил за празнење, етикетите и ознаките за идентификација го комплетираат пакетот. Опремата за склопување и тест станиците може да седат надвор од ќелијата за обликување.
Разликата има практичен ефект. Добавувачот на машината може да го докаже процесот на обликување и димензиите вклучени во договорената проба. Целосниот сопственик на IBC мора да докаже дека сите испорачани компоненти работат заедно. Ако кафезот, палетата или вентилот доаѓаат од друг добавувач, на купувачот му е потребна контрола на интерфејсот меѓу компаниите.
Сегашните правила на Соединетите Американски Држави даваат јасен пример.49 CFR 178,707опишува композитен IBC како цврсто надворешно пакување кое опфаќа пластичен внатрешен сад. Таа вели дека внатрешниот сад и надворешното пакување формираат интегрален пакет. Исто така, вели дека внатрешниот сад не е наменет да ја врши својата функција за задржување без надворешното пакување.
Тоа правило е специфично за пазарот, но инженерската лекција патува добро. Не прифаќајте го внатрешното шише изолирано ако комерцијалниот производ е склопен IBC. Внесете го производниот кафез, палетата, горниот затворач, вентилот и дихтунзите во планот за квалификација.
Во понудата треба да се наведе границата на машина-добавувач. Наведете го испорачаниот калап, роботот, трепкачот, тестерот за истекување, транспортерите и алатките за склопување. Обележете ги сите компоненти и услуги испорачани од купувачот. Цртежот на границите во боја е покорисен од долгиот список на „стандардни додатоци“.
Контролирајте го внатрешното шише, кафезот, палетата и вентилот на еден цртеж
Внатрешниот цртеж на шишето не треба да застанува на неговите надворешни димензии. Мора да покаже како шишето одговара на остатокот од IBC. Направете еден цртеж за контрола на интерфејсот со референци на одобрените цртежи на компонентите.
Започнете од врвот. Снимете го отворот за полнење, интерфејсот на конецот или затворањето, лицето за заптивање, клиренсот на капачето и пристапот до кафезот. Додадете ја висината на горната површина во однос на кафезот. Затворачот може да одговара на сопствениот мерач, но сепак станува тешко да се инсталира кога внатрешното шише седи премногу високо или премногу ниско.
Движете се до долниот штекер. Покажете ја централната линија на излезот, аголот, потпирачот, поврзувањето на вентилот и просторот низ кафезот. Вклучете ја врската со палетата. Топлото шише може да ја промени формата за време на ладењето, затоа измерете го интерфејсот по договорениот период на климатизација.
Мапирајте ги контактите во кафезот. Обележете ги радиусите на аголот, зоните на панелот и сите локални потпори. Контактот може да се смени кога пополнетата единица се ракува или е наредена. Внатрешното шише треба да седи таму каде што дизајнот очекува да седи. Не треба да се потпира на случајна испакнатост за поддршка.
| Интерфејс | Контролирани докази | Одлука за машина или мувла |
|---|---|---|
| Горно отворање и затворање | Завршете го цртежот, запечатувањето на лицето, мерачот и клиренсот на капачето | Обработка на вратот, распоред на дување, ладење и дотерување |
| Долен излез и вентил | Централна линија, агол, поддршка, заптивка и пристап до кафезот | Вметнување мувла, локален ѕиден профил, ладење и завршна обработка |
| Надворешен кафез | Внатрешна обвивка, локации на шините и зони за контакт со шишиња | Геометрија на шишето, ѕидна карта и состојба на ослободување |
| Палета или основа | Геометријата на локаторот, потпорната површина и просторот за ракување | Основна форма на мувла, потпора за вадење и прицврстувач за пост-ладење |
| Обележување и обележување области | Плошност, положба и потребна идентификација | Површина на мувла, ѕиден профил и низводно ракување |
Број на секој интерфејс. Користете ги истите броеви во цртежот на калапот, планот за инспекција и извештајот за фабрички пробен период. Кога една димензија не успее, тимот може да ја следи до алатирање, ладење, отстранување или склопување без да се расправа за тоа кој цртеж го контролира.
Кинглпроцесот на продажбабара фотографии од производи, цртежи, тежина, големина, материјал, дебелина, излез и хемиска отпорност. За проект IBC, додадете ги цртежите на кафезот, палетата, вентилот и затворачот во тој пакет.
Прочитајте го објавениот плик на машината од 1000L без да го препрочитувате
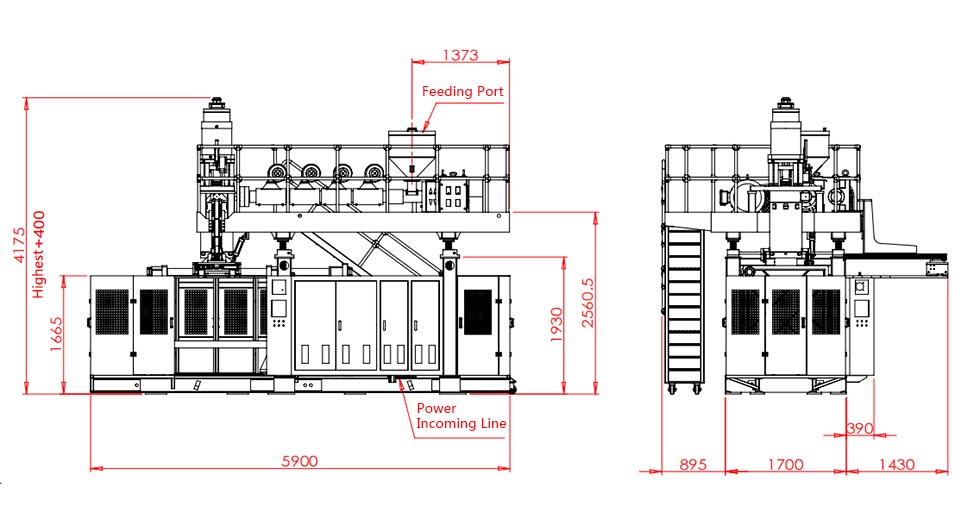
Кингл1000L IBC страница на производотобезбедува плик за споредба. Таа наведува максимална класа на контејнер од 1000 L, машина од 55 t и големина на машина 9,5 на 5,1 на 6,5 m. На конечниот распоред сè уште му треба пристап, одржување и помошен простор.
Јавната табела за стегање наведува 1000 kN, плоча од 1800 на 1600 mm и максимална големина на калапот од 1600 на 1500 mm. Тој дава опсег на дебелина на мувла од 1200 до 1400 mm. Овие бројки го поддржуваат раниот преглед на мувла. Тие не го заменуваат комплетниот цртеж на склопот на мувла.
Во делот за истиснување се наведени две завртки од 100 mm со сооднос од 32 L/D. Објавен капацитет на топење HDPE е 180 kg/h по завртка. Во делот за матрица се наведени акумулатор од 45 L и референца со тежина на PE акумулатор од 33 kg.
| Објавена ставка | Вредност на веб-страницата | Потребна проверка на проектот |
|---|---|---|
| Класа на контејнери | 1000 л | Одобрено внатрешно шише, бруто шут, мувла и патека за отстранување |
| Големина и тежина на машината | 9,5 x 5,1 x 6,5 m; 55 т | Завршен GA цртеж, основа, транспортен сплит и план за подигнување |
| Сила на стегање | 1000 kN | Проектирана површина, притисок на удар, притискање и маргина |
| Максимална големина на мувла | 1600 x 1500 mm | Целосна мувла, колектори, црева, подвижни делови и простор за робот |
| Дебелина на мувла | 1200 до 1400 mm | Затворен оџак и интерфејс на плочата |
| Завртки | 100 mm x 2; 32 L/D | Структура на слој, оценки на смола и вистинска нарачана патека на топење |
| Објавен капацитет за топење на HDPE | 180 kg/h x 2 | Стабилно закрепнување со одобрената формулација |
| Референци за акумулатор | 45 L; 33 кг ПЕ | Бруто паризон маса, резерва, смола основа и профил |
| Дувај воздух | 0,8 MPa; 2 m³/мин | Врвен проток, приемник, квалитет на воздух и притисок во машината |
| Вода за ладење | 0,3 MPa; 120 л/мин | Температура, топлинско оптоварување, квалитет на вода и рамнотежа на колото |
| Објавена референца за напојување | Просечна моќност од 110 до 150 kW | Граница на мерење, производ, поставки и прифатен излез |
Моментално се прикажува редот за сув циклус на страницата150 л. Литрите не се стапка на циклус. Не го претворајте тој ред во 150 парчиња на час или друго барање за излез. Побарајте од Kingle да го потврди предвидениот број и единица во понудата.
Секој ред одговара на едно тесно прашање. Максималната ширина на калапот не го докажува клиренсот на роботот. Масата на акумулаторот не ја докажува готовата внатрешна тежина на шишето. Бројката за капацитет на топење не е еднаква на прифатениот излез. Поврзете ги редовите преку одобрениот производ и пробниот план.
Побарајте го и распоредот за поврзано оптоварување. Редовите на моторот и грејачот ги опишуваат главните компоненти, но конечното инсталирано оптоварување може да вклучува и контроли, пумпи, робот, ракување со материјали и нарачани помошни уреди.
Изградете ја одлуката за акумулатор од измерен биланс на маса
Завршеното внатрешно шише е само дел од секоја снимка. Паризонот, исто така, формира горен блиц, долни опашки, излезна облога и други остатоци од процесот. Акумулаторот мора да ја снабди целата парола според одобрената материјална основа.
Измерете познат производствен примерок доколку постои. Отстранете ги затворачите, вентилите и сите одделно собрани делови. Потоа измерете или проценете го секој поток на дотерување. Чувајте ја проценката поврзана со предложениот дизајн на мувла и штипнете.
завршен внатрешен сад + горен блиц + долни опашки + излезна облога + друг обликуван отпад
Споредете го овој резултат со објавената референца за тежина на PE акумулатор од 33 kg. Не ја споредувајте готовата тежина сами. На проектот му е потребна и оперативна резерва. Избраната смола, боја и распоред на слоеви може да ја променат основата на корисна маса.
Јачината на звукот создава уште една проверка. На страницата е наведен акумулатор од 45 L. Односот помеѓу волуменот и масата зависи од вистинското топење и дефиницијата на производителот. Не претворајте 45 L директно во тежина на готов производ без пресметка на добавувачот.
Времето на празнење на акумулаторот е важно затоа што долгиот, тежок парис може да попушта. Главата мора да ја испорача програмираната парола пред гравитацијата да ја промени дистрибуцијата на ѕидот надвор од контрола. Снимете го прозорецот за испуштање, состојбата на топење и профилот на јазот за време на испитувањето.
Закрепнувањето исто така е важно. Двата екструдери мора да ја подготват следната снимка во производниот циклус. Споредете го измереното време за опоравување со ладењето и работата низводно. Високата стапка на топење на каталогот не може да помогне ако одобрениот систем на материјали полека се опоравува или ќелијата низводно е веќе полна.
Користете го масовниот рекорд со Kingle'sПарисон програмски водич. Масата кажува колку материјал влезе во калапот. Ѕидната карта покажува каде отишол тој материјал.
Дајте му на секој слој пишана работа пред да нарачате два екструдери
Страницата со производот го опишува повеќеслојното производство и наведува два екструдери. Тоа е доказ за мулти-стрим платформа. Тоа не е целосна спецификација на слојот.
Напишете ја функцијата на секој слој. Еден слој може да обезбеди контролирана контактна површина. Друг може да носи одобрено повторно мелење во процесот. Бојата или УВ заштитата може да седат во дефиниран тек. Точниот дизајн зависи од производот, содржината, пазарот и одобрената програма за тестирање.
Потоа дефинирајте ги дозволените материјали. Наведете ги оценките на смола, мастерспратката, адитивите и изворот на повторно мелење. Запишете дали повторното мелење доаѓа само од истиот производствен процес. Не користете го зборот „рециклиран“ како замена за контролирана спецификација на материјалот.
Тековните барања на Соединетите Американски Држави илустрираат зошто ова е важно. Дел 178.707 бара познати пластични спецификации за композитни IBC внатрешни садови. Исто така, го ограничува искористениот материјал освен ако не е одобрен, притоа дозволувајќи остатоци од производството или повторно мелење од истиот производствен процес под наведените услови. Други пазари може да применуваат различни правила.
Соодносот на слоеви бара цел и работен опсег. Наведете како ќе се постави и проверува соодносот. Гравиметриските записи за снабдување, проверките на излезот на екструдерот или анализата на деструктивниот дел може да го поддржат планот за контрола. Изберете го методот пред фабричкото тестирање.
Цртежот на главата треба да ја покаже патеката на топење. Идентификувајте кој екструдер го храни секој слој. Запишете го бројот на пасуси и редоследот на матрицата. Додадете процедури за чистење и промена на материјалот. Ако проектот ќе работи и еднослојни и повеќеслојни производи, дефинирајте ја процедурата за конверзија и проверката на нејзиното прифаќање.
Опис на машината
Две објавени завртки од 100 mm и повеќеслојна изјава ја покажуваат насоката на платформата. Тие не ги дефинираат нарачаните функции или соодноси на слоеви.
Спецификација на проектот
Дијаграмот на слоеви го именува секој проток на материјал, функција, целен однос, дозволен опсег, метод на верификација и правило за контрола на промени.
Не ветувајте пониска цена или подолг животен век од повеќеслојна конструкција без одобрената формула и докази за тестирање. Тие резултати зависат од избраните материјали, дистрибуцијата и готовиот дизајн на IBC.
Проверете ја калапот, стегачот и патеката на парот како еден механички систем
Калапот од 1000L зафаќа повеќе од ширина и висина на каталогот. Вклучува колектори за ладење, црева, алат за вратот, влошки за излез, места за штипкање, точки за подигање и сите подвижни детали. На роботот и на топлото внатрешно шише им треба јасна патека за отстранување.
Преклопете го комплетниот цртеж на мувлата на цртежот на плочата. Проверете ги шипките за врзување, централната линија за стегање, хардверот и сервисните врски. Прегледајте ја затворената дебелина и низата на отворање. Калапот може да се смести помеѓу плочите и сепак да го блокира движењето на цревото или роботот.
Изборот на стегачот треба да користи проектирана површина и притисок на дување. Објавените 1000 kN се референца на машинска страница. Побарајте пресметка на проектот. Вклучете сили за притискање и наведена маржа. Големите рамни панели можат да создадат тешка проектирана површина дури и кога внатрешното шише е лесно за неговиот волумен.
Паризонската патека бара подеднакво внимание. Потврдете ја централната линија на матрицата, должината на празнењето, фаќањето на мувлата и низата на затворање. Долга парола може да се ниша или да се протега пред да се фати. Профилот мора да ги опфаќа рамото, аглите, излезната зона и основата.
На областите за штипкање им е потребен доволно материјал за заварување, но вишокот материјал го зголемува дотерувањето и ладењето. На штекерот му треба локална контрола. На горниот отвор му е потребна стабилна геометрија за неговото затворање. Овие карактеристики припаѓаат на нумерираната карта на ѕидот.
Проветрувањето и завршетокот на површината влијаат на ослободувањето и изгледот. Кафезот може да сокрие некои панели, но не може да го поправи дефектот со обликување. Прегледајте ја секоја област за контакт и етикета што останува функционална по склопувањето.
Кинглводич за дизајн на мувлакапаците се вклопуваат, прицврстуваат, вентилираат и ладат. Користете го со конечниот цртеж на склопување, а не како генеричка листа за проверка на мувла.
Одобрете го калапот само откако добавувачот на машината, производителот на мувла, снабдувачот на кафез и сопственикот на IBC ќе се договорат за интерфејсите. Запишете ја секоја одобрена ревизија на цртежот во датотеката за купување.
Заштитете ја геометријата на IBC преку ладење, отстранување и климатизација
По отворањето на калапот продолжуваат да се движат големи површини. Внатрешното шише може да изгледа прифатливо при ослободување и да се движи додека се лади. Тоа движење може да ја промени висината на затворањето, положбата на вентилот или контактот со кафезот.
Дизајнирајте кола за ладење околу топлинските зони. На рамениците, аглите, вратот, излезните влошки и потпорите на основата може да им треба различен проток. Именувајте го секое коло на цртежот на калапот. Додадете целна влезна температура и проток. Едно отчитување на притисокот не може да докаже избалансирано ладење.
Измерете ги условите за снабдување и враќање за време на испитувањето. Проверете го протокот во секое коло каде што дозволува системот. Снимајте ја температурата на мувлата на договорените локации. Ако една зона остане жешка, не ја кријте со продолжување на целиот циклус без да го испитате колото.
Поддршката за вадење е дел од ладењето. Дефинирајте каде се фаќа роботот и каде слетува шишето. Топол панел може да се деформира под тесен држач или транспортна шина. Долниот излез мора да избегне удар. Основата треба да остане поддржана додека делот ја достигнува силата на ракување.
Поставете време на климатизација пред проверки на димензиите. Наведете ја состојбата на околината кога е важно. Користете го истото време за пробни примероци и производствена инспекција. Мерењето на едно шише топло и друго ладно создава бучава што изгледа како процесно наноси.
На страницата на производот се наведени 0,3 MPa и 120 L/min како референци за вода за ладење. Овие бројки помагаат да се планира врската. Тие не ја специфицираат температурата на водата или вкупниот капацитет за отстранување топлина. Побарајте ги топлинските оптоварувања на машината и калапот.
Следете го времето на ладење наспроти квалитетот. Кинглводич за време на циклусодвојува ладење, обновување и ракување. Корисната цел е најкраткиот стабилен циклус кој одговара на димензионалниот и функционалниот план.
Докажете го обликуваното шише против производниот кафез, палета и делови од вентилот
Користете компоненти со производствена намера за време на квалификацијата. Прототипните кафези или рачно модифицираните палети може да ги сокријат грешките во интерфејсот. Запишете го добавувачот, бројот на делот и ревизијата за секоја составна компонента.
Започнете со суво вклопување. Ставете го климатизираното внатрешно шише во кафезот и палетата. Проверете го контактот на локаторот, клиренсот на панелот, пристапот на горниот отвор и положбата на излезот. Инсталирајте го вентилот и горниот затворач со дефинираните алатки и метод на вртежен момент каде што е применливо.
Измерете ја склопената единица на интерфејсите. Не ја повторувајте секоја обликувана димензија. Фокусирајте се на она што го контролира полнењето, празнењето, ракувањето, редење и подготовката за тестирање. Користете „Go“ или „no-go“ мерачи каде што го намалуваат расудувањето на операторот.
Проверете го контактот по ракувањето. Подигнете го или преместете го уредот со одобрениот метод. Побарајте нови ознаки, локални точки на притисок или движење. Внатрешното шише и кафезот треба да работат како што дизајнот планира, а не само да се вклопуваат додека се неподвижни.
| Проверка на собранието | Што да снимате | Можно процесно поврзување |
|---|---|---|
| Вметнување кафез | Чистење, пречки, ориентација и метод на вметнување | Димензии на телото, ладење, деформација на вадењето |
| Палети за седење | Контакт за поддршка, нишање, поставување на локаторот и висина на излезот | Облик на основата, поддршка за ладење и влошка за мувла |
| Горно затворање | Резултат на мерачот, лице за заптивање и инсталирана висина | Обработка на вратот, средување, собирање и ракување |
| Долниот вентил | Централна линија, агол, состојба на заптивка и пристап до кафез | Излезен додаток, дистрибуција на ѕид и завршна обработка |
| Завршена единица | Идентификација, визуелна состојба и ревизии на компонентата што може да се следи | Контроли на собранието и финална проверка |
Тестирањето за истекување треба да користи одобрено поставување. Дефинирајте кои компоненти се инсталирани, медиум за тестирање, притисок или вакуум, правило за стабилизација, времетраење и одбивање. Методот мора да одговара на применливата програма на производот. Брзата проверка на подот од продавницата не го заменува автоматски формалниот тест.
Задржете еден одобрен склоп како граничен примерок. Фотографирајте ги интерфејсите. Чувајте ги податоците од обликуваниот рецепт, материјалот, ревизијата на кафезот, ревизијата на палетата, вентилот и затворачот со примерокот запис.
Одделете ја машината FAT од целосно одобрение за тип на дизајн на IBC
Фабричкиот тест за прифаќање ја докажува нарачаната ќелија за обликување според договорениот производ и услови. Не дава одобрение за секој склопен IBC, супстанција за полнење или пазар.
НаУНЕЦЕ Моделни регулативи на ОН Рев. 24е тековната глобална референтна публикација од 2025 година. Нејзиното поглавје 6.5 се однесува на изградбата и тестирањето на IBC. Националните и модалните правила може да усвојат специфично издание или да додадат барања. Потврдете го важечкиот орган и квалификуваната патека за тестирање пред да го замрзнете планот за валидација.
Не започнувајте со висина на една капка пронајдена на интернет. Типот на дизајнот, материјалот, наменетата содржина, групата за пакување, подготовката, климатизацијата, затворањето и комплетната тест низа влијаат на програмата. Надлежниот орган или квалификуваната лабораторија треба да ги дефинира потребните докази.
Квалификацијата на машината сепак треба да создаде корисни докази нагоре. Запишете ги спецификациите на материјалот, распоредот на слоеви, бруто и нето маса, карта на ѕидови, димензии, резултат на истекување, ревизии на рецепти и компоненти. Чувајте ги примероците од тестираната група. Оваа информација помага да се поврзе производниот процес со подоцнежното тестирање на пакетот.
Одделете три документи. Извештајот за машински FAT ги опфаќа перформансите на изградбата и процесот. Извештајот за квалификација на склопот опфаќа кафез, палета, вентил и затворање. Извештајот за регулаторниот тест го опфаќа применливиот тип на дизајн. Секој извештај треба да го наведе својот опсег и ограничувања.
Производните контроли продолжуваат по одобрувањето. Управувајте со промените на смола, пигмент, инхибитор, повторно мелење, сооднос на слоеви, мувла, затворач, вентил, кафез и палета преку одобрениот систем за квалитет. Мала промена може да влијае на основата што се користи за тестирање.
За помала регулирана линија за пакување, наKGB200L/LP водич за хемиски барабански ќелиија покажува истата разлика помеѓу машинскиот доказ и одобрувањето на пакетот.
Измерете го излезот на последната прифатена порта на ќелијата
Тековната страница на производот не обезбедува употреблива стапка на производство. Неговиот ред на сув циклус се прикажува150 л, така што овој напис не заклучува парчиња на час. На проектот му треба прифатена излезна цел заснована на вистинското внатрешно шише и комплетната ќелија.
Прво изберете ја излезната граница. Формирани внатрешни шишиња на час ја мерат ќелијата на обликување. Склопени и тестирани IBC на час мери поголем систем. И двата броја можат да бидат корисни, но не треба да делат една ознака.
внатрешни шишиња кои ја минуваат договорената инспекција на лиење ÷ забележани минути x 60
склопени единици поминувајќи ја договорената завршна порта ÷ набљудувани минути x 60
Брои ги сите почетоци, отфрлања и запирања. Класифицирајте ги причините. Враќањето со истиснување, ладењето, ракувањето со роботот, облогата, вметнувањето на кафезот, инсталацијата на вентилот и тестирањето на истекувањето може да ја одредат стапката на ќелијата. Најбавната стабилна порта го одредува готовиот излез.
Побарувачката на материјалот треба да користи бруто застрелана маса и калапи. Тежината на готовата внатрешност на шишето ги промашува загубите на дотерување и стартување. Пријавете бруто килограми по прифатено шише, како и парчиња на час.
На енергијата и треба истата граница. Kingngle објавува 110 до 150 kW како просечна референца за моќност за платформата. Тоа не е kWh по IBC. Снимете ја избраната мерна точка, состојба на производство, времетраење и прифатено броење. Наводич за мерење на енергијаја објаснува таа разлика.
Користете доволно долг пробен период за да ги откриете редиците за обновување и низводно. Краток рафал може да го прикаже движењето на машината, но да го пропушти повлекувањето на материјалот, нерамнотежата на ладењето или акумулацијата на кафезот.
Корисната контролна табла вклучува прифатени обликувани шишиња, прифатени целосни IBC, принос при првото поминување, бруто килограми по прифатено шише, маса на обложување, просечен циклус, сметано време на прекин и енергија по прифатена единица. Дефинирајте го секој термин во протоколот за прифаќање.
Планирајте ја зградата околу тековниот цртеж на општ распоред
На машината од 55 t и треба повеќе од подна површина. Зградата мора да поддржува инсталација, одржување, движење на материјалот и безбеден пристап. Започнете со тековниот цртеж на општиот аранжман на добавувачот за нарачаната ревизија.
Јавната табела наведува машина со димензии 9,5 на 5,1 на 6,5 m. Цртежот на страницата на производот ги прикажува сопствените димензии. Третирајте го цртежот како визуелна референца додека Кингл не потврди која ревизија на цртежот се совпаѓа со цитатот. Не користете веб-слика за дизајнирање на основата.

Обележете ја патеката на мувлата. Вклучете ја големината на вратата, капацитетот на подот, висината на куката за кран, точките за подигнување и складирањето. Покажете го просторот за влечење на завртката и пристап до главата на акумулаторот. Додајте безбедни скали и пристап до платформа околу подигната опрема.
Мапа на проток на материјал од складирање до секој екструдер. Додадете главна серија, повторно мелење, пренесување, мелење и контрола на прашина. Чувајте ги чистите делови одвоени од мешаниот отпад. Покажете како ќе се сервисира полн бункер или блокирана линија за враќање.
Користете листови за помошни програми специфични за проектот. На страницата се наведени 0,8 MPa и 2 m³/min за дувачки воздух. Набројува 0,3 MPa и 120 L/min за вода за ладење. Планирајте го притисокот во машината, врвниот проток, приемниците, третманот, температурата на снабдувањето, состојбата на враќање и отфрлањето на топлината.
Електричниот дизајн има потреба од поврзан товар, напон, фреквенција, заштита, кабли и помошни оптоварувања. Објавената просечна референца од 110 до 150 kW не е поврзаното оптоварување. Вклучете чилери, компресори, материјална опрема, мелница, склопување и тест станици во вкупната фабрика.
Користете Kingle'sводич за комунални барањада се изгради граничниот лист. Замрзнете го тој лист со распоредот и цртежот на основата.
Следете една група IBC што може да се следи преку фабричкиот тест за прифаќање
Корисното FAT започнува пред да работи машината. Договорете го внатрешниот цртеж на шишето, ревизиите на компонентите, смолата, структурата на слојот, картата на ѕидот, планот на примерокот, излезната граница и границите на прифаќање. Наведете ги инструментите и методите за тестирање.
- Потврдете ја нарачаната платформа.Проверете ја шифрата на конечниот модел, екструдерите, главата на акумулаторот, распоредот на стегање, контролорот, роботот, хардверот за дување, заштитата и помошните средства против договорот.
- Потврдете ги комуналните услуги и калибрацијата.Снимајте моќност, воздух и услови за ладење. Наведете ги мерните инструменти и статусот на калибрација.
- Оптоварување контролирани материјали.Снимете ја секоја класа на смола, многу, боја, адитив и повторно мелење. Потврдете ја патеката за напојување до секој екструдер.
- Стабилизирајте го процесот на калапи.Достигнете повторливо обновување, празнење, ладење на мувлата, отстранување и дотерување пред да започне формалното трчање.
- Замрзнете го почетниот рецепт.Зачувајте ги температурите, брзините, поставките за слоеви, парниот профил, тајмингот, притисокот и поставките низводно под една ревизија.
- Стартувај го договорениот прозорец за производство.Броење започнува, прифатени шишиња, одбивања и секое застанување. Чувајте ги специфичните шифри за причина.
- Измерете го обликуваниот план.Проверете ја мрежата и бруто масата, облогата, ѕидната карта, отворите, излезот, основата, геометријата на телото, изгледот и резултатот од истекување.
- Соберете ги производните компоненти.Поставете го одобрениот кафез, палета, горниот затворач, вентилот и дихтунзите. Завршете ги мерачите на интерфејсот и проверките на склопувањето.
- Затворете го пакетот докази.Задржете ги етикетираните примероци, извезете го конечниот рецепт и запишете го секое отворено отстапување со сопственик и метод на повторно тестирање.
Изберете примероци од почетокот, средината и крајот на формалното возење. Обележете ги со време и ревизија на рецептот. Чувајте ги ревизиите на кафезот, палетата, вентилот и затворачот со примерокот запис.
Користете ги вистинските станици низводно кога е можно. Рачно исечен примерок може да помине додека производниот уред за дотерување го оштетува штекерот. Тестот за истекување во лабораторија може да сокрие редица кај планираниот тестер на линија.
Не мешајте регулаторно одобрение во општ потпис FAT. Доколку е сведок на формален тест, приложете го посебниот протокол за тестирање и извештај. Наведете го типот на дизајнот, подготовката на примерокот и авторитетот.
Фотографирајте ја табличката со името на машината, идентификацијата на мувлата и задржаните примероци. Зачувајте ја историјата на алармот и бројачот на производство на крајот од пуштањето. Запишете ја секоја рачна интервенција што сменила шише, дури и кога ќе помине последната проверка. Овие детали му помагаат на тимот на локацијата да ја репродуцира прифатената состојба по инсталацијата.
Процесот на продажба на Kingle вклучува инспекција и покана да се приклучат на тестот. Користете гомашина FAT водичда се дефинира записот. Прегледајте ги достапните снимки од опремата на Kingle'sвидео страницапред посетата за да може тимот да подготви фокусирани прашања.
Испратете проектна датотека IBC подготвена за цитати наместо том сам
Барањето кое вели само „1000L IBC машина“ ја остава важната работа недефинирана. Испратете одобрен цртеж за внатрешно шише и фотографии. Додајте физички примерок кога е практично. Наведете го номиналниот капацитет и предвидената содржина.
Вклучете нето калапирана тежина, проценка на бруто шут, мапа на дотерување и карта со дебелина на ѕидот. Именувајте го секој тек на смола, додаток, боја и правило за повторно мелење. Прикачете го дијаграмот на слоеви и методот на верификација.
Додадете ги цртежите на кафезот, палетата, горниот затворач, долниот вентил и заптивките. Обележете ги контролираните интерфејси. Наведете кој ја снабдува секоја компонента за време на тестирање на мувла, FAT и стартување на локацијата.
Наведете ги сите проверки на производот. Вклучете димензии, мерачи, време на климатизација, метод на истекување и проверки на склопување. Идентификувајте која било применлива програма од типот на дизајн, надлежен орган или лабораторија за тестирање. Не ставајте генерички тест-листа од друг пазар.
Дефинирајте го прифатениот излез на правилната порта. Наведете го планираниот модел на смена и годишната побарувачка. Опишете го вадењето на роботот, отсекувањето, поддршката за ладење, вметнувањето на кафезот, затворањето и склопувањето на вентилите, тестирањето на истекување, означувањето и протокот на палетата.
Обезбедете фабрички напон, фреквенција, достапен воздух и ладење, амбиентални услови, надморска височина, план на подот, податоци за кран и маршрута за пристап. Побарајте го конечниот општ аранжман, оптоварувањата на темелите, листот за комунални услуги и поделбата за транспорт.
Одговорот на добавувачот треба да го именува конечниот модел на машината и ревизијата. Треба да ја вклучи архитектурата на екструдерот и главата, основата на акумулаторот, обвивката на мувлата, прегледот на стегачот, помошната граница, протоколот за прифаќање и предавањето на податоците.
Користете Kingle'sцентар за преземањеза тековните документи. Испратете ја контролираната проектна датотека прекустраница за контакт. Цитатот потоа може да одговори на вистинскиот проект IBC наместо широка ознака од 1000L.
Најчесто поставувани прашања
Овие одговори се однесуваат на проблемите со изборот на машината кои најчесто го менуваат опсегот, пробниот или фабричкиот план. Објавените податоци за моделот остануваат почетна референца. Потпишаниот технички договор треба да го контролира нарачаниот систем.
Што всушност прави машината за обликување со удар од 1000L IBC?
Тоа го формира пластичното внатрешно сад, исто така наречено внатрешно шише или лагер. Комплетниот композитен IBC го вклучува и неговиот надворешен кафез или пакување, палета, горниот затворач, долниот вентил, дихтунзи и други сервисни или структурни делови.
Кој е бројот на моделот на машината Kingle's 1000L IBC?
Тековната страница на англиски јазик е неконзистентна. Неговиот резиме на производи покажува KGB1000L-IBC, додека табелата со спецификации покажува KGS1000L-IBC. Потврдете ја конечната шифра на моделот и ревизијата во понудата, цртежите, табличката со имиња и прирачниците.
Дали објавената вредност на акумулатор од 33 kg значи готово шише од 33 kg?
Бр. На страницата се означува 33 kg како референца за тежина на PE акумулатор. Бруто-паризонската маса го вклучува готовиот внатрешен сад и сите обликувани облоги. Потврдете ја основата на смолата, резервата, структурата на слојот и целосната пресметка на ударот.
Какво е производството на платформата Kingle 1000L IBC?
Тековниот ред за сув циклус прикажува 150 L, што не е употреблива единица со производна стапка. Не заклучувајте парчиња на час. Дефинирајте ги прифатените обликувани шишиња или прифатените целосни IBC на час и докажете ја таа стапка за време на договорената проба за производство.
Зошто кафезот и палетата мора да бидат присутни за време на испитувањето на машината?
Шишето мора да се вклопи и да функционира во комплетот склоп. Производните кафези, палети, затворачи и вентили ги изложуваат грешките во висината, излезната положба, поддршката, клиренсот и ракувањето што може да ги пропушти при изолираната проверка на шишето.
Кои информации треба да ги испратам за понуда за машина од 1000L IBC?
Испратете го цртежот од внатрешното шише, примерокот, тежината, ѕидната карта, материјалите, дизајнот на слојот и проценката на дотерувањето. Додајте ги цртежите на кафезот, палетата, затворачот и вентилот, тестовите, целта на излезот, опсегот низводно, распоредот на фабриката и корисните услови.
Изградете го предлогот за машината околу комплетниот IBC
Испратете ја на Kingle контролираната внатрешна датотека за шишиња, интерфејсите на компонентите, планот за материјали и слоеви, излезната цел, тестовите и фабричките комунални услуги. Инженерскиот тим потоа може да ја потврди платформата од 1000L, калапот, помошните средства и опсегот на прифаќање.
Побарајте решение за машина од 1000L IBC