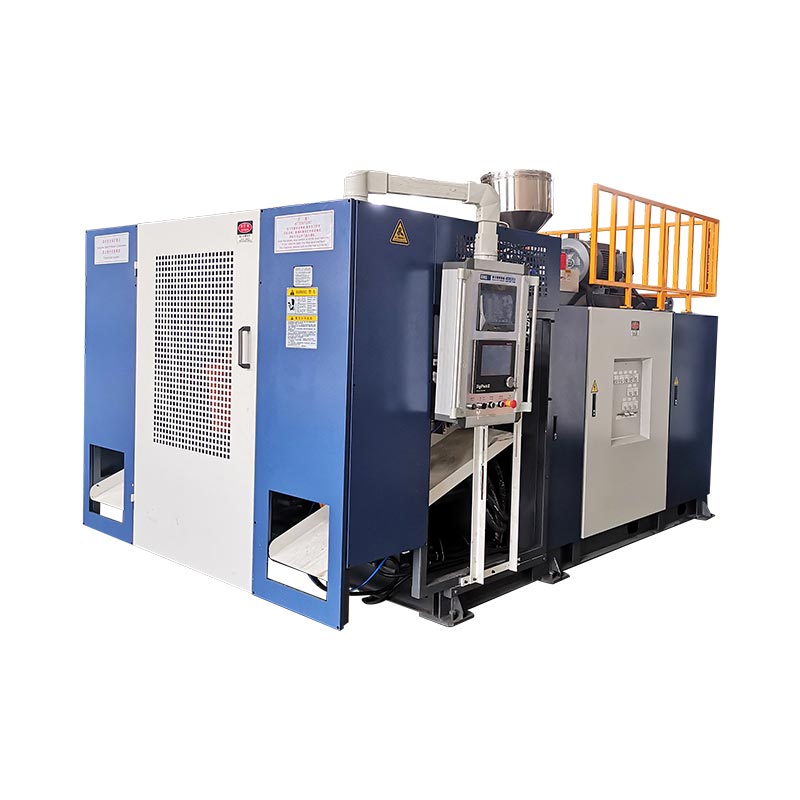
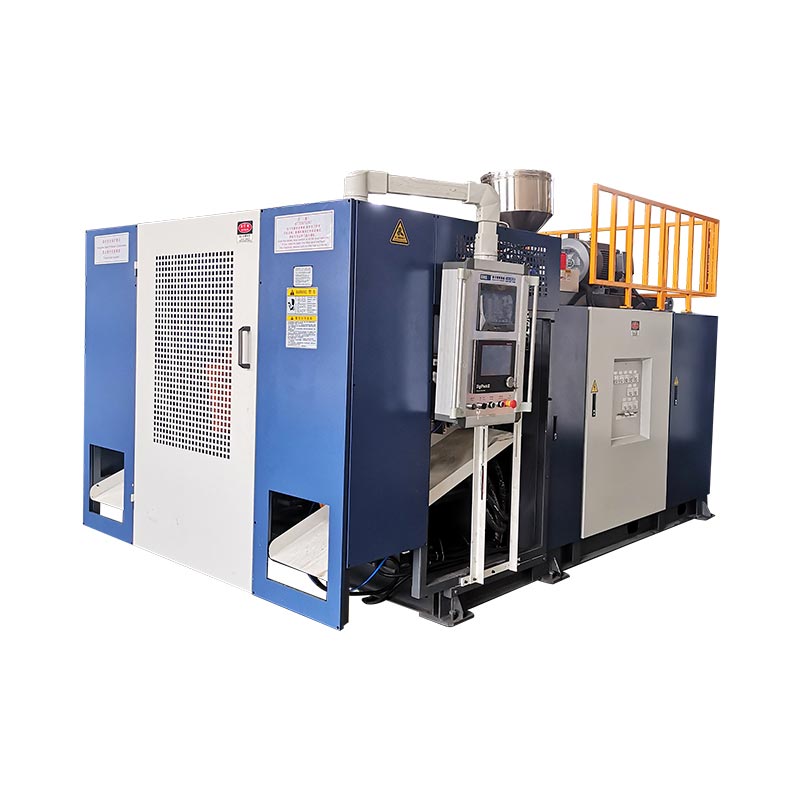
Изберете Kinggle KGB90A кога одобрениот производ може да го користи објавениот распоред со еден екструдер и не бара два струи на топење на KGB90AP, откако ќе се дефинираат неговиот материјал, излез и тестови на производот.Изберете го KGB90AP кога спецификацијата на производот навистина бара истиснување во двослојна или двојна боја, бидејќи неговата тековна страница на производот наведува две завртки од 70 mm и двете струи на материјали мора да се проверат одделно. Пред било кој избор, потврдете го обвивката на мувлата, бруто-паризонската маса, смолата, структурата на ѕидот, прифатениот излез и фабричките комунални услуги во однос на готовиот дел наместо да се потпирате само на етикетата со капацитет од 60 литри.

Пет одлуки што треба да се донесат пред да побарате понуда
- Еден топен поток или два
- Максимална бруто-паризонска маса
- Завршена големина и интерфејси на мувла
- Прифатен излез со вистинскиот производ
- Машински и целосен опсег на комунални услуги
KGB90A
Објавено со еден шраф од 90 mm и мотор со екструдер од 45 kW. Започнете овде за концепт на производ со еден тек, што е предмет на потврда на проектот.
KGB90AP
Објавено со две завртки од 70 mm и два екструдерски мотори од 22 kW. Неговата наведена намена е двослојно или двослојно производство.
| Објавена ставка | KGB90A | KGB90AP | Значењето на изборот |
|---|---|---|---|
| Максимален капацитет на контејнерот | 60 л | 60 л | Номиналниот капацитет не докажува дека одреден дел одговара. |
| Распоред на екструдер | Една завртка од 90 mm | Две завртки од 70 mm | Ова е главната разлика во моделот за структурата на ѕидот и бојата. |
| Моќност на моторот на екструдер | 45 kW | 2 x 22 kW | Оцените на инсталираниот мотор не се енергетски резултати на производот. |
| Објавен капацитет за топење на HDPE | 130 до 160 kg/h | 130 до 160 kg/h | Потврдете го капацитетот со вистинската смола и бруто-побарувачката на пари. |
| Капацитет на акумулатор | 6,6 л | 6,6 л | Проверете ја јачината на снимката и масата во однос на целосната парола. |
| Објавена тежина на акумулатор на ПЕ | 4,95 кг | 4,95 кг | Само дел од тежината ги исклучува блицот, опашките и додатокот за процесот. |
| Сила на стегање | 280 kN | 280 kN | Проектираната област и побарувачката на процесот сè уште бараат преглед. |
| Максимална големина на мувла, Ш x В | 700 x 980 mm | 700 x 980 mm | Готовиот склоп на мувла мора да одговара на двете димензии. |
| Опсег на дебелина на мувла | 460 до 550 mm | 460 до 550 mm | Вклучете влошки, задни плочи и детали за монтирање. |
| Големина на машината, L x Ш x В | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Ова е машинскиот плик, а не целосната производна ќелија. |
| Тежина на машината | 14 т | 15 т | Користете го последниот општ распоред за основање и ракување. |
Извор: актуелен КинглСтраница на производот KGB90AиСтраница на производот KGB90AP, проверено на 9 септември 2026 година. Бројките се објавени референци, а не гаранција за секоја конфигурација.
Првата одлука е структурата на ѕидот, а не етикетата од 60L
Двата модели имаат ист номинален капацитет од 60 литри. Таа споделена ознака не ги прави заменливи. Табелата за производи KGB90A наведува една завртка од 90 mm. Табелата KGB90AP наведува две завртки од 70 mm. Кингл наведува дека системот со двојно истиснување е наменет за двослојно или двослојно производство.
Започнете со цртежот на производот. Обележете го секој потребен ѕиден слој, регион на боја и проток на материјал. Наведете зошто постои секој од нив. Вториот екструдер е оправдан со барање за производ. Не треба да се додава само затоа што покомплексна машина звучи поспособна.
За производ со еден тек, KGB90A е поедноставната објавена архитектура. На конечниот предлог сè уште му треба преглед на материјалот и алатките. Страницата ги наведува PE, PP и ABS како фамилии на материјали, но таа листа не докажува дека секоја оценка ќе се обработува на истиот излез. Однесувањето на топењето, геометријата на производот и тестовите за прифаќање остануваат влезни во проектот.
За одреден производ со двослоен или двослоен производ, KGB90AP ги обезбедува двата објавени струи на истиснување. Цитатот мора да оди понатаму. Треба да идентификува која смола или боја го храни секој поток. Исто така, треба да го наведе односот на целниот слој, методот на стартување и планот за инспекција. Два екструдери создаваат способност. Тие сами не ја дефинираат спецификацијата на готовиот ѕид.
Избегнувајте збунувачки слоеви со излези за матрици или шуплини на мувла. Слој поминува низ ѕидот на производот. Излезот за матрица формира една парохија. Шуплина формира еден дел. Кинглводилка за глава, шуплина и слојги раздвојува тие брои. Ставете го секое броење на сопствената линија за RFQ.
Што велат двете објавени табели за заедничката платформа
Тековните табели на модели покажуваат заеднички обвивка за формирање. Двете ја наведуваат силата на стегање од 280 kN и плочата за мувла од 960 x 980 mm. И двете покажуваат максимална големина на калапот од 700 x 980 mm. Објавениот опсег на дебелина на мувлата е од 460 до 550 mm. Наведениот капацитет на акумулатор е 6,6 L, со тежина на PE акумулатор од 4,95 kg.
Овие сличности го прават распоредот на екструдерот повидлив. KGB90A користи една завртка од 90 mm со наведен екструдерски мотор од 45 kW. KGB90AP користи две завртки од 70 mm со два мотори од 22 kW. Двете страници објавуваат опсег на капацитет на топење HDPE од 130 до 160 kg/h.
Не додавајте ги двете бројки за капацитет на KGB90AP освен ако табелата експлицитно не прикажува посебни излези. Тоа не го прави. Објавениот опсег веќе го опишува моделот. Распоредот со двоен екструдер може да го подели бруто топењето помеѓу струите, но одобрениот сооднос на слоеви одлучува за вистинската побарувачка на секој поток. На фабриката и е потребен тој сооднос пред да ја одреди големината на ракувањето со смолата и да спроведе пробна работа.
Димензиите на машината се исто така објавени како еднакви на 5,45 x 3,5 x 4,2 m. Наведената тежина се менува од 14 t за KGB90A до 15 t за KGB90AP. Таа разлика од еден тон е корисна за рано планирање. Тоа не е доволно за конечниот план за основање, подигање или испорака.
Двете маси исто така ја носат истата ознака за сув циклус. Третирајте го само како референца за машинско движење. Не идентификува тест контејнер, смола, делумна тежина, време на ладење или правило за одбивање. Статијата за производи треба да ја разјасни таа граница наместо да ја претвори линијата на каталог во производствено ветување.
Онаму каде што KGB90A е подиректна почетна точка
KGB90A е модел со еден екструдер во оваа споредба. Нејзината објавена страница наведува една завртка од 90 mm, сооднос од 24 L/D и мотор со екструдер од 45 kW. Кингл наведува и контролер со дебелина на MOOG 100, роботска рака и систем за дување на дното како дел од стандардниот опис на моделот.
Овој распоред е практична почетна точка кога одобрениот производ користи еден проток на топење. Можните апликации наведени од Kinggle вклучуваат буриња за хемиско пакување, кофи за натрупување, резервоари за вода на отворено, резервоари за автомобили, играчки, автоделови, кутии за алати и сообраќајни бариери. Списокот ја покажува широчината на производот. Тоа не потврдува дека секоја ставка во тие групи одговара на еден калап или еден рецепт.
Испратете го вистинскиот дел пред да претпоставите дека одговара. Тесен резервоар од 60 литри и широка кутија со алатки од 60 литри може да имаат многу различни проектирани области. Нивните калапи може да се разликуваат и по ширина, висина и дебелина. Рачките, длабоките влечења, влошките и линиите за разделување влијаат на потребното оптоварување на пареза и стегач. Максималниот волумен на производот е само една скрининг вредност.
Аранжманот со еден екструдер, исто така, го олеснува дефинирањето на патеката на материјалот. Постои една главна струја на смола за сушење, хранење, боја и прочистување. Тоа не ја отстранува процесната работа. Промените на смолата, промените во бојата и правилата за повторно мелење сè уште влијаат на стартувањето и менувањето. НаВодич за HDPE и PPобјаснува зошто само имињата на материјалите не го одредуваат рецептот.
Изберете KGB90A само откако ќе го поддржи барањето за производот. Ако купувачот подоцна додаде втор слој или посебен видлив тек на бои, таа промена може да влијае на комплетното истиснување и пакетот со матрица. Поевтино е да се среди ѕидната структура пред да се замрзне дизајнот на машината.
Што додава KGB90AP и што сè уште му треба од купувачот
Кингл го опишува KGB90AP како модел со двојно истиснување за двослојна или двослојна работа. Неговата сегашна табела наведува две завртки од 70 mm и два екструдерски мотори од 22 kW. Објавениот максимален капацитет на контејнерот, податоците за стегање, обвивката на мувла и бројките на акумулатор се совпаѓаат со табелата KGB90A.
Дополнителниот тек на истиснување е дефинитивната разлика. Тоа му овозможува на проектот да внесе две одредени струи на топење во системот на матрица. Тие струи може да претставуваат две бои или дизајнирана структура на слоеви. Купувачот мора да го обезбеди материјалниот пар и потребната врска меѓу нив. Компатибилноста не треба да се претпоставува од зборовите „двослоен“.
Контролата на слоеви, исто така, има потреба од метод на проверка. Одлучете дали фабриката ќе ја провери вкупната дебелина на ѕидот, индивидуалната дистрибуција на слојот, границата на бојата, изгледот или тестот за изведба специфичен за производот. Наведете каде делот ќе биде пресечен или измерен. За да се добие резултатот е потребен план за цртање или контрола, а не визуелно мислење за машината.
Објавената страница KGB90AP, исто така, ги именува кутиите со алатки, хемиското пакување и играчките како апликации. Секој може да постави различни барања за обликот на ѕидот и поставеноста на бојата. Кутијата со алатки може да има длабоки карактеристики и широка проектирана област. Хемиското пакување може да бара дефинирана спецификација за материјал и перформанси. Деловите за играчки можат да донесат барања за изглед и граници на боја. Предлогот за машината мора да го следи вистинскиот дел.
Домаќин на KingleПрирачник MOOG DigiPack IIIобјаснува дека ѕидните профили на акумулатор-машина се поврзани со положбата на акумулаторот при истиснување. Тоа го поддржува поставувањето на профилот долж парисот. Не го контролира автоматски односот на слоевите на купувачот. Дизајнот на истиснување и матрица мора да го задоволат тоа посебно барање.
Производ од 60 литри сè уште треба да одговара на калапот и акумулаторот
Номиналниот волумен е слаб тест за финално вклопување. Два шупливи производи можат да држат ист волумен додека бараат многу различни калапи. Започнете со максималната ширина, висина и длабочина на делот. Додајте ја линијата за разделба, прицврстување, џебови за блиц, интерфејс за врат или долен удар, влошки, врски за ладење и монтажни плочи.
Споредете го готовиот состав на мувла со објавениот прозорец на машината. Двете страници од 60L наведуваат максимална големина на калапот од 700 x 980 mm и опсег на дебелина од 460 до 550 mm. Плочата е наведена на 960 x 980 mm. Овие бројки овозможуваат ран скрининг. Одобрените цртежи на машината и мувлата мора да го потврдат конечниот интерфејс.
Следно, проверете ја парницата. Бруто-паризонската маса го вклучува готовиот производ, блицот, опашките и секој процесен материјал заробен при формирањето. На двете страници на производот е наведена тежина на PE акумулатор од 4,95 kg. Не го споредувајте тој број само со готовиот дел тежина. Користете ја целосната бруто снимка и потврдете ја вистинската смола.
Паризонот, исто така, мора да ја достигне потребната должина и форма пред гравитацијата или ладењето да го искриват. Програмирањето на ѕидот дистрибуира материјал по таа должина. Длабоките агли, рачките и широките делови можат поинаку да го истегнат парот. КинглПарисон програмски водичпокажува како профилот треба да се проверува во однос на измерените локации на ѕидовите.
Конечно, прегледајте ја побарувачката на стегачот и отворањето на калапот. Проектираната површина, притисокот на ударот и геометријата на делот влијаат на формирањето на оптоварувањето. Вметнувањата и отстранувањето на делови влијаат на просторот за отворање. НаВодич за дизајн на мувла за дување со истиснувањеобезбедува поцелосна листа за проверка на интерфејсот.
Не ја продавајте фигурата за сув циклус како резултат на готов производ
На двете тековни страници на производот е наведено „500 PC/HR“ како излез на сув циклус. Етикетата е важна. Сува циклус не докажува дека ниту еден модел може да направи 500 прифатени производи од 60 литри на час. Не вклучува идентификуван дел, бруто-тежина, материјал, дебелина на ѕидот, барање за ладење или процес низводно.
Вистинскиот аутпут започнува со целосниот производствен циклус. Акумулацијата и истиснувањето мора да одговараат на затворањето на мувлата. Мора да завршат дувањето, ладењето, издувните гасови, отворањето и отстранувањето на делови. Скратувањето и управувањето низводно исто така мора да одржуваат темпо. Одбиениот дел не припаѓа на прифатениот излез.
Објавениот опсег на капацитет на топење HDPE е уште една граница. На двете страници се наведени 130 до 160 kg/h. Споредете го тој опсег со бруто побарувачката на материјали, а не само со завршената дел тежина. Бруто-часовната побарувачка ја вклучува секоја паронска компонента и планираната стапка на настани. Вистинската состојба на смолата и процесот може да го променат резултатот.
Користете Kingle'sводич за време на циклусда се идентификува ограничувачкиот настан. Потоа избројте ги прифатените делови низ стабилно возење. Запишете ја тежината на делот, дистрибуцијата на ѕидовите, димензиите и потребните функционални тестови. Брзото движење на машината има мала вредност кога на производот му треба повеќе ладење или кога линијата отфрла делови.
Енергијата треба да го користи истиот прифатен излезен именител. Двете јавни табели означуваат опсег од 35 до 45 kW како просечна потрошувачка на енергија. Киловатите опишуваат просечна моќност, а не енергија по дел. Наводич за мерење на енергијаобјаснува како да се измери kWh по прифатен производ. Чувајте го тој резултат поврзан со вистинското испитување.
Производната ќелија е поголема од објавениот машински плик
Двете страници од 60L ги објавуваат истите димензии на машината: долга 5,45 m, ширина 3,5 m и висина 4,2 m. Тоа е корисна прва проверка. Не ги прикажува сервисните патеки, системите за материјали, позициите на операторот, ракувањето со калапи, делот за празнење или опремата низводно.
Изградете ја ќелијата околу протокот на производот. Обележете каде влегува смолата и каде излегуваат готовите делови. Оставете простор за роботот, отсекувањето, прегледот и отфрлениот материјал. Покажете ја патеката за промена на мувлата. Одржувајте пристап до греалки, хидраулика, главата на матрицата и контролниот кабинет. Конечниот општ аранжман треба да ги идентификува овие интерфејси.

Услужните програми исто така припаѓаат на избраната конфигурација. Побарајте го последното поврзано оптоварување, напонот за напојување, потребата за влезен воздух од машината и потребата за вода за ладење. Вклучете го секој локален помошен. Не го дизајнирајте растението од маса на сличен модел. Опциите и локалниот електричен дизајн може да го променат финалниот пакет.
Кинглводич за комунални барањаго одделува поврзаното оптоварување од оперативната побарувачка. Исто така, опфаќа проток на компримиран воздух, ладење и распоред. Користете го со листот за помош на проектот и конечниот цртеж на машината. Планот на локацијата треба да биде одобрен пред да испорача машината.
Проверете ја вертикалната рута внимателно како подот. Објавената висина не го вклучува секое подигање или препрека на локацијата. Прегледајте ги вратите, структурата на покривот, пристапот со кран и патеката што се користи за ракување со мувла. Покажете ги платформите за одржување и отворете ги штитниците на распоредот. Машината може да се вклопи во зградата и сепак е тешка за инсталирање или сервисирање.
Завршете го прегледот со линијата низводно. На голем дел му треба простор за стабилизирање, средување и движење без оштетување. Потврдете ја точката на паѓање на роботот, ширината на транспортерот и положбата на проверка. Ако процесот го врати блицот во мелница, означете ја и таа рута. Овие детали често одлучуваат каде може да седи машината.
Изградете го RFQ околу осум парчиња докази за производот
Барањето модел без пакет на делови ги остава отворени најголемите одлуки. Кинглпроцесот на продажбабара фотографии или цртежи на производи, тежина, големина, материјал, дебелина, излез и потреби за хемиска отпорност. За одлуката KGB90A и KGB90AP, организирајте ги тие информации по овој редослед.
- Испратете го цртежот на контролираниот дел.Вклучете ги целокупните димензии, деталите за вратот или интерфејсот, границите на линијата за разделба и најновата ревизија.
- Наведете ја бруто и готовата маса.Одделете ја тежината на готовиот производ од блиц, опашки и друг процесен материјал.
- Дефинирајте го секој материјален тек.Наведете ја оценката на смолата, добавувачот, бојата, правилото за повторно мелење и секоја потребна врска помеѓу потоци.
- Опишете ја структурата на ѕидот.Обележете еден поток, двослоен или двојна боја. Додадете го методот на проверка и ограничувањата за прифаќање.
- Обезбедете го пакувањето со мувла.Поднесете ја конечната ширина, висина, дебелина, тежина, распоред за ладење, точки за монтирање, влошки и интерфејс за дување.
- Поставете прифатен излез.Дефинирајте ги деловите што може да се продаваат на час, планираните смени, отфрлете го третманот и процесот низводно што мора да биде во чекор.
- Наведете ги фабричките услови.Вклучете напон, фреквенција, компримиран воздух, вода за ладење, висина на таванот, пристап до подигање и достапна подна површина.
- Согласете се за судењето.Наведете ја смолата, мувлата, времетраењето на тестот, проверките на квалитетот, бројот на излезот, границата на енергијата и документите потребни пред прифаќањето.
Побарајте одговор кој ги одвојува стандардните податоци за моделот од податоците специфични за проектот. Стандардната табела помага да се спореди платформата. Техничкиот договор треба да ја опише нарачаната конфигурација. Чувајте ги броевите за ревизија на цртежот на производот, цртежот на мувла, листот за помош и планот за прифаќање.
Користете гоВодич за фабрички тест за прифаќањеда се дефинира рокот. Ако енергијата поврзана со производот е дел од одлуката, EUROMAP 46.2 обезбедува метод на мерење за дадена машина, мувла и наведен производ. Методот исто така бара производот да ги задоволи барањата на клиентите.
Кинглстраница за преземањеобезбедува табели со параметри и документи на контролорот за преглед. Потврдете дека секој документ се совпаѓа со финалниот модел и контролниот пакет. Прирачникот за слична машина е корисна позадина, но не ја поништува нарачаната техничка датотека.
Побарајте од двете страни да потпишат ист сет на податоци пред да започне производството. Променетата структура на ѕидот може да го промени изборот на екструдер. Потешка парола може да го промени прегледот на снимката. Поголем калап може да го промени приспособувањето на машината. Контролата на ревизија спречува раната понуда случајно да стане конечна основа за прифаќање.
Во RFQ треба да се наведе и кои ставки остануваат отворени. Типични примери вклучуваат финална оценка на смола, врски за ладење на мувла или автоматизација низводно. На секоја отворена точка дајте сопственик и датум за доспевање. Фабриката потоа може да ги одвои потврдените влезови за дизајн на машината од информациите за кои сè уште е потребно одобрение од купувачот.
Изберете го моделот што одговара на одобрениот производ
KGB90A и KGB90AP споделуваат многу објавени граници за формирање. Затоа, изборот на модел започнува со архитектурата на истиснување. Користете го KGB90A како почетна точка за одобрен концепт за еден тек. Користете KGB90AP кога се потребни два струи на истиснување за наведениот слој или структура на боја.
Не користете сложеност на моделот како замена за дефиницијата на производот. На машината со двојно истиснување и требаат две патеки за ракување со материјалот, дефиниран метод на стартување и план за проверка на слој или боја. Ако на производот не му се потребни тие функции, тие додаваат работа без да создадат прифатен производ.
Не избирајте KGB90A само затоа што наведената тежина на машината е помала. Соодветноста на мувлата, бруто-паризонската побарувачка и прифатениот производ се повеќе важни. Производот со еден тек сè уште може да бара внимателно програмирање на ѕидот, ладење и ракување со делови. Испитувањето на производот мора да го докаже целосниот резултат.
Ако купувачот очекува идни производи, наведете ги сега. Проверете го најголемиот калап и најтешкиот бруто паризон. Обележете го секое идно барање за двослој или двослојна боја. Потоа одлучете дали дополнителната архитектура припаѓа на првото купување или на подоцнежната линија. Чувајте ги непотврдените идни идеи одвоени од тековниот тест за прифаќање.
Пред пратката, поминете го договорениот дел со договорениот материјал. Запишете го рецептот, резултатите од квалитетот, прифатените резултати и корисните услови. Користете голиста за проверка на стартувањеза пуштање во работа и наводич за променакога семејството на производи вклучува неколку калапи или бои.
Најчесто поставувани прашања
Која е главната разлика помеѓу KGB90A и KGB90AP?
Тековната табела KGB90A наведува една завртка од 90 mm и мотор со екструдер од 45 kW. Табелата KGB90AP наведува две завртки од 70 mm и два мотори од 22 kW. Kinggle го опишува KGB90AP како опција за двојно истиснување за двослојни или двослојни производи. Многу објавени димензии за формирање се инаку исти.
Дали оценката за капацитет од 60 литри значи дека секој производ од 60 литри ќе одговара?
Не. Волуменот е само рана скрининг вредност. Готовиот калап мора да одговара на плочата, максималните димензии на калапот, опсегот на дебелина и распоредот на отворот. Бруто паричниот износ мора да одговара на барањето за акумулатор. Проектираната површина, побарувачката за стегачи, влошките, ладењето и отстранувањето на делови исто така треба да се прегледаат.
Може ли објавените 500 парчиња на час да се користат како производствен резултат?
Не. Двете страници ја означуваат таа бројка како излез на сув циклус. Не го идентификува обликуваниот производ, смола, тежина, време на ладење, правило за одбивање или поставување низводно. Производниот излез треба да се мери како прифатени делови за време на договореното пробно тестирање со вистинскиот производ и материјал.
Кога купувачот треба да го избере моделот со двојно истиснување KGB90AP?
Изберете KGB90AP кога одобрениот производ бара два струи на топење за одредена структура со двослојна или двослојна боја. Дефинирајте ги двата материјали, планираниот однос помеѓу струите и методот на проверка. Не го додавајте вториот екструдер само како општа надградба.
Кои информации за производот му се потребни на Kingle за предлог машина од 60 литри?
Испратете го цртежот или фотографиите на производот, димензиите, завршената и бруто маса, степенот на смола, структурата на ѕидот, барањата за дебелина, излезната цел и функционалните тестови. Додајте детали за мувла и фабрички комунални услуги кога е достапно. Оваа информација дозволува машината, главата на матрицата, калапот и пробниот план да ја користат истата основа на производот.
Како треба да се спореди потрошувачката на енергија помеѓу двата модели?
Измерете го секој модел додека го правите истиот прифатен производ под еквивалентни услови. Снимајте машина kWh, прифатен излез, екструдирана маса и вклучени помошни уреди од истиот временски прозорец. Не споредувајте оценки за поврзани мотори или циклус на сушење како да се енергетски резултати на производот.
Испратете го производот пред да го изберете моделот
Споделете го цртежот, смолата, бруто-паризонската маса, структурата на ѕидот, информациите за калапот, прифатените резултати и фабричките комунални услуги. Кингл потоа може да потврди дали KGB90A, KGB90AP или друга платформа одговара на проектот.
Побарајте предлог заснован на производПроверени извори за овој водич
- Kinggle KGB90A 60L акумулирана машина за лиење со удар, тековен опис на производот и објавена табела, проверени на 9 септември 2026 година.
- Kinggle KGB90AP 60L акумулатор за лиење машина, опис со двојно истиснување и објавена табела, проверено на 9 септември 2026 година.
- Moog DigiPack III Упатство за употреба, метод за контрола на профил-позиција на акумулатор, пристапен преку Kinggle.
- EUROMAP 46.2, верзија 1.0, јануари 2014 година, мерење на енергија поврзана со производот за одреден производ и калап.
- Процес на продажба на Kingngle, побарани информации за производот за предлози за машини, проверени на 9 септември 2026 година.