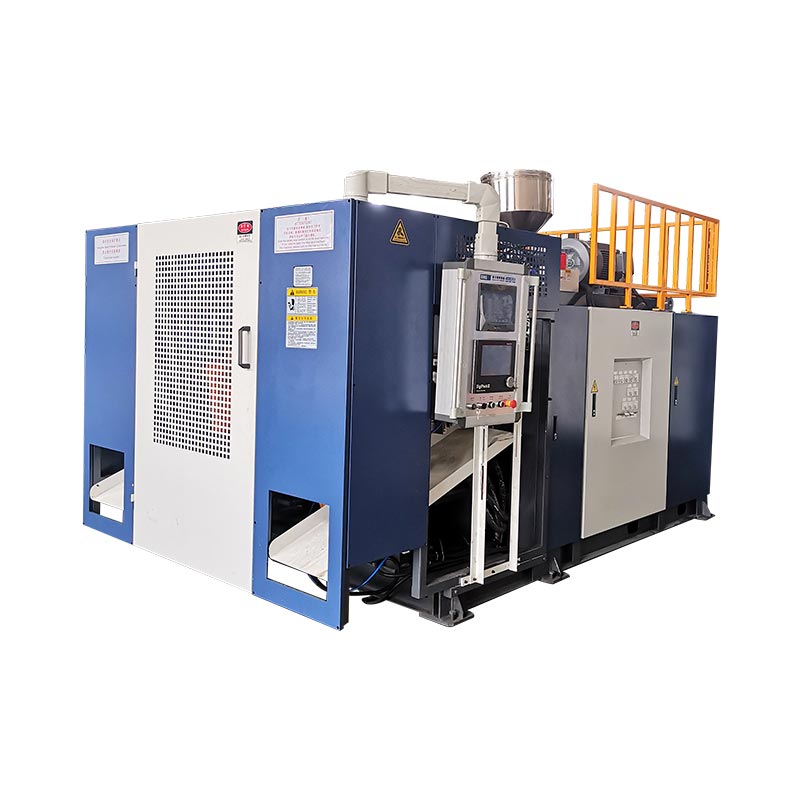
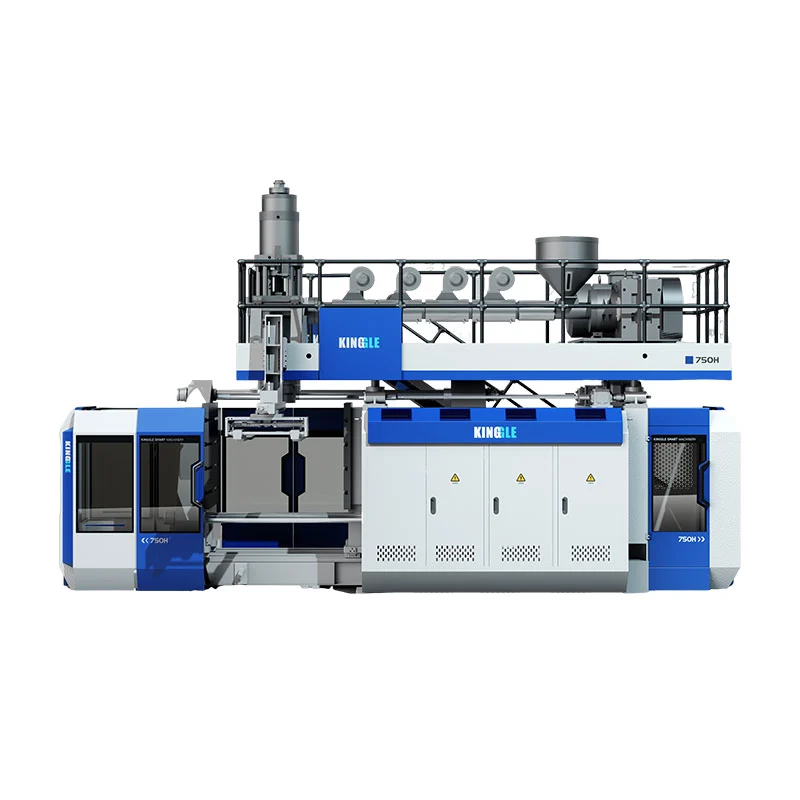
Изберете автоматска машина за обликување со дување според производот што мора да го испорача и операциите вклучени по обликувањето - не според зборот „автоматски“ на понудата. За обликување со истиснување со удар, наведете ја смолата, алатирањето, вадењето, отсекувањето, проверката и преносот како еден производствен систем. Препорачуваме да ја одобрите конфигурацијата на прифатените контејнери на крајната точка на испуштање, а не на каталошката бројка за сув циклус.
Машината за обликување може да работи автоматски циклус додека луѓето сè уште го отстрануваат блицот, проверуваат шишиња или полнат картони. Тоа можеби е вистинскиот аранжман за мал, променлив асортиман на производи. Погрешен договор е ако инвестицискиот случај претпоставува дека тие работни места исчезнале. Дефинирајте ја границата пред да ги споредите цените.
Пет одлуки кои се важни пред наредба
- Поврзете го процесот на обликување со делот пред да ги споредите нивоата на автоматизација.
- Дефинирајте ја секоја операција за пренос и доработка, вклучувајќи ја и работата што останува рачна.
- Избалансирајте ја стапката на обликување со капацитетот за кастрење, проверка и пакување.
- Тест за враќање на дефекти и промени, не само непречено производство.
- Споредете ги вкупните трошоци на линијата по прифатен контејнер под истите услови.

Што покрива „автоматското“ во обликувањето со дување?
„Автоматски“ опишува како се контролираат операциите. Не идентификува како се формира пластичниот дел. Автоматска машина за обликување со дување со истиснување и машина за дување шишиња ПЕТ можат и двете да работат програмирани секвенци, но сепак им треба различна подготовка на материјалот, аранжмани за алати и доработка. Купувачот кој бара целосно автоматска машина за обликување со дување треба прво да го реши прашањето за процесот.
Во обликувањето со дување со истиснување, машината формира стопена цевка наречена паризон. Калапот ја зафаќа таа цевка, а воздухот го формира шупливиот дел. Во обликувањето со дување со истегнување на ПЕТ се користи преформа што се растегнува и се надува. Тие различни почетни обрасци објаснуваат зошто водичот за полнење на PET преформа не е целосен водич за купување за линијата за шишиња со детергент HDPE.
| Одлука | Калапи со истиснување со удар | ПЕТ обликување со удар со истегнување |
|---|---|---|
| Почетна форма | Екструдиран стопен паризон | ПЕТ преформа |
| Заеднички контекст на купување | Шишиња од HDPE, контејнери за ракување и индустриски шупливи делови | Чисти шишиња за пијалоци направени од преформи |
| Прашања за автоматизација | Ослободување на дел, отстранување на блиц, отсекување, тестирање и пренос | Ракување со преформи, редослед на загревање/дување со истегнување и пренос на шише |
Референца за процесот:Водич за машина за обликување со удар на Kingle. Геометријата на производот и степенот на смола го одредуваат конечниот избор на процесот.
Одделете ја машината, ќелијата и линијата
Автоматски циклус на ниво на машина ја покрива договорената низа на обликување. Автоматизирана ќелија додава дефинирано ракување или доработка околу таа машина. Производната линија ги поврзува последователните операции преку договорена граница на прифатен производ. Пакувањето може да биде внатре во таа граница или може да остане посебна фабричка работа.
Ова се корисни разлики при купувањето, а не ветување дека секој добавувач ја користи истата терминологија. Ставете ги вистинските операции во спецификацијата. „Целосно автоматско“ без список на опрема остава премногу простор за различни толкувања.
Ние се залагаме за специфичен опис како што е „автоматско обликување, ориентирано вадење, трепкање и испуштање тестирано со истекување“ пред широка ознака. Тоа му кажува на купувачот каде се појавува готовиот производ и на што сè уште му треба внимание. Надополнувањето на материјалите, земање мостри, ракување со отпадоци и промени во картон исто така имаат потреба од сопственици, дури и кога нормалната низа на обликување работи без повторливо рачно ракување.
Исто така, автоматската контрола не е исто што и целосно електричен погон. Типот на погон, распоредот на станицата, бројот на глави и опсегот на автоматизација се посебни избори. Прегледајте го секој во однос на работата наместо да ги третирате како една премиум спецификација.
Започнете со делот и распоредот за производство
Номиналниот волумен на шишето не е доволен за да се определи неговата производна линија. Тесно тркалезно шише и широк сад со рачка може да носат ист волумен на течност, но им требаат различни калапи, алатки за вадење и потпори. Линијата мора да се справи со вистинската надворешна форма, а не со апстрактен „производ од 2 литри“.
Започнете со цртежот на делот и завршената состојба што се очекува при испуштање. Снимете ја завршницата на вратот, отворот на рачката, димензиите на телото, целната тежина и критичните барања за квалитет. Потврдете ја точната класа на смола, пакувањето на бојата и договорената состојба за рециклирање или повторно мелење. Овие детали го прават предложеното тестирање релевантно за планираното работно место.
Преведете го планот за продажба во производствен услов
Дефинирајте ги прифатените контејнери по смена заедно со бројот на смени, големини на серии и фреквенција на промена. Високата цена на час е помалку корисна ако на повеќето нарачки им требаат кратки стази и обемни промени во алатките. Побавно, но полесно менување ќелија може подобро да се вклопи во таа производна мешавина. Ниту еден заклучок не може да се дојде само од максималниот каталог излез.
Наведете го семејството на производи, не само првото шише за лансирање. Идентификувајте го најширокиот дел, најтешкиот и најтешкиот дел за фаќање или средување. Овие може да бидат различни SKU. Потоа одлучете кои производи мора да работат на почетната конструкција и за кои е потребна идна алат или посебна опрема.
- Замрзнете ја тестната статија:ревизија на цртежот, смола, завршена тежина и потребни тестови.
- Поставете го условот за испорака:исечени, прегледани, ориентирани, изброени или пакувани.
- Дефинирајте го распоредот:добри контејнери по смена, работни часови и планирани промени на SKU.
- Проверете го семејството на алатки:калапи, чекор на главата, тела за фаќање, отсекување гнезда и тест заптивки.
- Одобри го пликот на ќелијата:комунални услуги, чување, пристап до услуги и проток на производи.
Бројот на станиците, излезите на матрицата и шуплините треба посебно да се прегледаат. Две станици не значат два излеза. Машината за обликување со дување со повеќе глави не го прави секој облик на шише компатибилен со растојанието на излезот. Повеќеслојната глава ја опишува градбата на ѕидовите, а не бројот на готови контејнери по настан.
Кинглводич со повеќе глави наспроти повеќе шуплиниги објаснува тие конфигурациски разлики. Користете го тој преглед пред да го поправите распоредот за автоматизација. Откако ќе се среди распоредот на шуплината, опремата за вадење и доработка мора да ја зачува секоја позиција преку пренос и проверка на квалитетот.
Затоа, најкорисното барање вклучува цртеж, спецификација на материјалот, распоред на производство и дефиниција за квалитет. За производствена линија за шишиња HDPE, барањето за „автоматска машина за правење пластични шишиња“ без тие влезови не може да го утврди вистинскиот опсег на линијата.
Проверете ги машинските системи што го поставуваат квалитетот на производот
Низводната автоматизација не може да поправи нестабилна парница, несоодветно прицврстување или дел што ја остава калапот премногу мек за ракување. Процесот на обликување мора да произведе повторлив артикл пред системот за пренос да може да даде повторливи резултати. Во спротивно, роботот станува прецизен начин за движење на неконзистентни делови.
Важните делови на машината за обликување со дување ги вклучуваат екструдерот, главата на матрицата, единицата за стегање, системот за дување, кола за ладење и контролите. Прегледајте го нивниот придонес во одобрениот дел наместо да избирате само по имиња на компоненти. На пример, призната марка на PLC, не ги воспоставува доставените функции на рецептот или комуникацијата низводно.
| Систем | Што да се прегледа | Доказ за барање |
|---|---|---|
| Глава за истиснување и матрица | Соодветност на смола, бруто парична побарувачка и излезна рамнотежа | Производствени примероци и идентификувани материјални услови |
| Парисон контрола | Дистрибуција на ѕидови на критичните локации на делот | Мерења специфични за позицијата и зачуван рецепт |
| Мувла и стегање | Местење на алатот, откачување и ослободување | Одобрени цртежи и инспекција на лиен дел |
| Ладење и ракување | Делумна ригидност на планираните точки за ослободување и зафат | Трансфер на судење со вистинскиот дел |
| Контроли | Секвенца, аларми, опсег на рецепти и сигнали низводно | Демонстрација на функции и листа на интерфејси |
Конкретна референца: машината со една станица од 2 литри на Kingngle
НаСтрана на производот KGB2Lнаведува максимален капацитет на контејнер од 2 L, завртка од 50 mm, капацитет на топење HDPE од 30 kg/h и максимална големина на калапот од 360 × 380 mm. Исто така, опишува конфигурации со два, три и четири излези за помали шишиња во опсегот од 100 ml–1 L. Овие вредности помагаат да се провери предложената работа; тие не го заменуваат прегледот на алатки.
На истата страница 600 PC/HR се означува како „Излез (сув циклус). Тоа не е прифатен излез на идентификувано шише за шампон, мувла и завршна линија. За производствен услов е потребен реален материјал, време на ладење, активни позиции и состојба на инспекција. Однесувајте се кон записот за сув циклус како што е објавената референца за движење.
За предлог со повеќе излези, проверете ја комбинираната бруто-парична маса, како и вклопувањето во шуплината. Тежината на готовиот шише го исклучува блицот што го обезбедува и екструдерот. Повеќе излези може да ја зголемат побарувачката за истиснување, ладење и завршна обработка заедно. Самиот број на глави не може да воспостави употреблива стапка на производство.
Системот за обликување би го одобриле само откако мерењата на критичниот дел и однесувањето на преносот ќе бидат стабилни под договорените услови. Додавањето транспортер пред да се решат тие проблеми го поместува проблемот подалеку надолу. За дистрибуција на ѕид, користете гоПарисон програмски водичзаедно со цртежот на производот.
Наведете ја линијата од хранење до прифатени контејнери
Најсилната спецификација за автоматизација на обликување со дување го следи производот низ секоја операција. Тој кажува што добива секој модул, што испорачува и кој ја поседува врската со следниот модул. Ова е покорисно од долга листа на роботи, транспортери и сензори без договорена граница на процесот.
Кингл е објавенспособности за автоматизацијавклучуваат низводно кастрење, инспекција и пакување. За проект за шише, преведете ја таа способност во дефиниран опсег. Автоматско трепкање, отсекување на вратот, тестирање на истекување и пакување се различни функции; никој не треба тивко да се претпоставува од присуството на друг.
| Операција | Прашање за решавање | Проверка за прифаќање |
|---|---|---|
| Хранење | Кој обезбедува пренос, мешање и контрола на ниво на материјал? | Одобрениот материјал стигнува до бункерот без непланиран прекин на снабдувањето. |
| Извадување | Каде е зафатен делот и каква ориентација ја напушта единицата? | Нема пропуштен пренос или неприфатливо обележување на тест-артиклот. |
| Отстранување и отсекување | Кои карактеристики на блицот и финишот се отстранети? | Потребните рабови, отворите за вратот и рачката ја исполнуваат дефиницијата на делот. |
| Инспекција и отфрлање | Кои тестови се вградени и како се одвојуваат неуспешните делови? | Примероците за договорен предизвик се идентификуваат и правилно се насочуваат. |
| Пренесување и пакување | Каква состојба и распоред на шишето мора да стигнат до следната станица? | Работа на трансфер, акумулација и финално броење по договорената стапка. |
Дајте на секоја граница по еден именуван сопственик на интеграција. Ако добавувачот на машината обезбедува вадење, а друг добавувач го обезбедува тестерот за истекување, некој сепак мора да ја одобри ориентацијата на шишето, висината на преносот, растојанието и да го контролира ракувањето. Купувањето модули со компатибилен изглед не е исто како и купувањето интегрирана ќелија.
Согласете се како се претставени условите „подготвени“, „присутни дел“, „циклус завршен“ и дефекти каде што се потребни тие сигнали. Идентификувајте кој контролер иницира запирање и која единица известува за дефект на иницирањето. Точната архитектура е специфична за проектот, но одговорноста не може да остане нејасна.
Проверете го протокот на отпадоци одделно од рутата на прифатениот производ. Отстранетиот блиц бара собирање и договорено распоредување. Повторната употреба зависи од барањата на материјалот и производот; автоматското поврзување со брусилка не дозволува никаков процент на повторно мелење. Чувајте го материјалниот рецепт контролиран.
За тестирање на истекување од шишиња, дефинирајте го методот на тестирање, прицврстувањето, состојбата на запечатување и договорените примероци за предизвик. Тест станицата мора да направи повеќе од прикажување зелен резултат. Потребно е веродостојно да ги раздвојува дефектите и да ги евидентира броите без да дозволи отфрлените делови да се вратат незабележано во транспортерот со добри производи.
Цртежот на опсегот исто така треба да покаже пристап за одржување и промена на мувла. Користете Kingle'sупатство за користење и фабрички распоредда ги координира енергијата, воздухот, водата и просторот со сите вклучени помошни уреди.
Предавањето може да го ограничи излезот пред да го направи машината за обликување
Производната линија за обликување со дување го обезбедува само она што може да го издржат нејзините поврзани операции. Најбрзиот модул не може да компензира на неодредено време за побавен тример, тестер или станица за пакување. Баферите и даваат време на линијата да се опорави од краток прекин; тие не отстрануваат постојана неусогласеност на капацитетот.
Прво ставете ја секоја стапка на опрема на иста основа. Дали бројот значи настани во обликување, бруто делови, тестирани делови или прифатени контејнери? Дали опфаќа само континуирано трчање или вклучува надополнување и обични застанувања? Споредете ги стапките само откако тие дефиниции се совпаѓаат.
Работен пример со експлицитно претпоставена производствена основа
Размислете за предложената линија која ослободува 480 контејнери на час по обликувањето и отсекувањето. Да претпоставиме дека на неговиот тестер за истекување во една позиција му се потребни 8 секунди за комплетното оптоварување, тест, одлука и секвенца за растоварување. Неговиот идеален капацитет е 3.600 ÷ 8 = 450 контејнери на час. Ова се претпоставки за планирање, а не измерен резултат на машината Kingngle.
Стапка на дојдовни: 480/h · Идеален капацитет на тестерот: 450/h · Акумулација: 30/h
Дури и без застанување на тестерот, дојдовните делови го надминуваат неговиот капацитет за 30 контејнери на час. Тампон со 15 употребливи позиции би пополнил 15 ÷ 30 = 0,5 час или 30 минути. Започнувањето на линијата со празен транспортер може да направи кратка демонстрација да изгледа задоволително. Нерамнотежата сè уште постои.
Сега размислете за целосно запирање на тестерот. Со претпоставената стапка на влез од 480/ч, деловите пристигнуваат со 8 во минута. Истите 15 слободни позиции обезбедуваат само 15 ÷ 8 = 1,875 минути, околу 113 секунди, пред тој тампон да биде полн. Стапката на акумулација за време на забавување и за време на целосно запирање се различни.
Тие пресметки се корисни само ако позициите се вистински употребливи. Шише кое се навртува, допира штитник или не може да ја зачува потребната ориентација не создава валидна тампон позиција. Контролите, исто така, имаат потреба од договорен одговор пред да се достигне безбедносната граница на акумулација.
Проверете ја геометријата, како и брзината
Алатката за вадење и транспортерите мора да се справат со делот во неговата вистинска состојба на ослободување. Идентификувајте повторлива локација за зафат. Проверете дали вратот, телото или блицот ја обезбедуваат таа локација и дали средувањето го отстранува пред следното пренесување. Функцијата достапна при првото подигнување можеби нема да постои при вториот.
Ќе го решиме тој синџир на податоци пред да ја зголемиме брзината на машината. Линијата што се пренесува со разумна брзина и очекувано закрепнува е подобра производствена предност од онаа на која му треба повторно рачно репозиционирање. Преферираното решение може да биде ревидирана алати, различна низа на пренос или дополнителен низводен капацитет - а не побрз циклус на обликување.
Конечно, пребројте ги прифатените контејнери по договорената точка за инспекција. Задржете ги бруто-броевите нагоре за дијагноза, но не користете ги како бројка за испорака-излез. Кинглфабрички водич за прифаќањеобјаснува зошто идентитетот на производот, границите на броењето и времето на набљудување припаѓаат во истиот запис.
Докажете дека линијата може да закрепне и да менува производи
Непреченото автоматско работење докажува само една работна состојба. Производството вклучува и надополнување, неуспешни трансфери, отфрлени делови, блокирани транспортери и промени на производите. Тие настани заслужуваат место во планот за прифаќање бидејќи одговорот одредува дали клетката се враќа на контролирано производство.
Од фабричка страна, ќе го ставиме враќањето на дефектите пред полиран демонстрација. Ако шишето го пропушти пикапот, следното прашање не е колку брзо некој може да го врати назад. Прашањата се што го открило промашувањето, кое движење престанало и како ќелијата потврдува позната состојба пред да се рестартира. Повторената корекција на раката е симптом што треба да се испита, а не нормално автоматско работење.
Кога шише со тенкоѕиди се навртува по пуштањето, ќе ја провериме состојбата на стисокот и поддршката пред да смениме неколку поставки за процесот. Прегледајте ја ригидноста на делот при преносот, точките за контакт на прицврстувачите и низата на движење. Потоа пробајте една контролирана корекција и повторно проверете го делот. Поголемиот притисок на притискање може да создаде поинаков дефект наместо да го поправи првиот.
Истата дисциплина се применува кога се зголемуваат отфрлањата од истекување. Зачувајте ги погодените примероци и идентификувајте ја положбата и времето. Проверете ја тестната заптивка и состојбата на прицврстувачите заедно со обликуваниот врат и прицврстете го. Тестната врска што протекува и контејнер што протекува бараат различни корекции. Промената на рецептот за обликување без раздвојување на тие причини може да губи време и да ја скрие грешката.
Дефинирајте закрепнување пред да се појави дефект
- Запишете го дефектот на иницирањето, засегнатиот модул и позицијата на производот.
- Доведете ја ќелијата во состојбата дефинирана со одобрениот проект за контрола и безбедност.
- Овластен персонал нека го реши дефектот според пропишаната процедура за изолација и пристап.
- Усогласете ги деловите во позициите за пренос, проверка и одбивање пред да го рестартирате.
- Продолжете преку договорената низа за обновување, а потоа потврдете ги бараните проверки на производот.
Ова се чекори за планирање, а не дозвола за влегување во чувана опрема или заобиколување на блокирање. Интегрираната ќелија има потреба од проценка на ризикот што ги опфаќа интеракциите на модулите и предвидливите интервенции.ISO 12100:2010поставува општи принципи за проценка на ризикот од машините и намалување на ризикот; проектот исто така мора да ги идентификува применливите барања специфични за машината и дестинации.
Зачуваниот рецепт не е нужно целосна промена
Рецептот може да потсети на температурите и движењата на обликувањето додека берачот, гнездото за дотерување и тестерот остануваат рачно приспособени. Прашајте кои позиции се складирани, кои се моторизирани и за кои е потребна физичка промена на алатот. Техникатадокументација за автоматизација на процеситедава индустриски пример за поставки поврзани со формат за позиции на избирач, трепкање и тестер за истекување. Тоа го илустрира опсегот за одредување; не ги воспоставува тие функции на секоја машина.
Дефинирајте го времето на премин од конечниот прифатен дел од еден формат до првиот прифатен дел од следниот, според договорениот метод. Снимете ја работата на алати, прилагодувањата, транзицијата на материјалот и ослободувањето на квалитетот одделно. Ова открива што всушност заштедува побрзо отповикување рецепт и што останува механичка или процесна задача.
Споредете ги трошоците по прифатен контејнер, а не етикети за автоматизација
Споредба на полуавтоматска наспроти целосно автоматска машина за обликување со дување треба да започне со истиот производ и распоред на производство. Во спротивно, поевтината понуда може едноставно да го исклучи ракувањето, тестирањето или пакувањето што ги вклучува другата понуда. Споредете ги еднаквите граници за испорака пред да ги споредите вкупните износи на опремата.
Автоматизацијата е најодбранлива кога отстранува дефинирано повторувачко ограничување. Тоа може да биде рачно отстранување на блицот, неконзистентно пренесување, тешко предавање на инспекцијата или операција на пакување што не може да држи чекор. Купувањето поголема автоматизација без идентификување на ограничувањето може да додаде работа за одржување и промена без да го подобри прифатениот резултат.
Одржувајте ја границата на трошоците широка колку и границата на излезот
Цена по прифатен контејнер = вкупни трошоци во рамките на договорената производна граница ÷ прифатени контејнери испорачани во таа граница
Бројачот треба да ги вклучи трошоците релевантни за споредбата: материјал, работна сила, комунални услуги, алат, одржување и избраниот капитал или режиски третман. Користете го истиот сметководствен метод за двете опции. Роботот низводно не е бесплатен затоа што неговата цена е надвор од понудата за машина за обликување.
Наведете ги повторливите човечки задачи. Некој сè уште може да го надополнува материјалот, да преместува отпадоци, да зема примероци од делови, да замени картони, да одржува алат и да реагира на аларми. Проценете го обемот на работа низ нормална смена, не само додека работи автоматската низа. Одлучете дали операторот може безбедно да опслужува повеќе од една ќелија без одложени проверки или обновување.
Користете електрична енергија во kWh за периодот на набљудување и прифатените контејнери од истиот период. Моќноста во kW е различна количина. Вклучете ги договорените помошни уреди кога споредувате целосна линија, особено ако компресорот, чилерот или мелницата се менуваат помеѓу предлозите. Наводич за комунални барањаобјаснува зошто поврзаната моќност и работната побарувачка исто така треба да останат одвоени.
За чести промени на форматот, испитајте ги тела и резервната алатка потребни за секој SKU. Пониската почетна цена на ќелијата може да се надомести со тешки промени или дополнителни делови на формат. Спротивно на тоа, софистициран систем за пренос може да биде непотребен за производ со мал волумен со практична рачна рута на завршна обработка.
Препорачуваме рангирање на предлозите според ограничувањето на производството што го отстрануваат, прифатениот резултат што можат да го потврдат и повторливата работа што ја оставаат зад себе. Поавтоматизирана ќелија го заработува своето место кога тие придобивки одговараат на реалниот распоред на фабриката. „Без екипаж“ не е доволен финансиски аргумент.
Побарајте случаи за чувствителност наместо универзално барање за враќање. Споредете ја очекуваната побарувачка, помалата искористеност и почестите промени користејќи ги сопствените трошоци на купувачот. Тоа ја прави одлуката за инвестирање корисна дури и кога се менува обемот на продажба или мешавината на производи.
Одобрете ја конфигурацијата пред да ја поставите нарачката
Претворете го избраниот концепт во договорена листа на опрема, распоред на ќелии и протокол за прифаќање пред нарачката за купување. Најскапата двосмисленост често не е сензор што недостасува. Тоа е граница за која секоја партија мислеше дека припаѓа на некој друг.
За проект за компактно шише, на2 L платформа со една станицануди конкретна почетна точка. Неговиот објавен плик за мувла и опциите со повеќе излези со помали шишиња овозможуваат првичен преглед на вклопувањето. Вистинскиот цртеж, смола, распоредот на главата и низводниот опсег ја одредуваат предложената градба. Не ја избирајте таа конфигурација само од јачината на звукот.
Направете го пробниот одговор на прашањата за купување
Испитувањето треба да ја користи договорената дефиниција на производот и да ги вклучи операциите што го поддржуваат цитираниот излез. Ако тестирањето на истекување или отсекувањето е дел од границата на испорака, демонстрирајте го со ќелијата наместо да презентирате неповрзан самостоен циклус. Зачувајте го идентитетот на примерокот каде што повеќе позиции може да сокријат слаб излез или шуплина.
Записот за прифаќање треба да го поврзе секое барање со метод, ограничување и набљудуван резултат. Зборот како „поминал“ без основната состојба не може да го води пуштањето во работа во фабриката на купувачот. НаKingle FAT водичдава поцелосна рамка за тие докази.
- Изградете идентитет:машина, алат, контролна верзија и вклучени модули.
- Услови за тестирање:производ, смола, активни позиции и комунални услови.
- Квалитет:критични мерења, функционални тестови и причини за одбивање.
- Изведба на линија:прифатено броење, период на набљудување, застанувања и интервенции.
- Обнова:договорени сценарија за дефекти и прикажаната низа за рестартирање.
- Предавање:цртежи, прирачници, информации за алатки, резервни копии и отворени ставки.
Одделете го фабричкото прифаќање од прифаќањето на локацијата каде што услугите на фабриката или опремата од трета страна не може да се репродуцираат пред пратката. Однапред идентификувајте ги преостанатите проверки и доделете одговорност. Фабричкото испитување не треба тивко да тврди дека ги потврдува условите што не ги вклучува.
Обуката мора да го покрие обичното работење и работните места кои автоматизацијата ги остава зад себе. Операторите треба да препознаат неуспешен трансфер, да го протолкуваат алармот за иницирање и да го следат одобрениот метод за враќање. На одржување му се потребни цртежи, информации за деловите за абење и пристап потребни за поддршка на ќелијата.
Дискутирајте за автоматска конфигурација на обликување со дување со истиснување со Kinggle.Испратете го цртежот на контејнерот, степенот на смола, готовата тежина, потребните тестови, распоредот за производство и планираните операции низводно прекустраница за истражување на проектот.
Контакт:sales@kingle.com · +86-574-87103665. Дефинираниот производ и граница на линијата го прават прегледот на конфигурацијата покорисен отколку само барањето за цена на машината.
Најчесто поставувани прашања
Дали машината за автоматско обликување со удар е иста како и целосна производна линија?
Не. Автоматската машина може да ги контролира движењата на обликувањето додека отстранувањето, отсекувањето, проверката или пакувањето на производот остануваат одвоени. Комплетна производна линија ги дефинира трансферот, контролите и границата на квалитетот помеѓу тие операции. Побарајте список и распоред на опрема што го идентификува секој вклучен модул, рачна задача и исклучена услуга. Спецификацијата за купување, а не зборот автоматски, одредува што ќе пристигне.
Дали на целосно автоматската машина за обликување со дување сè уште и требаат оператори?
Да. Надополнувањето на материјалот, земање примероци на квалитет, промените на алатките, одржувањето и враќањето на дефекти сè уште имаат потреба од доделени одговорности. Автоматизацијата може да го отстрани повторливото ракување без да ја отстрани секоја производна задача. Планирајте го персоналот околу целосната смена и вистинскиот распоред на услугата, вклучувајќи пакување и ракување со отпадоци. Не извлекувајте проценка на трудот од кратки демонстрации во кои помошниот персонал останува надвор од рамката на камерата.
Дали се стандардно вклучени автоматско трепкање, тестирање на истекување шишиња и пакување?
Не претпоставувајте дека се. Наводот треба да ја идентификува секоја операција, испорачаната опрема, специфичното алатирање за производот, методот на тестирање и рутата за отфрлање. Единицата за вадење не е тестер за истекување, а автоматскиот транспортер не е автоматски систем за пакување. За секој цитиран модул, прашајте каква недовршена состојба добива и која прифатена состојба ја дава.
Може ли постоечка машина за обликување со дување со истиснување да се автоматизира?
Можно е, но изводливоста зависи од постојниот контролен систем, заштитата, расположливиот простор, отворањето на мувлата, ослободувањето на производот и распоредот за пренос. Делот исто така мора да одговара на предложените тела за држење, отсекување и проверка. Прегледајте ја целосната ќелија пред да купите робот или транспортер посебно. Реконструкцијата треба да вклучува дефинирана одговорност за интеграција, ажурирана проценка на ризикот и договорено проба за производство.
Како треба купувачите да го потврдат излезот на автоматска линија?
Пребројте ги прифатените контејнери на договорената крајна точка на испуштање во одреден период на набљудување. Идентификувајте ја смолата, производот, мувлата, активните позиции, комуналните услуги и вклучените операции низводно. Одбивањата, запирањата и рачните интервенции чувајте ги во записот. Пријавете го бруто-излезот од обликувањето одделно од прифатениот излез од линијата. Вредноста на каталогот на сув циклус не е замена за оваа производна проба.