На оваа страница
- Што е машина за обликување со удар?
- Како функционира калапот со дување
- Видови по процес: EBM, IBM, ISBM
- Внатре во машината: делови кои одлучуваат за квалитетот
- Видови по структура и опсег на модел
- Материјали што ги работиме
- Што прават машините за обликување со дување
- Излез и цена: бројките што се важни
- Како ви помагаме да изберете
- Квалитет, тестирање и она што го гледаме
- Што ја поттикнува цената на машината
- Купување од производител
- Најчесто поставувани прашања
Што е машина за обликување со удар?
Машината за обликување со дување ја претвора пластичната смола во шупливи делови така што ја топи, формирајќи ја во мека форма и дува компримиран воздух во таа форма за да се притисне на мувла. Кога пластиката ќе се излади и ќе се отвори калапот, имате готов шуплив производ - шише, конзерва, тапан, резервоар. Речиси секој цврст пластичен контејнер со кој ракувате започнал на машина за обликување со дување од еден или друг вид.
Категоријата е широка затоа што деловите се многу различни: шише со капка за очи од 100 мл и хемиски барабан од 220 литри се обајцата „капени со дување“, но ништо за двете машини не е исто. Доброто избирање значи разбирање на две работи - како се формира меката форма (натип на процес), и како машината е изградена за да ја испорача (наструктура). Ќе ги земеме и двете за возврат.
Како функционира калапот со дување
Калапи со истиснување со удар - процес зад повеќето индустриски контејнери - се одвива во тесна јамка. Разбирањето ја прави очигледна секоја подоцнежна одлука (трошок, резултат, квалитет):
- Се топи и измери.Екструдерска завртка ја топи смолата и турка стабилен, хомоген проток кон главата на матрицата.
- Формирајте ја парницата.Топењето излегува од главата на матрицата како шуплива цевка - парис. Контролорот со дебелина на ѕидот ја профилира таа цевка долж нејзината должина, така што пластиката седи таму каде што на делот му е потребна цврстина.
- Стегач.Калапот се затвора околу парисот. Синхроното стегање и заклучувањето со директен притисок ги држат плочите паралелно за да не трепка делот.
- Удар.Игла за дување вбризгува воздух (со систем за дување на дното на многу делови) и парисот се надува наспроти шуплината, добивајќи ја својата конечна форма.
- Кул.Делот се поставува против изладениот калап. Ова е обично најдолгиот чекор, и тој - не екструдерот - го одредува времето на вашиот циклус.
- Исфрлете и завршете.Калапот се отвора, роботската рака го отстранува делот и блицот е исечен. На автоматизирана линија ова работи без екипаж.
Два од овие чекори тивко одлучуваат за економијата на целата линија. Парисон профилирањето поставува колку смола носи секој дел; ладење поставува колку брзо можете да ги направите. Направете ги овие две правилно, а остатокот од машината во голема мера се грижи за себе - поради што тие заслужуваат повеќе внимание отколку што купувачите обично ги споредуваат главните спецификации.
Видови по процес: EBM, IBM и ISBM
Постојат три основни процесни типови на машина за обликување со дување. Разликата е целосно вокако се прави меката формапред да се разнесе.
| Тип | Како се формира обликот | Најдобро за | Типични производи |
|---|---|---|---|
| Екструзија (EBM) | Парисон екструдирана како цевка, а потоа разнесена | Рачки и големи шупливи делови | Џери лименки, тапани, тенкови, шишиња |
| Инјектирање (IBM) | Преформа, обликувана со инјектирање, а потоа издувана | Мали контејнери со висока прецизност | Фарма шишиња, козметички тегли |
| Истегнување на инјектирање (ISBM) | Преформа инјектира, се протегала и разнесени | Јасни, силни ПЕТ шишиња | Шишиња со вода и безалкохолни пијалоци |
Калапи со истиснување со дување (EBM)е работната сила за индустриски контејнери и процесот што го градиме. Бидејќи телото, рачката и вратот се формираат во една слика, EBM прави рачки и големи делови што другите не ги обработуваат.Калапи со инјектирање (IBM)Прво обликува прецизна преформа, давајќи одлична точност на вратот на малите шишиња, но без рачки и без големи делови.Истегнување на инјектирање (ISBM)растегнува PET преформа за јасност и сила што ги гледате во шишињата со вода - различно семејство производи од индустриските делови од HDPE.
Во пракса изборот ретко е двосмислен. Конзерва, барабан, резервоар или кој било рачен или голем контејнер е дел за истиснување; IBM и ISBM припаѓаат на мали прецизни шишиња и чист PET. Знаејќи во кое семејство спаѓа вашиот производ пред да влезете во потесен избор на машини, заштедувате споредување на понуди за два процеси кои никогаш немаше да се вклопат.
Внатре во машината: делови кои одлучуваат за квалитетот
Две машини можат да делат ист капацитет на насловот и да се однесуваат сосема поинаку, бидејќи квалитетот живее во компонентите. Ова се деловите за кои нашите инженери најмногу се грижат:
| Компонента | Што прави | Зошто е важно |
|---|---|---|
| Екструдер и завртка | Се топи и мери смолата | Завртките од 50–100 mm на 24–25 L/D даваат стабилно, хомогено топење на HDPE - основата на конзистентни делови |
| Die head + parison контролер | Формира и профилира ѕидниот ѕид | Контролер со дебелина на ѕид од 100 точки на MOOG е единствената најголема рачка за цената на смолата и јачината на делот |
| Единица за стегање | Го затвора и држи калапот | Синхроно стегање со двојна влечна прачка + брава со директен притисок на цилиндарот со масло, одржувајте ги плочите паралелни под висока тонажа |
| Дува и ладење | Го надувува и го поставува делот | Игла за дување + долен дувачки облик на делот; дизајнот на ладењето го движи вистинското време на циклус |
| Возење и контрола | Ја напојува и работи машината | Серво главната пумпа ја намалува енергијата; Mitsubishi PLC + Weinview HMI го штитат времето на работа на линии 24/7 |
| Автоматизација | Извадување, трепкање, проверка | Роботската рака + отсекувањето низводно го одржуваат квалитетот стабилен при трчање без екипаж |
На линијата што работи деноноќно, доверливоста на контролата е она што го штити приносот - поради што увезените компоненти во последниот ред се повеќе важни отколку што изгледаат. Mitsubishi PLC, Weinview HMI и MOOG контролата на дебелината на ѕидот не се значки; тие се докажани делови што остануваат употребливи речиси насекаде во светот, така што дефектот во Лагос или Лима не ја прекинува линијата со недели.
Видови по структура и опсег на модел
Во рамките на истиснувањето, машините се групирани според тоа како се испорачува парот и како е изграден ѕидот. Ова е местото каде што ја усогласувате машината со големината и волуменот на вашиот дел.
- Машина за обликување со континуиран удар.Паризонот се истиснува непрекинато и калапот се превртува за да го фати - висока каденца на мали до средни делови до околу 30 L и каде што главата со повеќе матрици тече шишиња неколку нагоре.
- Акумулатор (акумулира) машина за обликување со дување.Се топи складишта во главата и брзо пука, запирајќи го опуштањето на големите зони - тип за тапани, резервоари IBC, резервоари за гориво и бариери.
- Повеќеслојна машина за обликување со дување.Главата на матрицата од 2 до 6 слоја ги истиснува слоевите на бариерата, повторното мелење или бојата во еден ѕид - се користи за резервоари за гориво и хемиски барабани со високи спецификации.
- Автоматска машина за обликување со удар.Секое од горенаведеното со целосна автоматизација - вадење робот, трепкање и проверка за беспилотно, постојано трчање.
Нашиот опсег опфаќа тапани од 100 ml до 220 L (и поголеми по барање), така што истата фабрика покрива мало шише со масло и хемиски барабан оценет според ОН:
| Капацитет | Тип на машина | Пример модели | Излез на сув циклус* | Стегање |
|---|---|---|---|---|
| 100 ml – 2 L | Континуирано, единечно/мулти-умре | 2L сингл/ двојна станица | до 1.200/ч | 40 kN |
| 3 – 15 л | Континуирано, единечно/двојно | 5L / 15 лстаница | 450-1.000/ч | 65–200 kN |
| 20 – 60 л | Акумулатор | KGB70A / 80A /90 А | 500–700/ч | 130–280 kN |
| 120 – 160 л | Акумулатор | KGB100B /110 А | 300–320/ч | 440–760 kN |
| Тапани + 220 L | Специјално хемиско-барел | Специјално 250 литри | 17-20/ч | на барање |
*Сува циклус е теоретски максимум; реалниот излез е помал. Целосните спецификации и обработените бројки се во нашите длабоки нуркања намашина за конзерва за џерииакумулира машина.
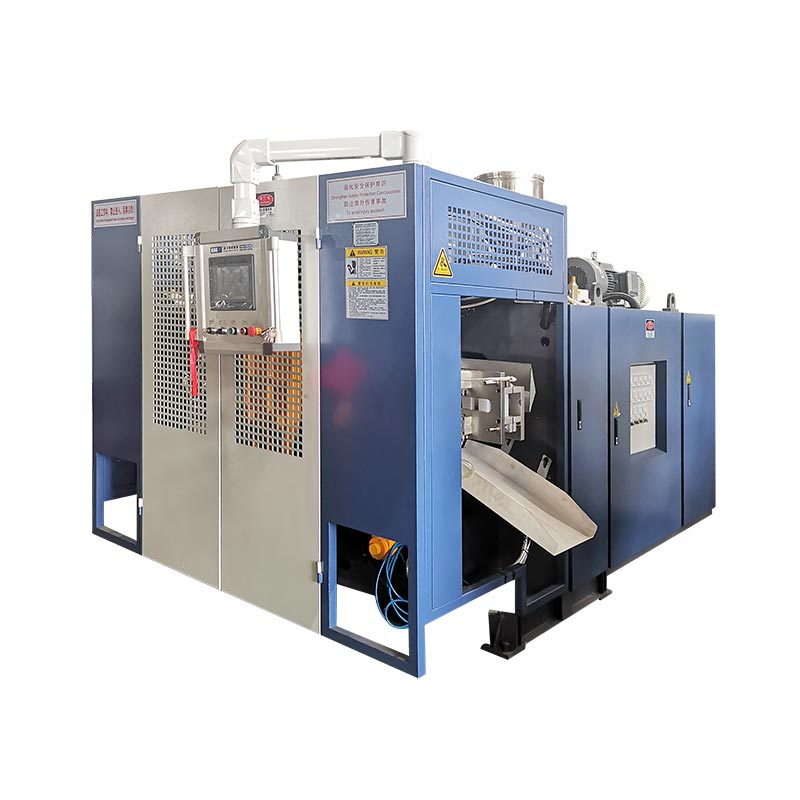
 Континуирано - 5L единечна станица
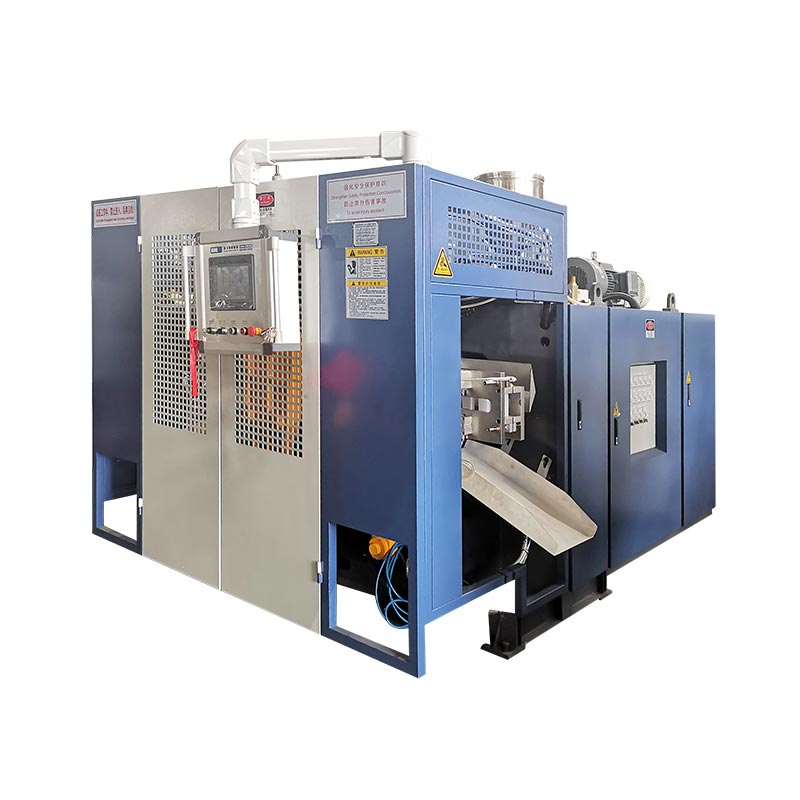
 Акумулатор - 60L за големи делови
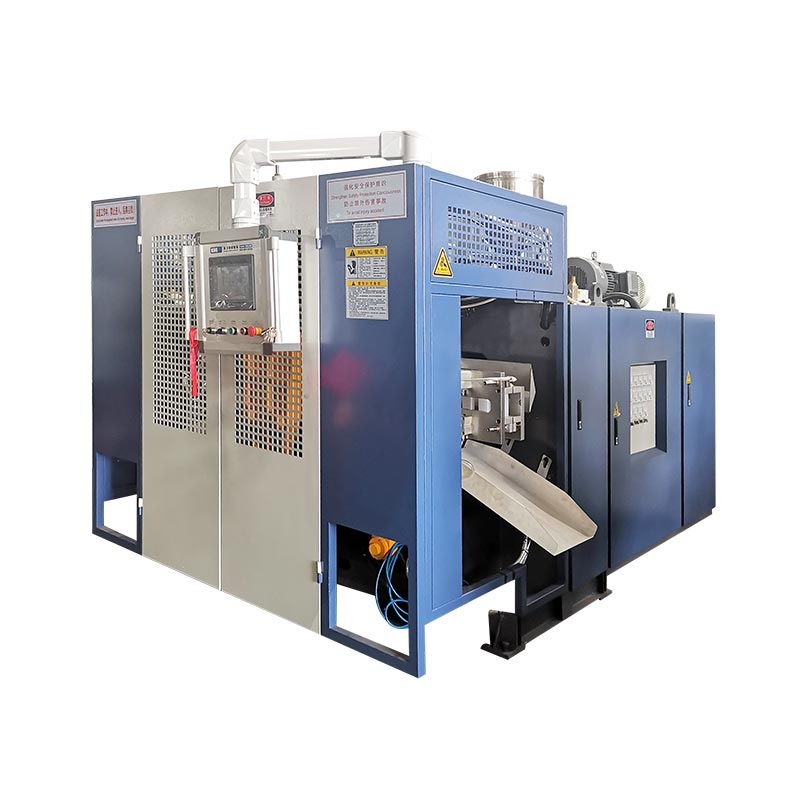
 Акумулатор - тапани и резервоари од 250 литри
Материјали што ги работиме
Машината го поставува процесот; смолата ги поставува својствата. Нашите машини за истиснување работат на индустриското семејство подолу во еднослојни или повеќеслојни ѕидови.
| Материјал | Зошто се користи | Типични делови |
|---|---|---|
| HDPE | Цврст, хемиски отпорен, ниска цена | Џери лименки, шишиња, тенкови |
| HMW-HDPE | Висока отпорност на удар и напнат пукнатини | Хемиски тапани, резервоари за гориво |
| ПП | Отпорност на топлина, опции за јасност | Контејнери со тенок ѕид и топло полнење |
| ПВЦ / ПА | Бариерни и специјални својства | Специјални шишиња, преградни слоеви |
Што прават машините за обликување со дување
Променете го калапот и едно семејство на машини опслужува многу индустрии. Ова се областите за примена што ги користиме за повеќето:
| Индустрија | Производи |
|---|---|
| Пакување | Шишиња со масло и детергент, жери лименки, хемиски тапани, резервоари за IBC |
| Автомобилство | Резервоари за гориво, воздушни канали, спојлери |
| Администрација на патишта | Сообраќајни бариери, конуси, изолациски столбови |
| Пловечки | Пловци, плови, понтони |
| Логистика и повеќе | Палети, кутии со алатки, маси и столови, играчки |
Излез и цена: бројките што се важни
Две пресметки одлучуваат дали машината одговара на вашиот бизнис - и двете се лесни за работа пред да ја купите.
Пример - конзерва од 5 литри со циклус од 7,2 секунди, една глава:
(3600 ÷ 7,2) × 0,8 =400 лименки/ч· две смени ≈6.400/ден
Смола = дел тежина × цена на смола → на пр. 0,20 кг × 1,30 долари =0,26 долари
Енергија = машина kW × $/kWh ÷ делови/h → на пр. 15 × 0,12 ÷ 400 =0,0045 $
Забележете дека смолата ја намалува енергијата и трудот по цена по дел. Тој единствен факт е целиот случај за прецизна контрола на дебелината на ѕидот: отсекувањето на 5% смола од делот што се испорачува за милион заштедува многу повеќе од која било сметка за електрична енергија - и затоа поевтина машина со слаба контрола на ѕидот обично се покажува како скапа.
Како ви помагаме да изберете
Кога купувачот испраќа барање, ние работиме преку делот, а не преку машината. Одговорете на овие и вистинската конфигурација обично е јасна:
- Најголем дел и форма.Големината и дали има рачка одлучуваат за истиснување наспроти вбризгување и континуирано наспроти акумулатор.
- Спецификации на смола и ѕидови.На бариерните или премелените слоеви им е потребна повеќеслојна глава; На тапаните оценети од ОН им е потребна силна контрола на дебелината на ѕидот.
- Дневен излез.Извршете ја излезната математика според часовите со две смени пред да изберете единечна наспроти двојна станица.
- Сертификација.Тестот за пуштање или барањата на ОН ги менуваат алатките и валидацијата.
- Самостоен или клуч на рака.Линиите за скалирање имаат корист од централното напојување, водата и дробењето заедно испорачани.
Квалитет, тестирање и она што го гледаме
Доследноста е целата игра во обликувањето со дување, и тоа е местото каде што се појавуваат две децении на градење исти машини. Неколку работи што ги правиме и гледаме:
- Еднообразност на дебелина на ѕидот.Профилирани точка-по-точка, така што секој дел ги исполнува своите спецификации за тестирање со најмала смола - проверен пред испораката.
- Тест за испуштање и валидација од ОН.Алатката со хемиски барабан поминува тест за пад од 3 метри и сертификација од ОН пред да го напушти нашиот под.
- Онаму каде што обично започнува падот на излезот.Побавните циклуси почесто доаѓаат до ударот на складирањето или ладењето отколку до екструдерот - тоа е првото место за гледање, а не последно. (Повеќе вошто предизвикува бавно складирање на материјалот.)
Што ја поттикнува цената на машината
Не постои единствена листа на цени за „машина за обликување со дување“, бидејќи спецификациите ја менуваат цената. Главните двигатели:
- Големина на дел и сила на стегање.На поголемите делови им се потребни потешки рамки и далеку поголема тонажа - најголемиот двигател на трошоците.
- Број на глави на матрици.Twin/multi-die ги множи излезот и цената.
- Единечно наспроти повеќеслојно.Повеќеслојната глава додава способност и цена.
- Автоматизација и контроли.Контролите за вадење роботи, трепкањето и врвните контроли ја зголемуваат цената, но ги намалуваат трошоците за работа.
- Системи со клуч на рака.Централното хранење, водата и дробењето се додаваат на понудата, но се намалуваат отпадот и трудот.
Купување од производител
Машината е децениска врска, па кој стои зад неа е важен колку и спецификациите. Како фабрика, ние ја поддржуваме секоја машина со:
- Гаранција.Главните компоненти имаат гаранција од 1-2 години; деловите за носење се заменуваат бесплатно во првата година.
- Инсталирајте и тренирајте.Нашите инженери патуваат во вашата фабрика за да ги инсталираат, пуштаат и обучат вашите оператори.
- Далечинска поддршка.Вградениот алармен систем ни овозможува далечински да дијагностицираме и решаваме проблеми.
- Прилагодени решенија.Калапи за вашите цртежи и конфигурации дотерани на вашиот дел, смола и излез.
Кажете ни го вашиот дел - ние ќе ја специфицираме машината
Испратете го вашиот производ, големина, смола и дневно производство. Ќе го препорачаме вистинскиот тип, конфигурација и сила на стегање, со реални бројки на циклусот.
Добијте понуда Разговарајте на WhatsAppНајчесто поставувани прашања
Што е машина за обликување со удар?
Прави шупливи пластични производи со топење на смола, формирајќи ја во мека форма и надувување со воздух во калап - што се користи за шишиња, жери, тапани, резервоари, резервоари за гориво и друго.
Кои се видовите машини за обликување со дување?
По процес: истиснување (EBM), инјектирање (IBM) и инјектирање (ISBM). По структура: континуиран, акумулатор и повеќеслоен. Со работа: автоматски. Екструзијата е најчеста за индустриски контејнери со HDPE.
Колку чини машината за обликување со дување?
Цената е водена од големината на делот и силата на стегање, бројот на глави на матрици, единечни наспроти повеќеслојни и автоматизација. Мала машина со една станица чини многу помалку од големата линија на барабанот на акумулатор - споделете го вашиот дел и излез за точна понуда.
Како да го изберам вистинскиот?
Започнете од делот: најголема големина, рачка или не, смола, спецификации на ѕидот, сертификација, потоа дневен излез. Ракуваните и големите делови користат истиснување (континуирано за мали-средни, акумулатор за големи); прецизни мали шишиња користат инјектирање; чистите ПЕТ шишиња користат истегнување со инјектирање.
Кои материјали може да работи?
Машините за истиснување работат со PE (HDPE и HMW-HDPE), PP, PVC и PA во еднослојни или повеќеслојни ѕидови. Машините за истегнување со инјектирање работат со PET за проѕирни шишиња.
Како се мери излезот?
Листовите со спецификации покажуваат излез на сув циклус (теоретски). Реалниот излез е сув циклус × околу 0,75–0,85, бидејќи времето на ладење и дел од тежината го продолжуваат реалниот циклус.