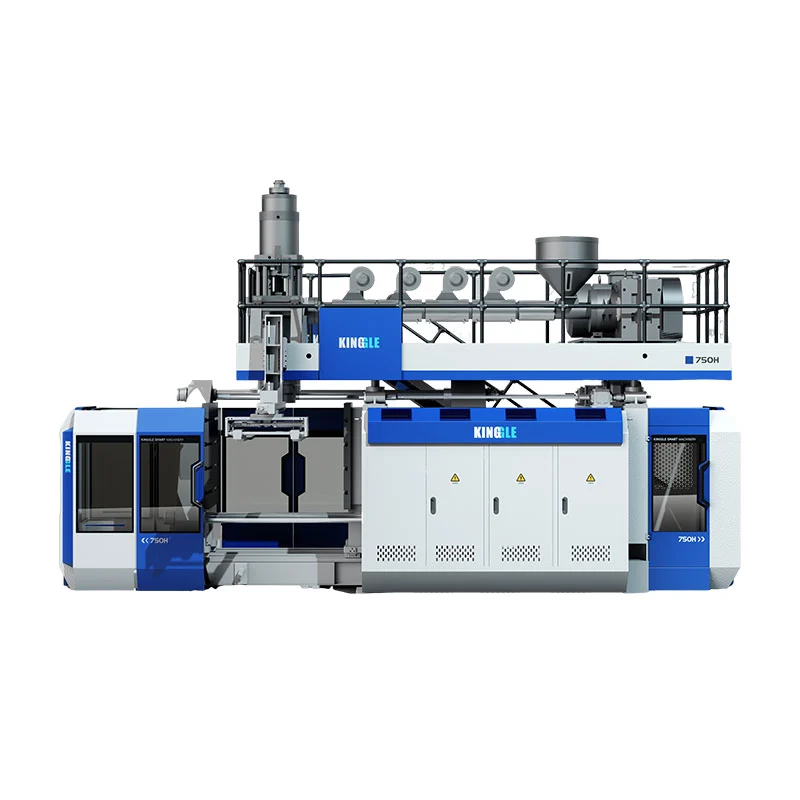
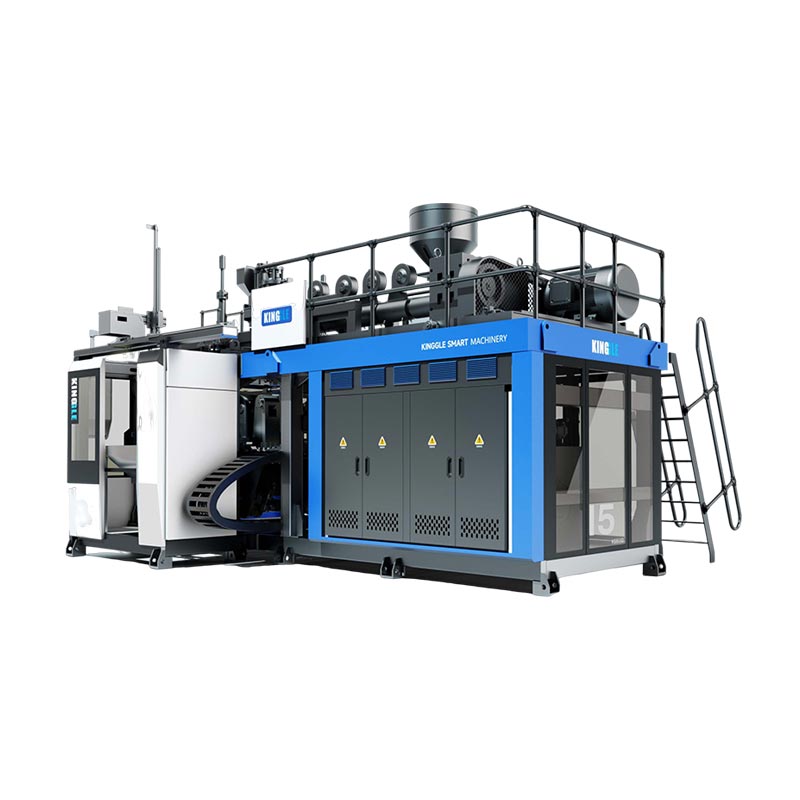
Пресметајте ја стапката на производство на машина за обликување со дување со делење 3.600 со интервалот помеѓу излезните настани во секунди, а потоа множејќи се со деловите произведени на секој настан. За да ги процените добрите делови по смена, применете го измерениот принос на квалитет и вистинските часови на работа и проверете дали опремата за истиснување и низводно може да го поддржат резултатот. Спецификациите за сув циклус сами по себе не го утврдуваат излезот на готовиот шише.
Засновајте ја одлуката за капацитетот на прифатените делови во текот на планираниот период на производство, а не на најбрзиот циклус на листот со спецификации. За обликување со истиснување со удар, пресметката на излезот мора да ги земе предвид шишето, алатот и побарувачката на материјали. Оценките за истегнување на PET не се замена за тие проверки.
Како се пресметува излезот на дувачко лиење на час?
Започнете со настан од броење што набљудувачот може да го идентификува. За овој водич, излезен настан е ослободување на обликувани делови од еден работен калап. Запишете го просечниот интервал помеѓу тие настани низ целата машина, заедно со бројот на делови што се ослободуваат секој пат.
Ако два дела ја напуштаат машината на секои 16 секунди, пресметката е 3.600 ÷ 16 × 2 = 450 делови на час. Ова е илустративна пресметка, а не рејтинг на машината Kingngle. Ги брои обликуваните делови пред да ги одземе одбиените и претпоставува дека наведениот интервал може да се одржи.
Користете ја вистинската формула за време на циклус
Времето на производниот циклус на една станица не е секогаш интервалот помеѓу излезите од комплетната машина. Слично на тоа, секундите по дел не се иста количина како и секундите по дводелен настан. Напишете ја единицата покрај секој влез пред да ја внесете во табела.
За измерен период, равенката за еквивалентно време на циклус е помината во секунди поделена со бројот на излезни настани. Ако настаните произведуваат различни количини, наместо тоа користете го методот директно броење: вкупните обликувани делови поделени со часови на работа.ОЕЕ речник на Ворнна ист начин ја дефинира вистинската стапка на извршување користејќи вкупно броење и време на извршување.
За да го пресметате времето на циклус од снимање, измерете помеѓу точките што се совпаѓаат. Десет последователни временски печати содржат девет интервали, а не десет. За нерамномерни циклуси, поделете го вкупното поминато време со вистинскиот број на интервали, наместо да просекувате избор на брзи циклуси.
Основен запис во Excel е=3600/A2*B2, каде што А2 содржи секунди по настан, а Б2 содржи делови по настан. Ако формулата за пресметување на времето на циклусот веќе враќа секунди по поединечен дел, користете=3600/A2. Помножувањето на тој резултат со бројот на шуплините ќе ги изброи тие шуплини двапати.
Именувајте го резултатот според неговите влезови. Идеален интервал дава идеална стапка. Репрезентативен измерен интервал дава набљудувана брзина на трчање. Ниту еден од друг не вклучува автоматски промени или целосно прекинување на смената. Чувајте ја разликата видлива кога го пренесувате резултатот во понуда или распоред на производство.
Броење станици, глави и шуплини без двојно броење
Станица, излез за матрица и шуплина за мувла опишуваат различни делови од производниот аранжман. Кинглводич со повеќе глави наспроти повеќе шуплиниги раздвојува: излезите формираат парзони, шуплините формираат делови, а станиците се позициите на калапот и стегачот. Нивните бројки не се заменливи множители.
Замислете две станици, од кои секоја произведува два дела по издание. Станицата А се ослободува на 0 и 32 секунди; станицата Б се ослободува на 16 и 48 секунди. Секоја станица се повторува на секои 32 секунди, но комплетната машина ослободува пар на секои 16 секунди. Следното време е измислено само за да се објасни пресметката.
| Основа на броење | Пресметка | Бруто производство |
|---|---|---|
| Комплетна машина | 3.600 ÷ 16 секунди × 2 дела | 450 делови/ч |
| Вкупни збирки на одделни станици | 3.600 ÷ 32 секунди × 2 дела × 2 станици | 450 делови/ч |
| Неправилно двојно броење | 3.600 ÷ 16 секунди × 2 дела × 2 станици | 900 делови/ч, неправилно |
Последната пресметка ја брои втората станица двапати. Нејзиниот придонес е веќе вклучен во интервалот од 16 секунди со цела машина. Во реален временски запис, означете го секој настан со неговата станица за друго лице да може да ја реконструира пресметката.
Не претпоставувајте дека додавањето на втора станица го зачувува истото време при оптоварување. На предложениот аранжман сè уште му треба доволно материјал за испорака, ладење и капацитет за ракување. Споредете го вистинскиот распоред на работа, а не само бројот на станиците. Кинглспоредба со една и двостаницаобезбедува поврзан контекст на конфигурација.
Пребројте ги и активните позиции. Ако една празнина е намерно надвор од употреба, нејзиното номинално присуство во калапот не создава излез. Ако произведе неисправно шише, тоа шише припаѓа во бруто-бројот и бројот на одбиени. Намалувањето на влезот во шуплината и повторното одземање на истото отфрлено шише би го потценило излезот.
За мешан аранжман, пресметајте го секој поток посебно и додајте ги резултатите. Споделениот просек е корисен само кога неговиот број на настани и бројот на делови го претставуваат истиот период на набљудување. Ова е важно кога едната станица застанува додека другата продолжува, или кога двата калапи произведуваат различни делови.
Претворете го излезот од работните часови во добри делови по смена
На купувачот кој закажува испораки му треба различен број од операторот што ја проверува брзината на машината. Започнете со целата смена, идентификувајте го времето кога производството не е закажано, а потоа снимајте застанувања во текот на преостанатиот планиран период на производство. Наведете ја таа временска граница пред да цитирате вкупно смена.
Јавниот опсег наISO 22400-2:2014го опишува производството на KPI преку нивните формули, составни елементи, временско однесување и единици. Тоа е корисна референца за дисциплинирано мерење. Оваа статија ги користи практичните дефиниции подолу; не тврди дека машина или пробна верзија се сертифицирани според тој стандард.
ПодВорне ОЕЕ рамка, промените во планираното производство се загуби на достапност. Тие не исчезнуваат само затоа што биле планирани. Времето без намера за производство, како што е исклучена пауза за оброк, има поинаква улога. Дефинирајте го третманот пред испитувањето наместо да го менувате за да го подобрите конечниот процент.
Квалитетниот принос овде значи прифатени делови поделени со вкупните обликувани делови, при што и двете пребројувања се земени во истиот период и границата на процесот. Ако се случи прифаќање по тестирањето за истекување, незавршената работа што го чека тој тест сè уште не е потврдена дека е добар резултат. Документирајте ја секоја почетна или завршна работа во тек.
Кога да се користи пресметка на OEE
Кога почнувате од идеална цена, земете ги предвид достапноста, загубата на брзина и квалитетот.Водич за пресметување на Ворнги дава следните врски. Идеалната стапка мора да го опише истиот производ и активна конфигурација како и изброениот излез.
| Фактор | Пресметка |
|---|---|
| Достапност | Време на работа ÷ планирано време на производство |
| Изведба | Набљудувана бруто стапка на трчање ÷ идеална бруто стапка на трчање |
| Квалитет | Добро броење на првото додавање ÷ вкупно броење |
| ОЕЕ | Достапност × перформанси × квалитет |
Затоа, доброто производство може да се пресмета како идеална стапка × планирани часови на производство × ОЕЕ. Во тоа множење користете дропки, а не цели проценти. ОЕЕ од 78,4% влегува во формулата како 0,784.
Изберете или маршрута со идеална стапка или маршрута со набљудувана стапка. Набљудуваната брзина на трчање веќе ја одразува брзината постигната во тој период на трчање. Умножувањето со друг фактор на изведба за истата загуба на брзина ќе ја одземе загубата двапати. Слично на тоа, измерената бројка за добри делови по смена веќе ги вклучува запирањата и отфрлањата во таа смена; не применувајте втор комплетен попуст за ефикасност за да ја опишете истата смена.
Проверете дали екструдерот може да го поддржи целниот излез
Излезната проценка создава и материјален услов. Користете ја бруто обработената маса за секој обликуван дел, не само тежината на готовиот сад. За оваа пресметка, бруто масата го вклучува материјалот што станува контејнерот и неговата поврзана облога, доследно распоредени низ произведените делови.
Да претпоставиме дека хипотетичкиот распоред од 450 делови/ч обработува 90 g по лиен дел. Неговата побарувачка е 450 × 90 ÷ 1.000 = 40,5 kg/h. Ако готовото шише тежи 70 g, со користење само на неговата нето тежина ќе се добие помала бројка од 31,5 kg/h. Двата броја се изведени од илустративни претпоставки, а не од измерен проект за шишиња.
Разликата од 9 kg/h е претпоставениот материјал поврзан со отсекувањето. Нејзиното евентуално обновување не го отстранува првобитното барање за обработка. Водете посебна пресметка за купената смола, обновениот материјал и отстранувањето; пресметката на оптоварувањето на екструдерот се однесува на материјалот што минува низ процесот.
Кинглводич за распоред на главатаисто така ја поврзува масата на настанот со достапниот капацитет за истиснување. Додавањето шуплини може да ги зголеми деловите по настан, но исто така ја зголемува масата потребна за тој настан. Поголемиот номинален број на шуплини само по себе не може да го реши лимитот за набавка на материјали.
Споредете ја работната побарувачка со референца за пропусната моќ применлива за материјалот и предложеното поставување. Не ја намалувајте побарувачката со тоа што ќе ја просечете за време на паузата за ручек или исклучување. Машината мора да ја поддржува стапката на материјал додека се произведува, дури и ако просечната стапка на поместување е помала.
Достапен е прелиминарен плафон од материјалот kg/h поделен со бруто kg по дел. Тоа е само скрининг пресметка. Не воспоставува време на ладење, прифатлива дистрибуција на ѕидот, димензионална стабилност или излез на опремата за средување и проверка. Тие бараат свои проверки.
За првичниот преглед, ставете ги капацитетите за обликување, истиснување и низводно во компатибилни единици и споредете ги. Најмалата поддржана стапка го идентификува ограничувањето на кандидатот, а не автоматската гаранција за производство. Вклучете посредни бафери и прекини кога планирате целосна линија, а потоа потврдете го предложениот аранжман со наменетиот производ.
Работен пример: од време на циклус до план за производство на смена
Следниот обработен пример користи хипотетички влезови за распоред на обликување со истиснување со удар. Тоа не е рејтинг за перформанси на KGB2L. Чувајте ги истите претпоставки за времето, бројот на делови и квалитетот во текот на пресметката за да може да се проверат стапката на работа, вкупната поместување и побарувачката на материјали една со друга.
Да претпоставиме дека осумчасовната смена содржи 30-минутна пауза кога производството не е закажано. За време на планираното производство се случуваат уште 30 минути застанувања. Преостанатото време на работа е седум часа. За време на тоа време на работа, два дела ја напуштаат машината во просек на секои 16 секунди, а 96% поминуваат проверка без преработка.
| Чекор | Пресметка | Резултат |
|---|---|---|
| Планирано производство | 8 ч минус 0,5 ч исклучена пауза | 7,5 ч |
| Време на трчање | 7,5 часа минус 0,5 часа забележани застанувања | 7 ч |
| Бруто стапка на трчање | 3.600 ÷ 16 × 2 | 450 делови/ч |
| Вкупно обликувани делови | 450 × 7 | 3.150 делови |
| Прво поминуваат добри делови | 3.150 × 0,96 | 3.024 делови/смена |
| Добар излез на планиран час | 3.024 ÷ 7,5 | 403,2 делови/ч |
| Добар излез на часовник на час | 3.024 ÷ 8 | 378 делови/ч |
| Побарувачка за тековни материјали | 450 × 90 g ÷ 1.000 | 40,5 кг/ч |
Забележете дека 450, 403.2 и 378 можат да го опишат истото сценарио. Тие одговараат на различни прашања. Првиот се однесува на бруто производството додека работи. Вториот распон го прифати производството во текот на планираното време на производство. Третиот го шири низ целата смена. Извештајот што го испушта именителот остава простор за погрешна споредба.
Вкрстено проверете го резултатот со OEE
Само за овој пример, претпоставете идеален интервал на настани од 14 секунди со два дела по настан. Тоа е идеална стапка од околу 514.286 делови/ч. Достапноста е 7 ÷ 7,5; изведбата е 450 ÷ 514.286; квалитетот е 0,96. Нивниот производ е 0,784, или 78,4% ОЕЕ.
Примена наВорне метод на пресметување на ОЕЕ, 514,286 × 7,5 × 0,784 враќа приближно 3.024 добри делови. Малото прикажано заокружување не го менува основниот резултат. Идеалниот интервал од 14 секунди е примерна претпоставка, а не каталошка вредност на сув циклус.
За илустративен редослед од 12.000 прифатени делови, 12.000 ÷ 3.024 дава околу 3,97 такви поместувања. Четири смени обезбедуваат пресметани 12.096 делови според овие претпоставки, пред дополнителни загуби специфични за нарачката. Ова е сценарио за планирање, а не обврска за испорака или причина да се изостави валидацијата за стартување.
Ако евидентираните застанувања се зголемат од 30 на 60 минути, времето на работа паѓа на 6,5 часа. Со непроменети други претпоставки, излезот станува 450 × 6,5 × 0,96 = 2.808 добри делови. Редоследот тогаш надминува четири смени. Оваа споредба покажува зошто малата промена во достапното време на работа може да влијае на распоредот без никаква промена на циклусот на обликување.
Обидете се со сопствената пресметка на стапката на производство
Стандардните вредности го репродуцираат хипотетичкиот пример. Внесете набљудуван просечен интервал во текот на времето на работа, а не рејтинг за сув циклус. Не множете се повторно со станици ако интервалот веќе ја покрива целата машина. Податоците остануваат на оваа страница.
- Бруто делови по час
- 450
- Проценети добри делови по смена
- 3.024
- Добри делови по планиран час
- 403.2
- Побарувачката на материјали додека работи
- 40,5 кг/ч
Резултатите се проценки, а не гарантиран аутпут. Бројот на децимални делови изразува очекуван просек. Овој калкулатор не моделира складирање на баферот, нарачка за стартување, променливи броеви на празнини или посебен режим на OEE со идеална стапка. Ако скриптите се оневозможени, прикажаните резултати остануваат стандарден пример.
Што ви кажуваат спецификациите KGB2L на Kingle за капацитетот
НаKGB2L 2L машина за обликување со удар со една станицадава конкретен пример за тоа како се чита лист со спецификации. Неговите објавени вредности опишуваат неколку различни граници. Волуменот на контејнерот, излезниот циклус на сув циклус, пропусната моќ на материјалот и димензиите на калапот одговараат на различно прашање за избор.

| Објавен параметар | Вредност | Прашање што помага да се одговори |
|---|---|---|
| Максимален капацитет на контејнерот | 2 Л | Дали предложениот производ е во наведената категорија на волумен? |
| Излез (сув циклус) | 600 PC/HR | Која референца за сув циклус е наведена во каталогот? |
| Капацитет на топење на HDPE | 30 kg/h | Која референца за материјална стапка е достапна за прелиминарен преглед? |
| Дијаметар на завртката | 50 мм | За која платформа за истиснување се дискутира? |
| Максимална големина на мувла, Ш × В | 360 × 380 mm | Кој е објавен плик за мувла треба да го земе предвид прегледот на алатките? |
| Средно растојание со двоглава | 130 мм | Која референца за растојание бара споредба со предложениот распоред? |
Полето за сув циклус не е пробен извештај за одредено шише од 2 литри. Не означувајте 600 PC/HR како 600 прифатени контејнери на час. Смолата на производот, тежината, распоредот на шуплината, барањата за ладење и критериумите за прифаќање сè уште треба да се утврдат.
Користете ја референцата HDPE од 30 kg/h за посебна проверка на масата. Со претпоставениот примерок од 90 g бруто маса по дел, со делење 30 со 0,09 се добиваат околу 333,3 обликувани делови/ч како плафон за скрининг само за материјал. За 450 делови/ч на примерот ќе бидат потребни 40,5 кг/ч, над таа објавена референца.
Оваа пресметка не ветува 333,3 делови/ч од KGB2L. Означува дека масата и целната стапка на примерот не може да се оправдаат со користење на наведената референца од 30 kg/h. За преглед на проектот ќе биде потребна поинаква поддржана конфигурација, ревидирани претпоставки за производот или различна цел на излезот.
Ниту, пак, растојанието со две глави докажува дека ќе се вклопат било кои две шишиња. Проверете го вистинскиот цртеж на мувла во однос на објавениот плик и комплетниот аранжман на алат. За поголеми или пошироки производи, бројот на употребливи шуплини мора да го следи цртежот наместо претпочитаниот излезен мултипликатор.
Кога барате препорака, испратете го цртежот, степенот на материјалот, нето-тежината и бруто-тежината, потребниот прифатен излез и планираната шема на смена заедно. Ова му овозможува на добавувачот да ги провери претпоставките за капацитет во однос на предложениот хардвер наместо да одговори на изолирано прашање за шишиња на час.
Потврдете го излезот пред да се посветите на машина
Направете го прифатениот излез како основа на договорот за капацитет. Шишињата што ја напуштаат мувлата и шишињата пуштени за пакување се различни точки. Пред тестирањето, наведете ја точката на проверка и барањата што едно шише треба да ги исполни за да го внесете прифатениот вкупен износ. Во спротивно, испитувањето може да ја исполни целта за обликување додека не го реши условот за испорака.
За KGB2L, чувајте ја објавената бројка од 600 PC/HR за сув циклус одвоена од обврската за излез од шишето. Потврдете го материјалот, тежината на шишето, активните шуплини и барањата за прифаќање пред да се договорите за капацитетот за производство. Самата бројка за сув циклус е недоволна за распоред за испорака на шишиња.
Кога тестот ќе ја промаши својата цел, дијагностицирајте го недостатокот пред да ја зголемите брзината. Снимајте ги излезните интервали, запирањата и отфрлените делови одделно. Проверете дали има време на чекање при испорака на пари, времето за ладење внатре во калапот и редици пред да го скратите или тестирате за истекување. Овие набљудувања разликуваат ограничување на обликување од ограничување низводно.
Оценете по едно прилагодување и чувајте ги записите пред и потоа. Проценете ја промената според прифатениот резултат во споредливи периоди на набљудување, а не само според пократок прикажан циклус. Запишете ги условите за материјалот и алатките покрај резултатот. Ако бројот се зголемува, но повеќе шишиња не успеат да се прегледаат, приспособувањето не мора да го подобри употребливиот капацитет.
Водете евиденција што може да ја провери друго лице
- Идентификувајте ја ревизијата на цртежот, степенот на смола, мешавината на материјали, целната тежина и распоредот на шуплината.
- Договорете се за проверките за прифаќање и за позицијата каде што ќе се бројат добрите делови.
- Рекордни времиња на почеток и крај, закажани исклучувања, прекини на производството и нивните причини.
- Запишете ги вкупно обликуваните делови, прифатените делови при првото поминување и отфрлањата без да ги броите преработените делови двапати.
- Споредете ја набљудуваната стапка, бруто-масовна побарувачка и низводно производство во соодветните периоди.
- Чувајте ги договорените поставки, набљудувања и нерешени ограничувања со извештајот од пробната постапка.
Дефинирајте што се случува на почетокот и на крајот на прозорецот за мерење. Краткото набљудување направено по загревањето одговара на различно прашање од целата нарачка што вклучува стартување и промена на мувла. И двете можат да бидат корисни, но само кога извештајот ќе идентификува што е исклучено.
Користете гоВодич за фабрички тест за прифаќање на машината за обликување со дувањеда се развие пошироката инспекциска евиденција. Излезната пресметка поддржува прифаќање; не ја заменува проверката на производот, проверките на опремата или купопродажниот договор.
| Поле за снимање | Што да внесете |
|---|---|
| Производ и конфигурација | Ревизија на цртање, материјал, тежина, активни шуплини и станици |
| Мерна граница | Почеток/крај на часовникот, планирано време, време на работа и локација на броење |
| брои | Вкупно калапени, добри, отфрлени и недовршени делови од прво поминување |
| Услови | Снимени поставки, ладење и климатизација, персонал и помошни уреди |
| Исход | Добри делови по наведен час или смена, ограничувања и договорено следење |
Разговарајте за проценката на капацитетот специфичен за производот со Kingngle
Потребна е проценка на излезот поврзана со цртежот на производот и предложената конфигурација на машината. Во писмениот предлог треба да се наведе каде се бројат прифатените делови, колку долго трае мерењето и кои услови за производство важат. Без тие детали, бројката за шишиња на час не е здрава основа за споредување на понудите за опрема.
Испратете го вашиот цртеж од шишето или деталите за примерокот, степенот на материјалот, потребниот добар излез и распоредот за сменаОфицијалната страница за контакт на Kingle. Онаму каде што вредноста сè уште е проценка, означете ја за да може следниот преглед да го реши.
Ningbo Kingngle Machinery Co., Ltd.
Е-пошта:sales@kingle.com
Телефон:+86-574-87103665
Јујао Сити, Нингбо, Жеџијанг, Кина. Деталите за контакт се проверени на официјалната страница за контакт.
Најчесто поставувани прашања
Колку шишиња може да произведе машина за обликување со дување на час?
Не постои единствена излезна бројка за секоја машина и шише. Поделете 3.600 со излезниот интервал на целата машина во секунди, а потоа множете се со обликуваните делови по настан. Применете го приносот на квалитетот на првото поминување за добар излез за време на времето на работа. За планирање на смените, вклучете ги и снимените застанувања и потврдете го капацитетот на материјалот и низводното.
Дали машината со двојна станица секогаш го удвојува производството?
Не. Две станици не ја утврдуваат стапката на производство без нивното вистинско време и конфигурација. Ако измерениот интервал на целата машина веќе вклучува наизменично ослободување од двете станици, не множете се повторно со два. Споредете го времето на секоја станица, активните шуплини и побарувачката на материјали пред да го процените комбинираниот излез.
Дали излезот од сув циклус е ист како излезот на готовиот производ?
Не. Каталошкото поле означено со излез на сув циклус не го утврдува прифатениот излез на одреден контејнер. На страницата KGB2L на Kingle се наведени 600 PC/HR под таа ознака. За барање за излез специфично за шише му се потребни материјалот, алатот, тежината, работните услови и критериумите за инспекција, заедно со дефиниран период на мерење.
Како тежината на контејнерот влијае на производниот капацитет?
Тежината влијае на материјалот потребен при дадена стапка на производство. За скрининг со истиснување, користете бруто обработена маса по обликуван дел, вклучувајќи ја и доделената облога, наместо само тежина на готовиот шише. Поделете ја расположливоста на материјалот со таа бруто маса за прелиминарен плафон. Оваа пресметка сама по себе не воспоставува остварлив циклус на обликување или прифатен излез.
Кои информации се потребни за точна проценка на излезот?
Обезбедете го цртежот на производот, степенот на материјалот, нето и бруто тежините, распоредот на шуплината и станиците, целниот прифатен излез и распоредот на смени. Вклучете ги проверките за прифаќање и опремата низводно. Ако постојат пробни записи, наведете ги вкупните пребројувања, добрите брои, времето и причините за прекин. Чувајте ги претпоставените вредности одвоени од измерените резултати за да може добавувачот да ги идентификува преостанатите празнини во доказите.
Пред да поставите нарачка, писмено договорете се за прифатените резултати, пробните услови и начинот на броење. Користете го добиениот производствен запис како основа за распоредот за испорака.