На оваа страница
- Што е пластична машина за обликување со дување?
- Видови пластични машини за обликување со дување
- Клучни компоненти и како тие влијаат на излезот
- Трендови од 2026 година во обликување со дување
- Како да ја изберете вистинската машина
- Инсталација, ожичување и пуштање во работа
- Вообичаени проблеми и решавање проблеми
- Пазарна перспектива 2026-2030 година
- Најчесто поставувани прашања
- Заклучок
Што е пластична машина за обликување со дување?
Калапот со дување е процес на производство на шупливи пластични делови. Машината топи пластична смола, ја формира во мека форма и користи компримиран воздух за да ја надува таа форма на ѕидовите на мувлата; кога ќе се излади, делот ја задржува формата на мувлата. Четири фази ја дефинираат секоја машина -загревање (пластифицирање), формирање (парисон или преформа), дување и ладење— а разликите помеѓу типовите машини се сведуваат на тоа како се создава меката форма пред да се внесе воздухот.
Машините за обликување на пластика произведуваат огромен асортиман на секојдневни и индустриски стоки: пијалоци и фармацевтски производишишиња, лубрикант и хемискиџери лименки, индустрискитапани и тенкови IBC, цистерни и воздушни канали за автомобилски гориво, патни бариери и безброј контејнери. Материјалот зависи од делот:ПЕТза проѕирни шишиња за пијалоци,HDPEи HMW-HDPE за лименки, тапани и тенкови,ППза амбалажа отпорна на топлина и тенок ѕид и ПВЦ или инженерски смоли како PA за специјални и бариерни апликации.
Видови пластични машини за обликување со дување
Постојат три основни типови на процеси, плус брзорастечка категорија погон што купувачите сега ја мерат одделно во 2026 година.
Машина за обликување со дување со истиснување (EBM)
Како функционира:екструдерот ја топи смолата и ја турка низ главата на матрицата за да формира висечка цевка, парис; калапот се затвора околу него и воздухот го надува против шуплината. Бидејќи телото, рачката и вратот се формираат во еден истрел, обликувањето со дување со истиснување е процес за ракувани и големи делови.Предности:ниска цена на алати, брзи промени и најширок опсег на делови - од шишиња од 100 ml до тапани од 220 L и повеќе.Апликации:жери лименки, хемиски тапани, резервоари за вода и гориво, кутии за алати, бариери на патишта, играчки. Тоа е природно погодно за индустриски контејнери со висок волумен и процес во кој ние сме специјализирани; види го нашиотконтинуираноиакумулатормашини за истиснување.
Машина за обликување со вбризгување (IBM)
Како функционира:прецизната преформа се обликува со вбризгување на јадрото на прачка, а потоа се пренесува во станица за дување каде што воздухот го надувува. Бидејќи вратот е обликуван со инјектирање, IBM дава одлична прецизност на вратот и мазна завршница. Тоа одговарамали, високопрецизни шишиња и тегли— фармацевтски ампули, козметички контејнери — во мали количини со многу мал отпад. Не произведува контејнери со ракување и не е погоден за големи делови.
Машина за обликување со истегнување со вбризгување (ISBM)
Како функционира:се инјектира PET преформа, а потоа се протега аксијално додека се дува. Оваа биаксијална ориентација го усогласува полимерот, создавајќи ѕид кој е појасен, поцврст и полесен за дадена тежина. ISBM е стандард заПЕТ вода и шишиња за безалкохолни пијалоци, каде што лесната тежина и транспарентноста се одлучувачки. Тоа е различно семејство на производи од индустриските делови од HDPE.
2026: Целосно електрични и серво-управувани машини за обликување со удари
Надвор од типот на процес, купувачите во 2026 година се повеќе се споредувааттехнологија за возење. Традиционалните машини користат хидраулика со фиксно поместување што работи со целосна моќност без оглед на оптоварувањето.Целосно електриченмашините ја заменуваат хидрауликата со серво мотори исерво-управуван хидрауличнимашините ја возат главната пумпа по потреба - и нагло ја намалуваат потрошувачката на енергија и ја подобруваат повторливоста. Целосно електричните дизајни се вообичаени кај малите машини со висока прецизност; за големи индустриски делови на кои им е потребна многу голема сила на стегање, aсерво-управуван хидрауличнимашината обично дава најдобар баланс на заштеда на енергија и тонажа. Нашите машини користат серво главна пумпа со контрола на конверзија на фреквенција токму поради оваа причина.
Табела 1 · Тип на машина наспроти материјал, капацитет, примена и предност од 2026 година
| Тип | Материјали | Типичен капацитет | Најдобри апликации | Предност од 2026 година |
|---|---|---|---|---|
| Екструзија (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2.000 L | Џери лименки, тапани, тенкови, автоделови | Повеќеслојните глави работат со PCR / повторно мелење слоеви |
| Инјектирање (IBM) | ЈП, ПП, ПС | ≤ ~ 0,5 L | Фарма и козметички мали шишиња | Многу низок отпад, прецизни вратови |
| Истегнување на инјектирање (ISBM) | ПЕТ | 0,2 – 10 л | Шишиња со вода и безалкохолни пијалоци | Лесна тежина, јасност |
| Серво / целосно електричен | Секое (технологија на возење) | Варира | Енергетски критични линии со голем волумен | Најголем лост за енергетска ефикасност |
Клучни компоненти и како тие влијаат на излезот
Две машини можат да го делат главниот капацитет, но сепак да работат многу поинаку, бидејќи квалитетот и излезот живеат во компонентите. Поевтината машина со слаба контрола на ѕидот обично се покажува како скапа - смолата што ја троши на секој дел ја надминува разликата во цената за неколку месеци.
- Единица за завртки / пластифицирање.Се топи и мери смолата. Дијаметарот на завртката (обично 50-100 mm) и односот L/D (24-25) ја одредуваат хомогеноста и пропусната моќ на топењето; нестабилното топење се појавува како неконзистентни делови низводно.
- Die head и parison control.Го формира парот и го профилира неговиот ѕид долж неговата должина. Контролер за дебелина на ѕид со висока резолуција (на пример систем MOOG со 100 точки) е единствената најголема рачка и за цената на смолата и за јачината на делот.
- Единица за стегање.Ја затвора и држи калапот против внатрешен притисок на дување. Синхроното стегање со заклучување со директен притисок ги одржува плочите паралелни; премалата тонажа произведува блескави и слаби делови.
- Систем за ладење.Го поставува делот против калапот. Ладењето обично е најдолгиот чекор во циклусот, така што дизајнот на ладењето - не екструдерот - го поставува вистинскиот излез и го контролира искривувањето.
- Контролен систем и автоматизација.Ја извршува и автоматизира линијата. Сигурниот PLC/HMI (Mitsubishi, Weinview) плус вадењето и трепкањето на роботот ја штитат конзистентноста и OEE при возење без екипаж.
Табела 2 · Компонента наспроти функцијата, метрика за квалитет и што да се праша при купување
| Компонента | Функција | Метриката за квалитет е засегната | Прашајте го добавувачот |
|---|---|---|---|
| Завртка / пластифицирање | Се топи и измери смола | Хомогеност на топење, излез | Дијаметар на завртката, L/D, HDPE kg/h? |
| Умре главата / Паризонска контрола | Форма и профил паризон | Еднообразност на дебелина на ѕидот, употреба на смола | Колку точки со дебелина на ѕидот? |
| Единица за стегање | Затворете и држете го калапот | Блиц, интегритет на дел | Сила на стегање и тип на заклучување? |
| Систем за ладење | Поставете го делот | Време на циклус, искривување | Дизајн за ладење и спецификации за вода? |
| Контрола / автоматизација | Стартувај и автоматизирај | Конзистентност, ОЕЕ | Марка PLC/HMI, вадење робот? |
Трендови од 2026 година во обликување со дување
Компатибилност со PCR и рециклирана смола
Брендот и регулаторните цели ја туркаат рециклираната содржина (PCR) нагоре низ пакувањето. Работната променлива, понекогаш контаминирана рециклирана топа бара построга контрола и контрола на температурата, и честоповеќеслојна матрична главатака што јадрото со регрунд или PCR може да се стави во сендвич помеѓу девствени кожи. Машините со прецизна контрола на дебелината на ѕидот и стабилните температурни зони се справуваат со рециклирана смола многу попростливо.
ВИ и паметно следење
Линијата станува сè повеќе инструментирана.ОЕЕ контролни табли, предвидливото одржување, далечинската дијагностика и автоматското прилагодување на параметрите се движат од премиум опции до очекувања. Дури и основен систем за тревога што му овозможува на добавувачот да ги дијагностицира дефектите од далечина, може да го претвори повеќедневниот прекин во поправка во ист ден - што, на линија 24/7, вреди повеќе од скромната разлика во цената на машината.
Енергетска ефикасност
Енергијата е повторлив трошок што тече за животниот век на машината, така што сè повеќе носи одлуки за купување. Главните лостови се асерво главна пумпа, оптимизирана употреба на компримиран воздух (воздухот е една од најскапите комунални услуги во постројката) и ефикасно ладење. Бидејќи енергијата е вистинска компонента на цената по шише, ефикасното возење често се враќа побрзо од која било друга надградба на линија со голем волумен.
Табела 3 · Тренд од 2026 година наспроти влијанието на фабриката, точка за купување и рентабилност
| Тренд | Влијание врз фабриката | Куповна точка | Вредност на рентабилност |
|---|---|---|---|
| PCR / рециклирана смола | Мора да работи променлива, контаминирана топи | Повеќеслојна глава + контрола на силен ѕид | Ги исполнува марките/регулаторните рециклирани цели |
| AI / паметно следење | Помалку прекини, побрзо поставување | OEE табла, далечинско дијагностика, алармен систем | Поголемо време на работа, помал отпад |
| Енергетска ефикасност | Тековна енергија = тековен трошок | Серво пумпа, оптимизиран воздух, ефикасно ладење | Пониска цена по дел, побрзо враќање |
Како да се избере вистинската пластична машина за обликување со дување
Најсигурен начин да се одреди машината е да се работи од делот нанадвор и да се суди за вкупните трошоци на сопственост наместо цената на налепницата:
- Прво дефинирајте го производот.Најголема големина, без разлика дали има рачка, смола, спецификации на ѕидот и каква било потврда (тест за капка, UN).
- Потоа дефинирајте го излезот.Претворете го циклусот на сушење во реален излез и дневен волумен пред да изберете единечна наспроти двојна станица или акумулатор.
- Одговарајте на типот на машината.Ракувана/голема → истиснување; мала прецизна → инјекција; јасно ПЕТ → истегнување.
- Измерете енергија и автоматизација.Серво-погонот и вадењето робот ја зголемуваат цената, но ги намалуваат трошоците за работа.
- Проверете го сервисот, резервните делови, инсталирајте и обучете.Машината е децениска врска; поддршката одлучува за времето на работа.
- Судете за TCO, а не за цената.Смолата, енергијата, отпадот и времето на застој го намалуваат ценовниот јаз меѓу две машини во текот на нивниот животен век.
Табела 4 · Список за проверка на купувачот
| Критериум | Што да се потврди |
|---|---|
| Капацитет | Максимален волумен на дел + реален дневен излез |
| Енергија | Серво погон, инсталиран kW, употреба на воздух и вода |
| Компатибилност на материјали | Содржина на HDPE / PP / PVC / PA / PCR |
| Брзина на промена | Време на промена на мувла, единечно наспроти мулти-матрица |
| Поддршка по продажбата | Гаранција, монтажа, обука, резервни делови |
| Безбедност и усогласеност | Светлосна завеса, CE, drop-test / ОН каде што е потребно |
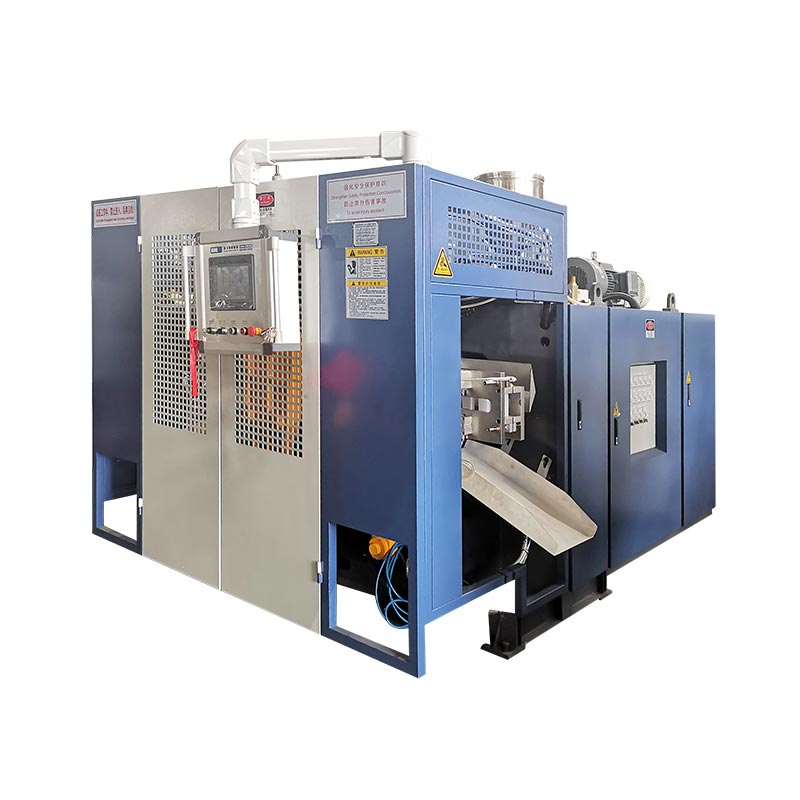
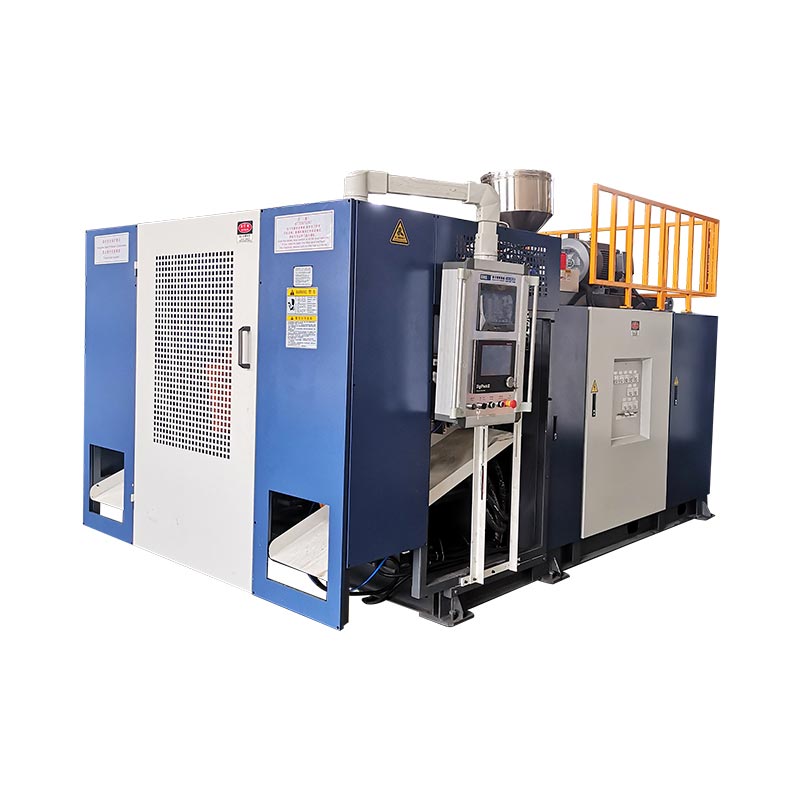
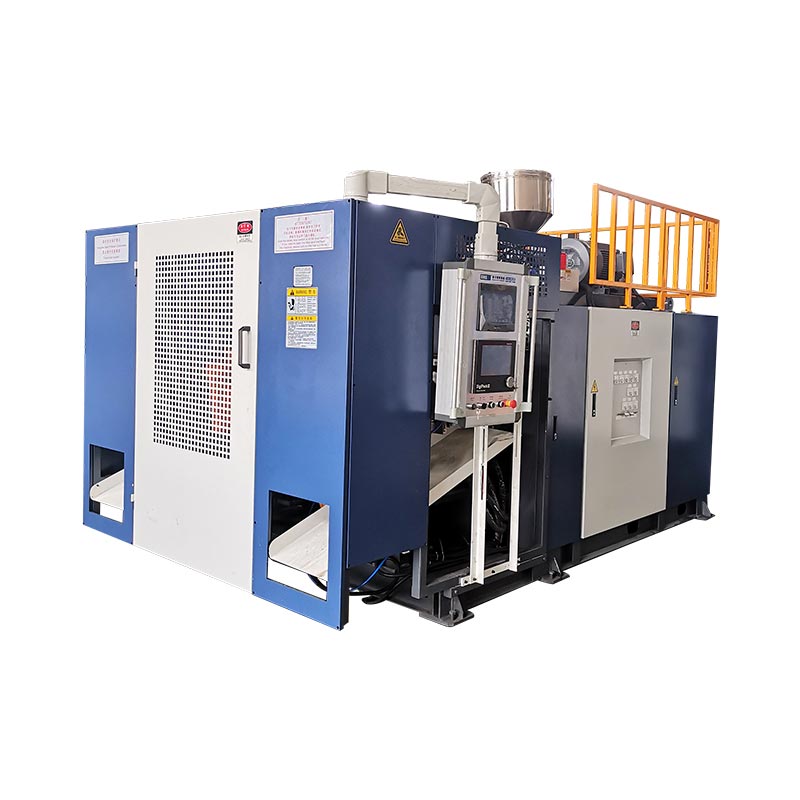
 Континуирано - 5L единечна станица
 Континуирано - единечна станица од 15 литри
 Акумулатор - 60L за големи делови
Инсталација, ожичување и пуштање во работа
Линијата за обликување со дување е тешка инсталација за комунални услуги, а повеќето одложувања при стартување доаѓаат од подготвеноста на локацијата, а не од самата машина. Потврдете ги основните работи пред да пристигне машината:
- Комунални услуги.Правилно напојување и жици, чист компримиран воздух со потребниот притисок, проток и притисок на вода за ладење и хидраулични врски каде што е применливо.
- Локација и основа.Ниво, оценето за оптоварување под за тежината на машината, плус чист простор околу плочата, екструдерот и извадокот за работа и одржување.
- Редоследот на пуштање во работа.Вклучете ја пумпата за масло, доведете ја машината до температура (дозволете неколку часа со вклучена вода за ладење), започнете со истиснување и контролорот за дебелина на ѕидот, а потоа извршете рачни циклуси пред да се префрлите на автоматско.
- Прифаќање (пробно).Проверете го излезниот циклус на сушење, униформноста на дебелината на ѕидот, тежината на делот и завршницата и безбедносните функции пред да се отпише.
Нашите инженери патуваат до вашата фабрика за да инсталираат, пуштаат во работа и ги возат операторите, така што линијата достигнува стабилно производство побрзо од само-инсталирањето.
Вообичаени проблеми и решавање проблеми
Повеќето дефекти во обликувањето со дување се наоѓаат на четири лостови - профил со дебелина на ѕидот, температура на топење, сила на стегање и ладење. Оваа табела ги прикажува дефектите што купувачите најмногу ги прашуваат со нивните вообичаени причини и поправки.
Табела 5 · Дефект наспроти веројатна причина и поправка
| Дефект | Веројатна причина | Прво поправете за да пробате |
|---|---|---|
| Истекување | Слабо прицврстување / тенок ѕид при заварување | Приспособете го профилот на ѕидот и времето на прицврстување, дување |
| Нерамна дебелина на ѕидот | Профилот на Парисон е исклучен / умре не центриран | Повторно направете го профилот на парисот, центрирајте ја главата на матрицата |
| Нестабилна парохија | Температура на топење / удар на складирање | Проверете ги температурните зони и ударот за складирање |
| Магла / белење | Температурата на топење или ладењето е премногу агресивно | Прилагодете ја температурата на топење и брзината на ладење |
| Рокерско дно | Основен притисок за ладење / удар | Прилагодете го ладењето на основата и притисокот на дување |
| Вишок блиц | Недоволна стегач / истрошена мувла | Проверете ја силата на стегање, проверете ја мувлата |
| Искривување / деформација | Недоволно ладење | Продолжете го времето на ладење, намалете ја температурата на водата |
Кога излезот паѓа наместо квалитетот, причината е почесто ударот на складирањето или ладењето отколку екструдерот - тоа е првото место што треба да се погледне. Постојаниот отпад и непланираните застанувања се исто така најголемиот скриен отпор на OEE, поради што стабилната контрола на ѕидот и сигурната автоматизација се враќаат многу повеќе од нивната основна цена.
Пазарна перспектива 2026-2030 година
Побарувачката е стабилна и на широка основа. Според истражувањето Гранд Вју, глобалниот пазар на машини за обликување пластика со дување беше околу3,2 милијарди американски долари во 2024 година и се предвидува да достигне приближно 4,0 милијарди американски долари до 2030 година, CAGR од околу 4,2%. Растот е поттикнат од пакувањето, автомобилските компоненти, индустриските контејнери и здравствената заштита, соАзија-Пацифик најголемиот регион со околу 39% од пазарот. Екструзијата останува најголемиот процесен сегмент за индустриски шупливи делови, додека пакувањето на пијалоци води во обликувањето со истегнување на PET.
За купувачите, практичниот сигнал е дека ова е пазар за модернизација, а не бум: растот е концентриран таму каде што машините додаваат ефикасност, способност за рециклирана содржина и автоматизација. Затоа, одлуката за купување од 2026 година е помалку за основните спецификации, а повеќе за енергетската ефикасност, PCR компатибилноста, времето на работа и вкупните трошоци на сопственост.
Добијте понуда за пластична машина за обликување со дување
Кажете ни го вашиот производ, големина, смола и дневно производство - ние ќе ви го препорачаме вистинскиот тип и конфигурација, со реални спецификации и бројки на циклусот.
Добијте понуда Разговарајте на WhatsAppНајчесто поставувани прашања
Што е пластична машина за обликување со дување?
Прави шупливи пластични производи со загревање на смола, формирајќи ја во мека форма, надувување со компримиран воздух во калап и ладење - создавајќи шишиња, жери, тапани, резервоари и контејнери. Главните типови се истиснување, вбризгување и калапи со дување со истегнување со инјектирање.
Кои се главните типови на машини за обликување со дување?
Екструзија (EBM) за ракувани и големи делови од HDPE, инјектирање (IBM) за мали прецизни шишиња и истегнување со инјектирање (ISBM) за проѕирни ПЕТ шишиња. Машините се опишуваат и како континуирани, акумулатори, повеќеслојни и серво/цело-електрични.
Кои материјали може да се користат?
HDPE и HMW-HDPE, PP, PVC и PA на машини за истиснување; ПЕТ на машини за истегнување со инјектирање. HDPE е стандарден за лименки, тапани и тенкови; ПЕТ за проѕирни шишиња.
Колку чини пластична машина за обликување со дување?
Трошоците се водени од големината на делот и силата на стегање, бројот на глави на матрици, единечни наспроти повеќеслојни ѕидови и автоматизација. Малите машини со една станица се најприфатливи; големите линии на барабанот на акумулаторот чинат многу повеќе. Вкупните трошоци на сопственост - енергија, отпад и одржување - обично се повеќе важни од цената на налепницата.
Која е разликата помеѓу обликувањето со истиснување и вбризгување со удар?
Екструзијата истиснува шуплива пареза и ја дува, правејќи рачки и големи делови. Инјектирањето прво обликува прецизна преформа, а потоа ја дува - идеално за мали, прецизни шишиња, но не и за рачки или големи делови.
Како да ја изберам вистинската големина на машината?
Започнете од обемот на најголемиот дел и дневното производство. Помножете го излезниот циклус на суво со коефициент на ефикасност од 0,75–0,85 и вашите часови на работа за да го проверите реалниот капацитет, а потоа изберете единечна наспроти двојна станица или акумулатор за големи делови.
Како да ги намалам дефектите и остатоците?
Повеќето дефекти доаѓаат до профилот со дебелина на ѕидот, температурата на топење, силата на стегање или ладењето. Прецизната контрола на дебелината на ѕидот на ѕидот, правилната тонажа на стегачот и соодветното ладење ги отстрануваат повеќето проблеми со истекување, блиц, нерамни ѕидови и искривување.
Дали вредат целосно електричните машини за обликување со дување во 2026 година?
Целосно електричните и серво-управуваните машини ја намалуваат потрошувачката на енергија и ја подобруваат повторливоста, така што најбрзо се враќаат на линиите со голем волумен и енергетски интензивни. За големи индустриски делови, хидраулична машина управувана со серво често дава најдобар баланс на заштеда на енергија и голема сила на стегање.
Заклучок
Изборот на пластична машина за обликување со дување е низа, а не единствена спецификации: дефинирајте го делот, големината на излезот, одговарајте на типот на процесот, потоа измерете ја енергијата, автоматизацијата и поддршката. Екструзијата ги покрива повеќето индустриски контејнери, малите прецизни шишиња одговараат за инјектирање, а обликувањето со растегнување поседува ПЕТ пијалоци - со серво и целосно електрични погони кои сега ги зафаќаат сите три на енергија. Во 2026 година одлуките што го одвојуваат доброто купување од скапото сеенергетска ефикасност, PCR компатибилност, автоматизација, OEE и вкупни трошоци на сопственост— поддржано од вистинска сервисна поддршка. Добијте ги во право и машината ќе го заработи своето чување цела деценија.