На оваа страница
Ако произведувате лименки со лубрикант, контејнери за агрохемикалии, шишиња со детергент или носачи за вода, машината во центарот на вашата линија е машина за калапи со калапи со жери. Ги формира телото, рачката и вратот во еден циклус на истиснување, а моделот што ќе го изберете го поставува вашиот излезен плафон, трошоците за материјал по лименка и вашата сметка за енергија за животниот век на линијата. Овој водич шета низ одлуките што всушност ги движат тие бројки.
Конфигурации на машината: единечна наспроти двојна станица
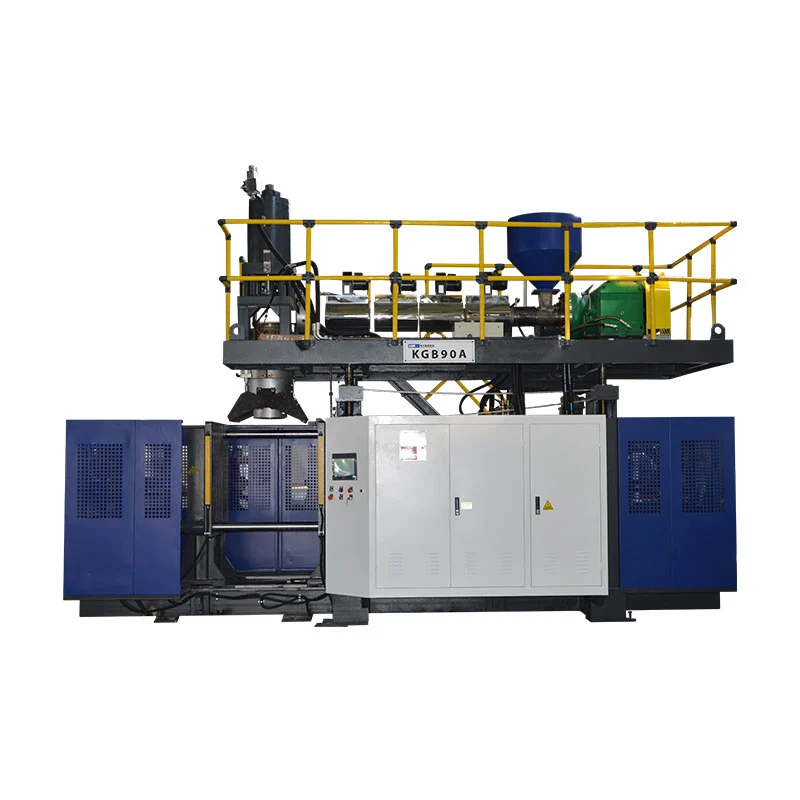
Џери лименките се направени на две поврзани платформи. Амашина за обликување со континуиран ударго истиснува парот без престан и е стандарден избор за лименки до околу 30 L. За поголеми тапани и контејнери со тешки ѕидови,акумулира (акумулатор) машина за обликување на дувањескладишта се топат во главата и ја пука во еден брз удар. Во рамките на континуираното семејство, клучната одлука е единечна наспроти двојна станица.
| Конфигурација | Шуплини / циклус | Најдобро за | Релативен излез | Инвестиција |
|---|---|---|---|---|
| Единечна станица | 1 | Нови линии, мешани или кратки патеки, земање примероци | Основна линија | Пониски |
| Двојна станица | 2 | Сингл SKU со висок волумен | ≈ 2× основна линија | Повисока, подобра цена по лименка во волумен |
| Глава со повеќе матрици | 2/3/4 | Мали шишиња (100 ml–1 L) се движат неколку нагоре | Умножува излез од мал дел | Зависи од бројот на глави |
| Акумулирај | 1 (голем истрел) | Тешки ѕидови и големи лименки (30 L+) | Управувано со големина, а не со брзина | Повисоко |
Малите контејнери под ~ 1 L обично се ставаат неколку нагоре на глава со повеќе матрици, поради што машината од 2 L може да направи и економично шишиња од 100 ml–1 L.
Водич за модел и големина (1–30 L)
Споредете ги големината на вашата лименка и дневниот волумен на вистинската машина. Моделите со двојна станица работат со две шуплини по циклус за приближно да го удвојат излезот.
| Џери може со големина | Модел со една станица | Модел со двојна станица | Тежина на машината (S/D) | Излез на сув циклус* |
|---|---|---|---|---|
| 1 – 2 л | 2L Единечна станица | Двојна станица од 2 литри | 2,5 т / 4,5 т | ~600 / 1.200 лименки·h-1 |
| 3 – 5 л | 5L Единечна станица | Двојна станица од 5 литри | 3,0 т / 5,2 т | ~500 / 1.000 лименки·h-1 |
| 10 – 15 л | 15L Единечна станица | Двојна станица од 15 литри | 7,5 т / 12,5 т | ~450 / 900 лименки·h-1 |
| 20 – 30 л | Акумулирај 30 л | — | на барање | ~ 450 лименки·ч-1 |
*Излезот на сув циклус е теоретски максимум без застој. Вистинскиот излез е помал штом ќе се земе предвид времето на ладење и тежината - видете ја излезната математика подолу.
 2L Единечна станица - лименки од 100 ml–2 L
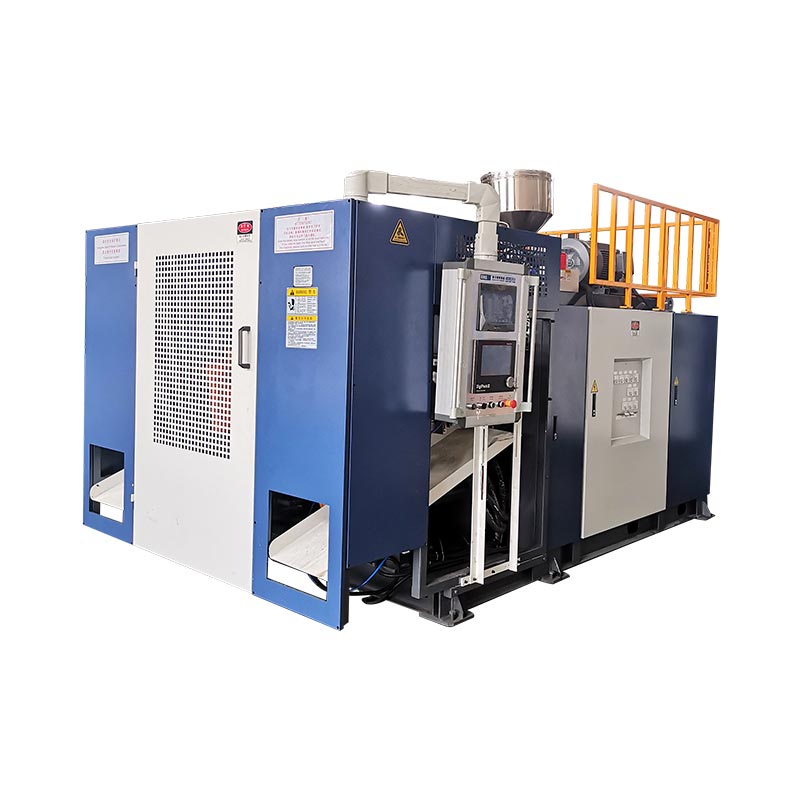
 5L Единечна станица — лименки со масло и детергент
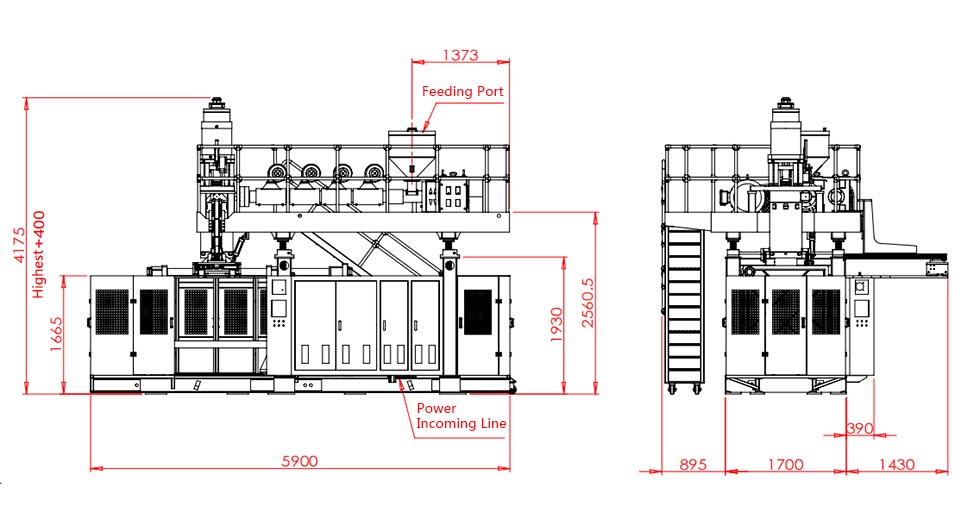
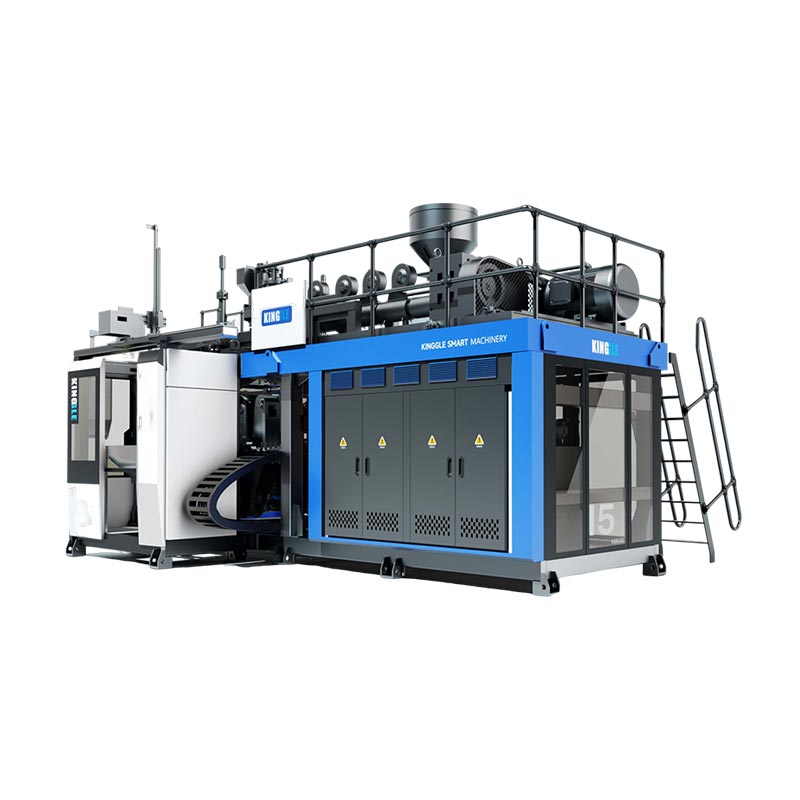 Единечна станица од 15 литри - канти за хемикалии и вода
Производствен резултат: математиката што е важна
Бројот отпечатен на лист со спецификации есув циклусстапка (слободен воздух) — машината работи без пластика и без ладење. Вашиот реален број е помал и ако знаете како да го конвертирате, ве спречува да купувате прекумерен или помал капацитет.
Реален излез= сув циклус × ефикасност (≈ 0,75-0,85)
Дневен излез= реален излез × часови на работа
Работен пример - аМашина со една станица од 5 Lсо циклус од 7,2 секунди:
Реално со 80% ефикасност: 500 × 0,8 =400 лименки/ч
Две смени (16 ч): 400 × 16 =6.400 лименки/ден
На адвојна станица: ≈12.800 лименки/ден
Времето на циклусот главно зависи од дебелината на ѕидот и ладењето - потешката хемикалија од 15 L се лади побавно од конзервата со масло од 5 L, затоа не претпоставувајте дека поголемата машина е побрза. Ако вашиот удар за складирање се чувствува бавен, тоа е обично проблем со матрицата или ладење; ги покриваме причините вошто предизвикува бавно складирање на материјалот во машините за обликување со дување.
Дизајн на материјали и жери
Џери лименките се скоро секогаш HDPE, но точната смола и дизајнот на ѕидот се менуваат со она што е внатре. Машината работи PE, PP, PVC и PA; програмата за мувла и парисон го прават останатото.
| Џери може да пишува | Типична големина | Материјал | Забелешка за дизајн |
|---|---|---|---|
| Конзерва за подмачкување / моторно масло | 1 – 5 л | HDPE | Интегрирана рачка, F-стил, лице подготвено за печатење |
| Хемиски / агрохемиски | 5 – 30 л | HDPE / HMW-HDPE | Контролирана дебелина на ѕидот за транспорт на ОН |
| Вода / конзерва за носач | 5 – 20 л | HDPE (одделение за храна) | Мазна внатрешност, опција за допир |
| Детергент / чистење | 2 – 5 л | HDPE / PP | Погледнете-лента за ниво на полнење |
| Канистер што може да се натрупува | 10 – 30 л | HDPE | Геометрија на гнездење / редење, армирана основа |
Единствениот најголем лост за цена по лименка еПаризонска програма за дебелина на ѕидот: поставува пластика каде што на конзервата и е потребна цврстина (основа, рачка, врат) и ја разредува таму каде што не е потребно, така што ќе ги погодите вашите спецификации за тестирање со најмала смола. Производителите на хемиски буриња инвестираат конкретно во оваа контрола - видетезошто производителите на хемиски буриња инвестираат во специјални машини за обликување со дување.
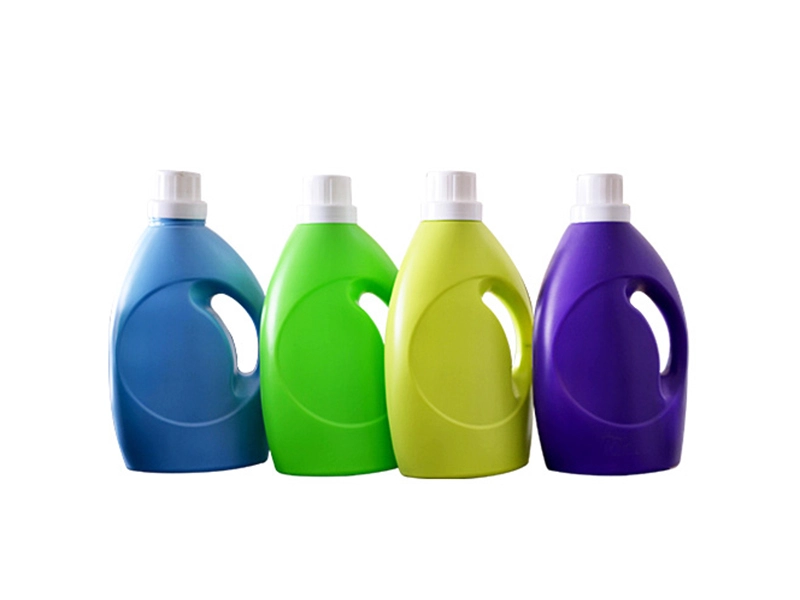 5 литри или помалку - лименки со масло и детергент
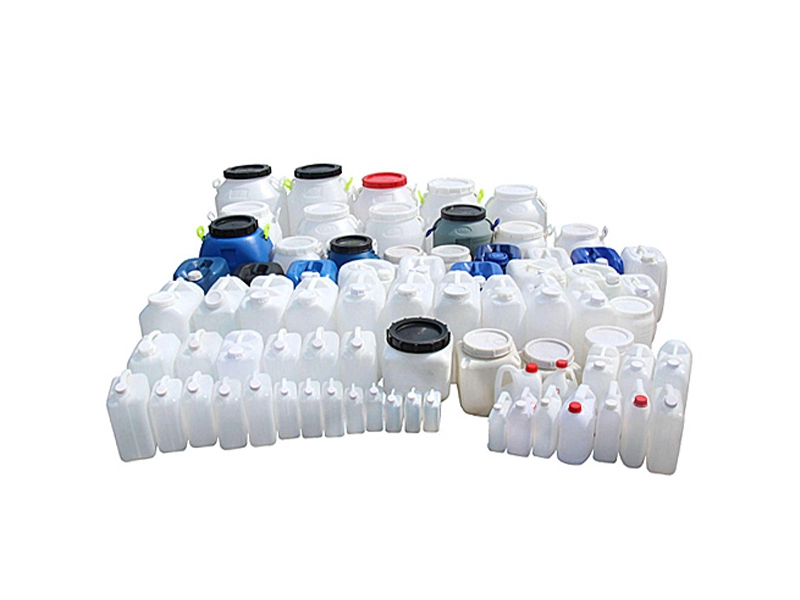 15 L или помалку - хемиски лименки
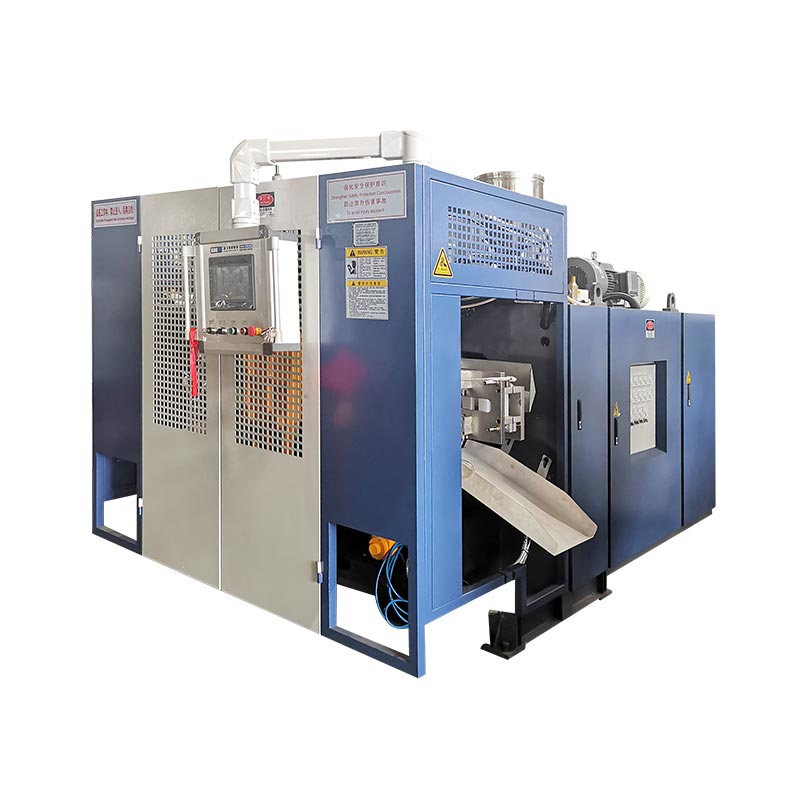
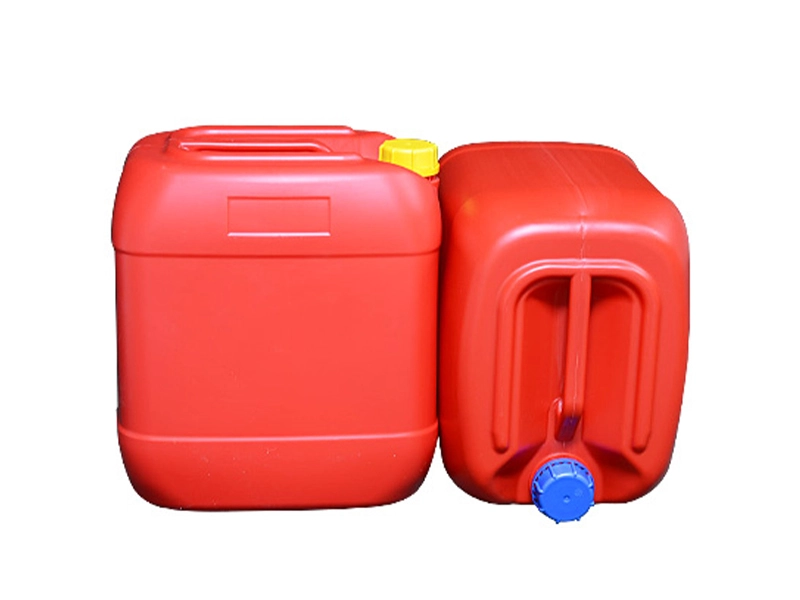 30 L — хемиски буриња и канистри
Автоматизација, контроли и енергија
Она што ја одвојува линијата на стабилната жери од проблематичната е ретко рамката - тоа е пакетот за контрола и автоматизација околу него.
- Парисон контролер за дебелина на ѕидот.Профилирање на ѕидот точка-по-точка за конзистентна конзерви и минимална употреба на смола - најголемиот лост за поединечна цена на линијата.
- Серво погон за заштеда на енергија.Серво главната пумпа ја црпи струјата по потреба наместо да работи со целосно навалување, намалувајќи ја сметката за електрична енергија што ја следи линијата со години.
- Вадење и трепкање со роботска рака.Автоматското вадење, отсекувањето на опашката/блицот и проверката го одржуваат квалитетот стабилен при долги трчања без екипаж.
- Увезени клучни компоненти.Mitsubishi PLC, Weinview HMI, Omron, Schneider, MOOG и AirTAC за доверливост и сервисирање во целиот свет.
- Интеграција на цело растение.Централното напојување, централизираното снабдување со вода и централизираното дробење може да се снабдуваат како една линија со клуч на рака, а не како самостојна машина.
Инсталирани ваги за моќност со големина - од околу 11 kW на машина од 2 L до 75 kW или повеќе на машина од 30 L - но вистинското искористување во голема мера зависи од тоа дали главната пумпа е серво управувана. За подлабока споредба на процесот, видетедувачко лиење наспроти ротационо обликување за големи шупливи делови.
Работни трошоци и цена по лименка
Цената на машината е еднократен број; цената на конзервата трае вечно. Се распаѓа на смола, енергија, труд и надземни трошоци - и доминира смолата.
Смола= тежина на конзерва (кг) × цена на смола ($/кг)
на пр. 5 L HDPE конзерва ≈ 0,20 kg × $1,30 =0,26 долари
Енергија= машина kW × $/kWh ÷ лименки на час
на пр. 15 kW × 0,12 $ ÷ 400 =0,0045 $
Трудсо вадење на робот ≈ фракции од цент по лименка
Готовата храна: енергијата и трудот се мали покрај смолата, така што најбрзото враќање доаѓа од машината што ви овозможува да пуштате потенки, поконзистентни ѕидови - не од бркање пониска цена на налепници. Исечете 5% смола од лименката што се продава во милиони, а заштедата ја намалува енергетската цена на машината.
Избор на вашата конфигурација
Работете на четири прашања и вистинската машина обично се избира сама:
- Каква големина лименки, и колку SKUs?Една голема јачина фаворизира двојна станица; мешавина на големини фаворизира флексибилна единечна станица.
- Кој дневен волумен?Извршете ја излезната математика погоре во однос на часовите со две смени пред да одлучите единечно наспроти двојно.
- Какви спецификации за смола и ѕидови?Конзервите со хемикалии оценети од ОН имаат потреба од силна контрола на дебелината на ѕидот; конзервите за храна/вода имаат потреба од чисти ентериери.
- Самостојни или клуч на рака?Ако лупете, вклучете ги централното хранење, вода и дробење од самиот почеток.
Добијте понуда за машина за жери
Испратете ни ја вашата големина, дневна цел и смола - ќе ви го препорачаме точниот модел и поставување на шуплината, со реални бројки на циклусот.
Добијте понуда Разговарајте на WhatsAppНајчесто поставувани прашања
Каква пластика се користи за жери лименки?
Повеќето лименки за жери се обликувани од HDPE. Тешките хемиски лименки користат HMW-HDPE за дополнителен удар и отпорност на пукнатини; некои конзерви со тенок ѕид или детергент користат ПП. Машините Kingngle работат со PE, PP, PVC и PA.
Дали е тоа дувачко лиење или машина за обликување со дување?
Истата машина - „калапи“ е правописот во САД и „лиење“ на правописот ОК/Комонвелт. Машината за обликување со џери може да дува и машината за обликување со џери се идентични.
Како да го пресметам излезот од џери конзерва на час?
Излез на циклус на сушење = глави на матрици × (3600 ÷ време на циклус во секунди). Помножете се со реалниот фактор на ефикасност од околу 0,75-0,85 за вистински лименки на час, потоа со дневни часови на работа за лименки дневно.
Кои материјали може да работи машината?
Машините за конзерви Kingngle jerry обработуваат PE (HDPE / HMW-HDPE), PP, PVC и PA. HDPE е стандард за конзерви за масло, хемикалии и вода.
Колку енергија користи машината за калапи со џери?
Инсталираната моќност се движи од приближно 11 kW на машина од 2 L до 75 kW+ на машина од 30 L. Серво главната пумпа значително го намалува вистинското влечење, а енергијата обично е мал дел од цената на конзервата во споредба со смолата.
Дали ги снабдувате калапот и инсталацијата?
Да. Ние ја снабдуваме машината, можеме да ја впариме со калапи со вашите цртежи и да обезбедиме инсталација, пуштање во работа, обука на операторот и поддршка по продажбата. Достапни се и целосни линии со клуч на рака.