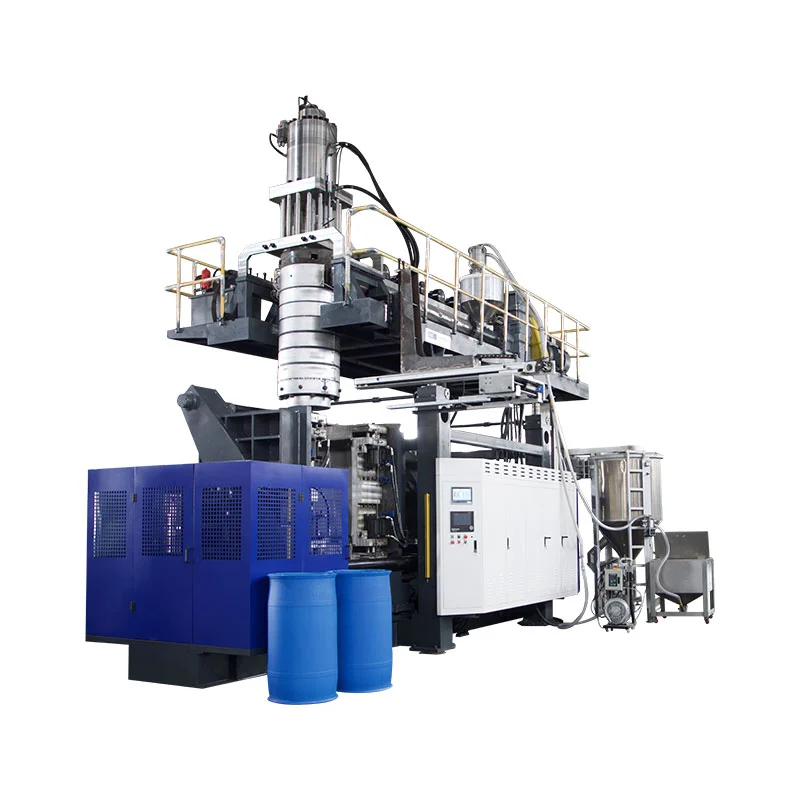
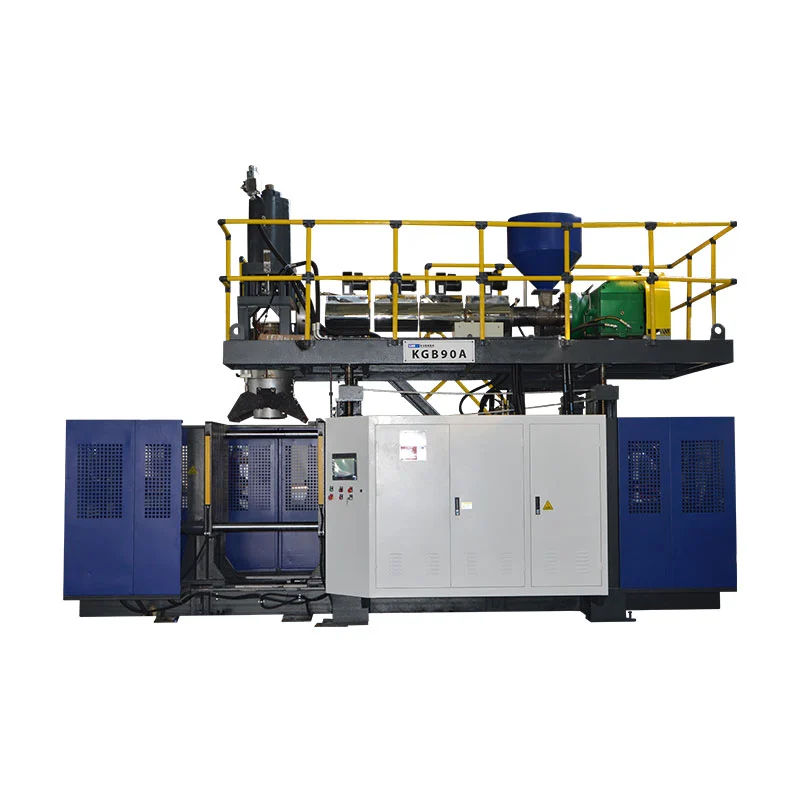
KGB200L/LP е платформа за дувачко обликување на акумулаторски акумулатор на Kinggle од 250L за хемиски барабани со двојни прстени од 220L. На работен проект му треба повеќе од машината за обликување. Потребна е и одобрена спецификација на барабанот, усогласен HMWHDPE, дизајн на мувла и ладење, програма за вадење и трепкање, тестирање на истекување, проверки на квалитетот што може да се следат и фабрички план за прифаќање.
Треба да се планира линија на хемиски барабан од готовиот пакет наназад. Тапанот мора да ја држи предвидената содржина. Мора да ги преживее дефинираните тестови за ракување и транспорт. Неговите затворања, ѕидната карта и евиденцијата за производство мора да останат под контрола. Само брзиот циклус на сушење не докажува ништо од тие работи.
Овој водич следи еден барабан низ целата ќелија. Ги одвојува објавените машински податоци од проектните влезови. Исто така, покажува кои резултати мора да се докажат за време на производствената проба.

- Замрзнете ги цртежите на барабанот, затворачите, материјалот, нето-тежината и картата на ѕидот.
- Претворете ја готовата тежина во бруто-паризонска маса, вклучувајќи ги сите облоги.
- Поврзете ги главата, програмата за парење, мувлата и ладењето со критичните зони.
- Дефинирајте ракување, трепкање и проверка како дел од циклусот.
- Прифатете ја линијата со одобрена смола, поставки за производство и мерливи критериуми за премин.
Што всушност вклучува комплетната хемиска тапан ќелија од 220 литри
Машината го формира шупливото тело. Клетката прави повторливи, прифатени тапани. Таа разлика ја менува куповната листа. Ги менува и прашањата поставени за време на инженерството.
Опремата нагоре може да вклучува складирање, пренесување, сушење или мешање на смола кога тоа го бара формулацијата. За дозирање на бои и адитиви потребни се контролирани рецепти. На Regrind му треба дефиниран извор, состојба на честички и дозволен сооднос. Овие ставки одредуваат што стигнува до екструдерот. Нестабилна храна не може да создаде стабилна парница.
Основната ќелија содржи екструдерски систем, глава на акумулатор, единица за стегање, калап, иглички за дување или распоред за дување на дното, хидрауличен систем и контроли. КинглСтрана на производот KGB200L/LPво објавениот опис наведува и контролер со дебелина на MOOG 100, роботска рака и систем за дување на дното. Конечната нарачка треба да ги идентификува точните доставени верзии.
Работата низводно започнува кога ќе се отвори калапот. На врелиот барабан му треба контролирано отстранување. Горниот и долниот блиц мора да се исечат без да се оштетат површините за заптивање. Отворите може да имаат потреба од обработка или доработка. Затворачите можеби ќе треба монтирање. На секој прифатен барабан му требаат договорените проверки на димензиите, тежината, ѕидот и истекувањето.
Опрема за ладење, компримиран воздух, ракување со материјали, собирање на облоги и безбеден пристап се наоѓаат околу оваа ќелија. Лабораторија или област за квалитет може да седат надвор од неа. Таа област се справува со подолги тестови, задржани примероци и преглед на евиденција.
Целосниот опсег, исто така, ја именува секоја граница. Кој го снабдува чилерот за мувла? Кој ги обезбедува компресорот и приемникот? Кој го поврзува роботот што чува? Кој го снабдува тестерот за истекување? Ако границата нема сопственик, таа често станува одложување на стартувањето.
Заклучете ја спецификацијата на барабанот пред да ја изберете конечната конфигурација
Фразата „баран од 220 литри“ не е целосна спецификација. Два тапани можат да го делат номиналниот волумен, но сепак им требаат различни услови на процесот. Тапанот со двојни прстени со затворена глава има различни вратови и зони за ракување од дизајнот со отворена глава. Системот за затворање, содржината и транспортната рута, исто така, влијаат на тестирањето.
Започнете со контролиран цртеж. Вклучете ги севкупните димензии, номиналниот и капацитетот на ободот, отворите, деталите за затворање, ѕвончињата, прстените, рачките и областите на етикетите. Обележете ја линијата за разделба и штипнете. Идентификувајте ја секоја димензија што влијае на полнењето, палетизирањето, натрупувањето или поставувањето на капачето.
Додадете нумерирана карта со дебелина на ѕидот. Мапата треба да го покрие горниот прстен, рамото, страничниот ѕид, долниот прстен, основата, вратот и областите за штипнување. Еден просечен број на ѕид не може да покаже како се дистрибуира смолата. Страницата на Kingle наведува 3,5 до 4 mm за нејзината објавена апликација од 200L. Користете го како референца специфична за страницата, а не како замена за одобрената карта на ѕидот.
Запишете ја нето лиената тежина. Не вклучувајте одделно склопени затворачи. Потоа проценете го горниот блиц, долната опашка, остатоците од вратот и кој било друг исечен материјал. Ова ја создава бруто-паричната цел. На готов барабан од 12 кг може да му треба истрел над 12 кг бидејќи процесот мора да формира и отстранлив материјал.
Наменетите содржини припаѓаат во датотеката. Додадете густина, вискозност, температура на полнење, притисок на пареа, барања за хемиска компатибилност и очекувано време на складирање. Купувачот треба да наведе и дали барабанот ќе носи регулирани опасни материи. Тој одговор ја менува патеката за валидација.
Кинглпроцесот на продажбабара фотографии, цртежи, тежина, големина, материјал, дебелина, дневен излез и хемиска отпорност. Тие влезови треба да бидат едно досие за барабан контролирано со ревизија. Цитатот, дизајнот на мувла и планот за прифаќање треба да укажуваат на истата ревизија.
Прочитајте ги објавените податоци на KGB200L/LP како еден совпаднат сет
Страницата KGB200L/LP обезбедува корисен почетен плик. Идентификува максимална класа на контејнер од 250 литри, машина од 39 t и фиксен распоред за отворено затворање. Исто така, наведува сила на стегање од 760 kN, плоча од 1300 на 1500 mm и максимална големина на мувла од 1100 на 1700 mm.
Јавната табела за истиснување покажува две завртки од 100 mm со сооднос од 32 L/D. Објавен капацитет на топење HDPE е 180 kg/h по завртка. Во табелата е наведен и акумулатор од 25 L и референца со тежина на акумулатор од PE од 18 kg. Ова се вредности на машинската страница. Тие не докажуваат одреден барабан, смола или циклус без соодветно тестирање.
| Објавена ставка KGB200L/LP | Вредност на веб-страницата | Што сè уште треба да провери проектот |
|---|---|---|
| Максимален капацитет на контејнерот | 250 л | Вистинска мувла, побарувачка на шут, геометрија и патека на отстранување |
| Големина и тежина на машината | 9,5 x 4,1 x 6,5 m; 39 т | План за сервисирање, основање, транспортна поделба и план за подигнување |
| Сила на стегање | 760 kN | Проектирана површина, притисок на дување, оптоварување за притискање и маржа |
| Максимална големина на мувла | 1100 x 1700 mm | Комплетен плик за мувла, црева, колектори и подвижни делови |
| Дебелина на мувла | 810 до 950 mm | Затворен оџак од калапи и цртеж на интерфејс на плочата |
| Завртка и L/D | 100 mm x 2; 32 L/D | Нарачана архитектура на слоеви, степен на смола и систем на боја |
| Објавен капацитет за топење на HDPE | 180 kg/h x 2 | Стабилен излез со одобрената формулација HMWHDPE |
| Акумулатор | 25 L; 18 kg PE референца | Бруто паронска маса, резерва и програмиран профил |
| Дувај воздух | 0,8 MPa; 1,8 m³/мин | Потребен квалитет на воздух, врвен проток, приемник и притисок на машината |
| Вода за ладење | 0,3 MPa; 120 л/мин | Температура на снабдување, температура на враќање, квалитет и топлинско оптоварување |
| Објавена референца за напојување | Просечна моќност од 70 до 80 kW | Граница на мерење, производ, поставки и состојба на производство |
На страницата се прикажуваат и 300 парчиња/ч како „Излезен (сув циклус). Тоа не е производствен производ за хемиски тапани. Опишува референца за движење на сува машина. На истата страница одделно се објавуваат 17 до 20 тапани на час за нејзината хемиско-барел апликација. Чувајте ги двете етикети непроменети.
Точната цел за прифаќање не е ниту број сама по себе. Прифатени се тапани по договорено време под одобрени услови за производство. Трчањето мора да вклучува истиснување, дување, ладење, вадење, отсекување, проверка и бројни застанувања.
Читајте ги податоците во поврзаните групи. Димензиите на мувлата припаѓаат на отворот и патеката за отстранување. Акумулаторската маса припаѓа на бруто истреланата маса и смола. Протокот на воздух припаѓа на притисокот на машината. Една голема вредност не може да компензира за слабо совпаѓање на друго место во ќелијата.
Зошто суфиксот /LP не треба да исчезне од цитатот
Кингл моментално објавува две страници поврзани со производи. Еден од нив ја именува KGB200L/LP специјализираната платформа за хемиски буриња. Другото ја именува машината за пластичен барабан KGB200L од 220 литри. Нивната заедничка класа 250L не ги прави имињата на моделите заменливи.
На страницата KGB200L/LP е наведена машина од 39 t и две завртки од 100 mm. Неговиот опис се фокусира на двослојна глава на акумулатор. На страницата KGB200L е наведена машина од 36 t и една завртка од 120 mm. Објавува 320 kg/h за HDPE. Двете страници ја прикажуваат истата широка обвивка и референца за стегач од 760 kN.
Таа разлика укажува на архитектурата, не само на капацитетот. Распоредот со два екструдери може да поддржи наредена структура на слоеви или поделба на материјалот. Распоредот со еден екструдер служи поинаков пат на топење. За точната функција на секој слој сè уште е потребен дијаграм на пишан процес. Никогаш не претпоставувајте дека два екструдери автоматски создаваат потребна бариера, структура со рециклирана содржина или распоред на бои.
Јавно позиционирање KGB200L/LP
Специјализирана платформа за хемиски барабан со двоен прстен од 220 литри. На страницата се наведени две завртки од 100 mm, опис на двослојна глава и тежина на машината од 39 t.
Јавно позиционирање KGB200L
Машина за пластичен барабан од 220 литри. На страницата е наведено една завртка од 120 mm, капацитет на топење HDPE од 320 kg/h и тежина на машината од 36 t.
Нарачката треба да го содржи целосниот модел, ревизија и конфигурација. Прикачете цртеж на процес-проток. Наведете го секој екструдер, мотор, завртка, премин за глава и контролер. Покажете кој материјал го храни секој пасус. Ако соодносот на слоевите е контролиран, дефинирајте го неговиот работен опсег и методот на верификација.
Оваа контрола ги штити двете страни. Купувачот ја добива наменетата архитектура. Добавувачот добива стабилна техничка цел. Исто така, ги чува списоците со резервни делови, електричните цртежи и обуката на операторот усогласени со инсталираната машина.
Контролирајте го HMWHDPE како производствен влез, а не како генеричка ознака
Референтните имиња на апликацијата на Kingle го именуваат HMWHDPE. Акронимот опишува полиетилен со висока молекуларна тежина со висока густина. Тоа не идентификува една точна оценка. Перформансите на барабанот зависат од избраната смола, формулацијата, историјата на обработка и дизајнот на пакувањето.
Досието на одобрениот материјал треба да го именува добавувачот и оценката. Додадете го листот со податоци за материјалот, главната серија на бои, адитиви и правила за контрола на промени. Забележете како се идентификуваат влезните парцели. Ако е дозволено алтернативно одделение, наведете го тестот за одобрување пред да влезе во нормално производство.
На Регринд му треба свое правило. Одделете ја чистата облога во процесот од рециклираниот материјал по употреба. Дефинирајте го дозволениот извор, подготовка, големина на честички, складирање и однос на мешавината. Запишете како реагираат операторите кога мелницата или транспортерот ќе застанат. Процентот на екранот со рецепти има мала вредност ако не се контролира вистинскиот тек на доводот.
Влагата, контаминацијата и фините може да го нарушат хранењето или квалитетот на површината. Температурата на материјалот и однесувањето на најголемиот дел, исто така, може да го променат обновувањето. Проверете го вистинскиот систем за време на пробното производство. Смолата треба да патува низ предвидениот бункер, блендерот, транспортерот и јамката за повторно мелење.
Ако барабанот носи хемикалии, компатибилноста припаѓа на програмата за готовиот пакет. Машината за обликување сама по себе не може да воспостави компатибилност. Предвидената супстанција, времетраењето на складирањето, изложеноста на животната средина и важечките правила ги одредуваат доказите.
Промената на материјалот може да ја промени јачината на топењето и да попушта. Тоа може да го смени начинот на кој се протега парисот околу прстените и аглите. Затоа материјалното одобрување иПаризонско програмирањене треба да се управуваат како посебни проекти.
Изградете го парот околу прстените, рамената, основата и затворачите
Голем барабан не се протега рамномерно. Рамото патува преку еден дел од калапот. Долниот агол патува преку друг. Прстените, основите за контакт и областите на вратот бараат од парохијата различен материјал. Еден јаз не може да им служи на секоја зона подеднакво.
Започнете со маса. Додадете го готовиот барабан, горниот блиц, долниот блиц, остатоците од вратот и другите облоги. Ова е бруто паризонската маса. Споредете го со нарачаниот капацитет на акумулатор според одобрената основа на смола. Оставете инженерска резерва наместо точно да одговарате на објавениот максимум.
готова маса на барабанот + горен блиц + долна опашка + отпадоци од вратот или рачката + друг исечен материјал
Следно, мапирајте ја парницата долж нејзината должина. Користете ја нумерираната карта на ѕидот од одобрениот барабан. Поврзете ја секоја критична локација на барабанот со позиција во програмата за парови. Првиот профил е само почетен рецепт. Производното тестирање треба да го ажурира од измерените резултати од ѕидот.
Гледајте ги зоните со двоен прстен. Премалку материјал може да го намали локалниот ѕид или да ја промени геометријата на прстенот. Премногу може да ја зголеми тежината, времето на ладење и блицот. На вратот и затворачите им е потребна стабилна геометрија. Основата има потреба од доволно материјал за изведба на контакт и удар. Ниту една од овие цели не се решава со потежок на целиот барабан.
Испуштањето на акумулаторот исто така е важно. Паризонот треба да влезе во калапот во контролирано време. Температурата на топење, брзината на празнење, движењето на јазот и тајмингот за затворање на калапот комуницираат. Ако парот виси премногу долго, висната ја менува картата на ѕидот пред да се затвори калапот.

Чувајте го конечниот профил со ревизиски број. Снимете ги алатките на матрицата, смолата, зададените температурни точки, времето на празнење и картата на ѕидот на примерокот. Профил без тие услови е тешко да се репродуцира.
Однесувајте се кон мувлата на барабанот и колото за ладење како една одлука за дизајн
Јавниот плик за мувла е само проверка на соодветноста. Не докажува дека калапот ќе се излади рамномерно, ќе го ослободи барабанот или ќе го исчисти роботот. Прегледајте го комплетниот состав на мувла. Вклучете колектори, свиоци на црева, хардвер за дување, подвижни влошки, блокови за штипкање и точки за подигање.
Линијата за разделба и стискање мора да управуваат со тежок парохи. Сечењето треба постојано да се запечатува без да се заробува прекумерен материјал. На џебовите за блиц им треба простор за очекуваната маса. Деталите за вратот и долниот дел мора да се совпаѓаат со методот на цртање на барабанот и долната завршна обработка.
Ладењето треба да го следи термичкото оптоварување на барабанот. Прстените и густите транзиции можат да задржат топлина. Широките странични ѕидови може да се деформираат за време на отстранувањето. Основата и зоните за затворање може да имаат потреба од построга контрола на температурата. Дизајнирајте канали околу овие потреби наместо да користите едно едноставно коло за целиот калап.
Поделете го калапот на именувани зони за ладење. Дајте ѝ на секоја зона целниот проток и состојбата на влезот. Обезбедете пристапни врски и план за испирање. За време на пробното, рекордни температури на снабдување и враќање. Самото отчитување на притисокот не може да покаже дали топлината го напушта секое коло.
Температурата на отстранување е дел од циклусот. Предвременото ослободување може да го зголеми излезот додека барабанот е сè уште мек. Роботот, транспортерот или операторот потоа можат да ги искривуваат прстените или површините за запечатување. Дефинирајте состојба на безбедно отстранување со димензионални и функционални докази.
На страницата Kingngle се наведени 0,3 MPa и 120 L/min како референци за вода за ладење на машината. Овие вредности помагаат во големината на врската. Тие не се целосна спецификација на чилерот. На финалниот пакет за ладење му е потребна температура на водата, состојба на амбиентален дизајн, топлотно оптоварување на мувла, топлинско оптоварување на машината, стабилност на протокот и квалитет на водата.
Користете гоВодич за дизајн на калапи за обликување со дување со истиснувањеда го прегледате вентилацијата, прицврстувањето, ладењето и ослободувањето. Ставете го прифатениот цртеж на мувла во истата техничка датотека како и распоредот на машината.
Планирајте тестирање за вадење, трепкање и истекување внатре во циклусот
Циклусот на обликување не завршува кога се отвора калапот. На голем барабан сè уште му треба безбедно отстранување и контролирана завршна обработка. Овие чекори може да станат вистинска излезна граница ако се додадат откако ќе се изгради машината.
Започнете со вадење. Дефинирајте ја локацијата на зафатот, температурата на барабанот, носивоста и патеката на движење. Роботот мора да го исчисти калапот, да го чува и дува хардверот. Неговиот стисок не треба да скрши топол прстен или да означува табла со етикети. Точката за предавање треба да го поддржува барабанот без неконтролирано тркалање.
Следно, мапирајте го секое намалување. Материјалот за горниот блиц, долната опашка и вратот може да има потреба од различни алатки. Заштитете ги затворачките лица и критичните димензии. Соберете ја облогата без да ја мешате со остатоци од подот. Ако чистата облога се врати во процесот, покажете ја патеката до мелницата и блендерот.
Тестирањето за истекување бара пишана граница. Дефинирајте ги тестираните отвори, состојбата на затворање, методот на притисок или вакуум, времето на стабилизација, времето на тестирање и прагот на отфрлање. Исто така, дефинирајте што се случува по неуспехот. Отфрлениот барабан треба да остане следен до неговата шуплина, временскиот прозорец и евиденцијата на процесот.
| Станица | Влез | Излез | Доказ за фаќање |
|---|---|---|---|
| Вадење на робот | Топло обликуван барабан | Поддржан барабан на трим станицата | Расчистување, ознаки на стисокот, време на циклус и повторливост |
| Блескање | Тапан со процесна облога | Исчистете ги завршените рабови | Квалитет на сечењето, оштетување на барабанот и маса на дотерување |
| Финиш на отворање | Како обликувани вратови | Интерфејси подготвени за затворање | Димензии, површина и резултати од мерачот |
| Тест за истекување | Завршени барабан и тест затворачи | Поминете или отфрлете што може да се следи | Рецепт, резултат, ID на инструмент и временски печат |
| Завршен преглед | Проверен барабан | Прифатен производ или контролирано отфрлање | Тежина, ѕидна карта, димензии и изглед |
Време на секоја станица за време на фабричкото тестирање. Машината за обликување може да почека бидејќи патеката за вадење е долга или станицата за трим е полна. Тие одложувања припаѓаат на прифатениот излез. Тие не треба да се кријат зад бројот на сув циклус.
Одделете ја способноста на машината од одобрението за пакување на ОН
На страницата за производи на Kinggle се наведува дека тапаните од објавената апликација можат да поминат тест за пад од 3 m и да ја завршат сертификацијата од ОН. Чувајте го тоа тврдење поврзано со наведената апликација. Не го препишувајте како гаранција за секој барабан, супстанција за полнење или пазар.
Машината не може да даде ознака за пакување на ОН. Одобрувањето се однесува на типот на дизајн на пакување според соодветниот систем. Готовиот барабан, затворачите, содржината или медиумот за тестирање, подготовката, кондиционирањето и резултатите од тестот се се важни. Тековните контроли на производството исто така се важни откако ќе помине дизајнот.
Економската комисија на Обединетите нации за Европа го објавуваМоделни регулативи на ОН. Ревизијата 24 беше објавена во 2025 година. Применливите национални или модални правила може да користат одредено издание или да додаваат барања. Потврдете го авторитетот, лабораторијата за тестирање и рутата за одобрување за дестинацијата на пазарот.
Изградете два слоја на докази. Првиот е тестот за прифаќање во фабриката за машини. Тоа докажува дека нарачаната ќелија работи на договорениот барабан под дефинирани услови. Вториот е тестирање на типот на дизајн на пакување. Го докажува готовото пакување според важечката програма. Едното не го заменува другото.
За време на тестирањата на машината, измерете ги карактеристиките што поддржуваат подоцнежно тестирање. Снимајте нето маса, бруто маса на истрел, карта на ѕид, димензии на затворање, геометрија на прстенот, резултат на истекување и поставки за процесот. Чувајте ги етикетираните примероци. Ова му дава на тимот за тестирање на пакувањето можност за следење.
За повеќе детали за намерата за тестирање на производот, користете ги постоечките на KinggleВодич за тестирање на хемиски барабан. Чувајте ја оваа статија фокусирана на производната ќелија. Тоа раздвојување им помага на купувачите да го најдат одговорот за машинска интеграција или одговорот за тестирање без да прочитаат две страници кои го кажуваат истото.
Пресметајте го прифатениот излез од вистински производствени настани
Страницата на производот објавува 17 до 20 тапани на час за неговата именувана апликација. Тоа е корисна референца за планирање. Тоа не е загарантирана стапка за различен барабан. Тежината, ѕидната карта, смолата, ладењето на мувлата, вадењето и проверката може да го променат резултатот.
Започнете со временско трчање. Сметајте го секој настан на калапи. Потоа класифицирајте го секој барабан како прифатен, отфрлен или чека тест. Запишете го секое застанување и неговата причина. Користете го истиот план за квалитет кој ќе го регулира производството.
прифатени тапани ÷ набљудувани минути за производство x 60
Исто така, пресметајте ја бруто побарувачката на материјали. Помножете ја бруто-паризонската маса со обликување настани на час. Не множете ја готовата тежина на барабанот со стапка на каталог. Таа кратенка го игнорира блицот, отфрлањето, материјалот за стартување и другите загуби во процесот.
бруто паросочна маса x настани на обликување на час
Одделете го приносот на првото поминување од преработката или повторното тестирање. Барабанот што ја прекинува станицата за истекување и подоцна поминува по прилагодувањето на затворањето не треба да исчезне од дневникот на настани. Причината е важна. Може да укаже на обликување, завршна обработка, склопување на затворање или тестерот.
Ладењето често го контролира циклусот. Ако дополнителни неколку секунди ја штитат геометријата на прстенот, тоа време припаѓа на прифатената стапка. Побрзо ослободување што создава овални вратови или нестабилни димензии не е зголемување на продуктивноста.
Користете доволно долго трчање за да го изложите обновувањето и рамнотежата низводно. Снимајте ги поставките на машината на почетокот и на крајот. Наводич за време на циклусобјаснува како да се одвои истиснување обновување, обликување, ладење и ракување. Наводич за енергијаобјаснува зошто моќноста и енергијата по прифатен барабан имаат потреба од наведена мерна граница.
Корисен финален сет на KPI вклучува прифатени барабани на час, принос при прво поминување, бруто килограми по прифатен барабан, намалени килограми по барабан, избројано време на застој и енергија по прифатен барабан. На секој број му треба договорено правило за почеток и стоп.
Планирајте ја границата на фабриката околу врвовите, пристапот и отстранувањето на топлината
Димензиите на јавната машина се 9,5 на 4,1 на 6,5 m. Таа кутија не е простор за инсталација. Операторите, промените на мувлата, платформите, кабинетите, цевките, транспортерите и чуварите се прошируваат надвор од него. Покривот исто така мора да овозможи подигање и одржување.
Започнете со цртежот на распоредот на опремата. Додадете простор за влечење за одржување за завртки и хидраулични компоненти. Обележете ја патеката на мувлата од камионот или просторот за складирање до плочите. Проверете го капацитетот на кранот или виљушкарот во секоја точка. Покажете каде ќе патуваат отстранетите врели тапани и блиц.
На компримиран воздух му треба притисок и проток при поврзувањето на машината. Kingngle објавува 0,8 MPa и 1,8 m³/min. Собата на компресорот мора да ги земе предвид загубите на линијата, другите корисници, максималната побарувачка, волуменот на приемникот и третманот на воздухот. На процесот на дување му треба и договорениот квалитет на воздухот.
За ладење е потребна стабилна температура и проток. Јавната страница наведува 0,3 MPa и 120 L/min. Побарајте лист за оптоварување на топлина што ги одвојува калапот, хидрауликата и другите потрошувачи. Големината на чилерот или кулата за ладење според локалната амбиентална состојба и квалитетот на водата.
Електричното планирање има потреба од поврзаното оптоварување, напон, фреквенција, траса на кабел, заштита и проверка на трансформаторот. Редот за „просечна потрошувачка на енергија“ од 70 до 80 kW на страницата е референца за моќност. Тоа не е инсталираното оптоварување и не е енергија по барабан.

Прегледајте го комплетнотодување калапи Нови плансо машината и помошните добавувачи. Ставете ги сите услови за снабдување и граници во техничкиот договор.
Извршете проба за прифаќање што следи по еден барабан за следење
Фабричкиот тест за прифаќање треба да ги користи одобрениот цртеж на барабанот, мувла и материјал. Ако производната смола не е достапна, документирајте ја замената и границите на резултатот. Не го нарекувајте движењето на сува машина тест за прифаќање на производот.
Договорете го планот за тестирање пред посетата. Наведете ги инструментите, големината на примерокот, времетраењето и ограничувањата за прифаќање. Одлучете како се бројат запирањата. Дефинирајте кои поставки може да се променат за време на извршувањето и кој одобрува промена.
- Потврдете ја изградбата.Проверете го целосниот модел KGB200L/LP, екструдери, глава, контролер, стегач, робот, дување на дното, заштита и нарачани помошни средства против договорот.
- Потврдете ја калибрацијата и комуналните услуги.Снимајте идентификатори на инструменти. Потврдете ги условите за напојување, воздух и ладење на границата на машината.
- Ставете го одобрениот материјал.Снимете ја оценката на смола, многу, боја, адитив и рецепт за повторно мелење. Следете ја предвидената патека за пренесување.
- Стабилизирајте го процесот.Постигнете повторливи услови на топење, враќање на акумулаторот, однесување на празнење, ладење и вадење пред да започнете со формалното возење.
- Замрзнете го почетниот рецепт.Заштедете ги температурите, брзините, парниот профил, тајмингот, притисоците и подесувањата низводно со еден број на ревизија.
- Стартувај го договорениот прозорец.Пребројте ги обликуваните, прифатените и отфрлените тапани. Пријавете го секое застанување со времетраење и причина.
- Измерете го примерокот на планот.Проверете ја масата, димензиите, картата на ѕидот, геометријата на прстенот и вратот, квалитетот на облогата, изгледот и резултатот од истекување.
- Ревизија на низводното салдо.Потврдете дека роботот, отсекувањето, тестерот и транспортерите можат да ја одржат брзината на обликување без небезбедна акумулација.
- Затворете го секое отстапување.Запишете го резултатот, сопственикот и методот на повторно тестирање. Не кријте отворено прашање во општа изјава „положен тест“.
Задржете ги примероците од почетокот, средината и крајот. Обележете го секој барабан со време, рецепт и резултат. Чувајте ја картата на ѕидот и евиденцијата за протекување со извештајот од пробниот период. Ова ја претвора посетата на фабриката во доказ што може да поддржи подоцнежно стартување и решавање проблеми.
Фотографирајте ги одобрените примероци и нивните етикети. Извезете го финалниот рецепт пред исклучување. Во извештајот треба да се наведат и нерешени набљудувања кои не предизвикале отфрлање. Овие детали му даваат на тимот на локацијата јасна точка за рестартирање по инсталацијата.
Тестовите на функционалните пакети може да се видат за време на машинскиот проект ако методот е договорен. Сепак, формалното одобрување на типот на дизајн може да се случи на друго место. Чувајте ги тие извештаи одвоени. Секој извештај треба точно да наведе што докажува.
Процесот на продажба на Kingle вклучува инспекција, тестирање и покана да се придружите на тестот. Искористете ја таа можност да го следитеВодич за фабрички тест за прифаќање. По испораката, повторете го дефинираното извршување на прифаќањето на локацијата со инсталираните комунални услуги и локалниот систем за материјали.
Направете RFQ подготвена за цитати за ќелијата KGB200L/LP
Корисното барање му дозволува на добавувачот да ја провери целата производна патека. Започнете со датотеката со барабан. Додајте цртеж, фотографии и физички примерок доколку е достапен. Наведете дали производот е 200L, 220L или друга големина во рамките на предложената класа.
Обезбедете нето калапирана тежина, проценка на бруто истрелот и нумерирана карта на ѕидот. Наведете ја оценката HMWHDPE, бојата, адитивите и правилото за повторно мелење. Наведете ја содржината, системот за затворање, барањето за хемиска отпорност и применливите тестови на пакетот.
Дефинирајте го излезот како прифатени барабани на час. Додадете годишен волумен, шема на смени и планирани промени. Опишете вадење, отсекување, завршна обработка на отворање, тест за истекување, проверка, означување и палетизирање. Означете кои артикли Kingngle треба да ги цитира и кои купувачот ќе ги набави.
Прикачете ги фабричките податоци. Вклучете го напонот, фреквенцијата, капацитетот на компримиран воздух, изворот на ладење, опсегот на околината, надморската височина, висината на зградата, капацитетот на кранот и расположливиот план на подот. Додадете ја претпочитаната ориентација на машината и протокот на барабанот.
Побарајте писмен одговор со целосната конфигурација KGB200L/LP. Треба да вклучува обвивка од мувла, архитектура на екструдер и глава, основа на акумулатор, комунални услуги, помошна листа, распоред, план за прифаќање и предавање на податоци. Не прифаќајте „стандардна конфигурација“ како единствен опис.
Конечната одлука треба да го поврзе секое важно барање на барабанот со карактеристика или тест на машината. Ако едно барање нема сопственик, затворете го пред објавување на нарачката. Ако сè уште собирате датотеки, користете Kingle'sцентар за преземањеимашински видеаза достапни референци. Потоа испратете го контролираниот проектен пакет прекуконтакт форма.
Најчесто поставувани прашања
Овие одговори ги покриваат прашањата за купување кои најчесто ја менуваат конфигурацијата или планот за прифаќање. Тие ги користат тековните страници на производите на Kingle како референца за машината. Проектните документи треба да го контролираат конечниот редослед.
Какви производи е дизајниран да произведува KGB200L/LP?
Kingngle го позиционира KGB200L/LP како специјализирана машина од класа 250L за хемиски барабани со двојни прстени од 220L. На различен барабан сè уште му требаат проверки за бруто-парична маса, вклопување на мувла, дистрибуција на ѕид, затворање, ладење, вадење и потребни тестови на пакувањето.
Дали 300 парчиња/ч значи дека машината произведува 300 хемиски тапани на час?
Бр. Табелата за производи означува 300 парчиња/ч како циклус на сушење. Истата страница објавува 17 до 20 парчиња на час за нејзината именувана апликација за хемиски барабан. Конечниот прифатен излез мора да се докаже со производниот калап, смола, ладење, автоматизација и план за квалитет.
Може ли KGB200L/LP да направи готов барабан од 15 кг?
На страницата е наведена референца од 12 до 15 kg на готов барабан и референца од 18 kg PE акумулатор за тежина. Бруто-паризонската маса вклучува и блиц и други облоги. Потврдете ја целосната рамнотежа на масата, основата на смола, резервата и картата на ѕидот пред да ја замрзнете конфигурацијата на главата.
Дали KGB200L/LP е истата машина како KGB200L?
Не. Kingngle ги објавува како поврзани, но различни конфигурации. На страницата KGB200L/LP се наведени две завртки од 100 mm, двослоен опис и тежина на машината од 39 t. На страницата KGB200L е наведена една завртка од 120 mm и тежина на машината од 36 t.
Дали купувањето на оваа машина им дава на тапаните сертификат од ОН?
Не. Машината не дава ознака за пакување на ОН. Одобрувањето се однесува на тестираниот тип на дизајн на пакување според релевантните правила. Готовиот барабан, затворачите, наменетата содржина или медиумот за тестирање, подготовката, резултатите од тестот и тековното производство ја контролираат целата работа.
Што треба да испратам за понуда за KGB200L/LP?
Испратете го цртежот на барабанот, фотографиите, примерокот, димензиите, отворите, нето-тежината, картата на ѕидот, степенот на HMWHDPE, проценката на дотерувањето, затворачите, содржината, тестовите, прифатената целна излезна цел, долниот опсег и фабричките комунални услуги. Наведете ја и потребната структура на слојот и границата на автоматизацијата.
Претворете еден одобрен барабан во комплетна спецификација на машината
Испратете го Kinggle цртежот на барабанот, материјалот, ѕидната карта, затворачите, планот за тестирање, излезната цел и фабричките комунални услуги. Инженерскиот тим потоа може да ги потврди KGB200L/LP конфигурацијата, калапот, помошните уреди и опсегот на прифаќање.
Побарајте KGB200L/LP решение