Втората станица го менува начинот на кој машината го користи времето на истиснување, ладење и ракување со мувла. Тоа автоматски не го удвојува продажното производство, не ја намалува енергијата по шише или не прави поголем производ. Три спарени големини на машината Kingngle покажуваат каде се појавуваат вистинските разлики.

Вистинскотомашина за обликување со удар со единечна наспроти двојна станицаСпоред тоа, споредбата е студија со комплетна клетка, а не пребројување на кочијата. Одлуката мора да ги поврзе шишето, распоредот на производство, бруто побарувачката за топење, секвенцата на две станици и условот за прифатен дел.
Што се менува помеѓу една и две станици?
Во едностационална машина за обликување со непрекинато истиснување со дување, едната позиција на калапот и стегачот го зафаќа парот, го формира делот, го лади и го ослободува. Следниот настан на обликување мора да се вклопи околу низата на таа станица.
Машина за обликување со удар со истиснување со двојна станица или двостаница наизменично менува две позиции на мувла околу заедничкиот систем за истиснување. Едната станица може да биде во чекор со дување, ладење или делумно отстранување додека другата се подготвува да го сними следниот парохи. Ова е причината зошто опремата со двојна станица е исто така опишана како двострана или машина за обликување со удар со шатл на некои пазари.
Оваа поедноставена низа ја објаснува можноста, а не конечната стапка на производство. Патувањето на станицата, формирањето на пареа, затворањето на мувлата, дувањето, издувните гасови, ладењето, исфрлањето, отсекувањето и преносот низводно сè уште треба да се вклопат заедно. Независната литература за шатл-машини, исто така, наведува еднострани и двострани конфигурации одделно од глави со едно и повеќе парни матрици, засилувајќи дека ова се различни избори на опрема.
Не мешајте го бројот на станици, бројот на глави, бројот на празнини и бројот на слоеви
Многу грешки во цитатите започнуваат затоа што „двојно“ се користи без да се каже што е двојно. Машината со двојна станица не е нужно машина со две глави, калап со две шуплини или двослојна линија.
| Термин | Што се брои | Што се менува | Прашање за добавувачот |
|---|---|---|---|
| Единечна или двојна станица | Положби на калапи и стегачи кои работат во низа | Редоследот на машината, барањето за поставување на мувла, излезниот потенцијал, отпечатокот и ракувањето | Колку комплетни станици за мувла се менуваат на оваа машина? |
| Единечна или повеќеглава матрица | Паризони екструдирани на еден настан за калапи | Колку шуплини на мувла може да се напојат одеднаш и потребниот излез на теренот | Колку штекери се вклучени и кое е нивното централно растојание? |
| Мувла со единечна или повеќешуплина | Деловите формирани во еден калап се затвораат | Делови по настан на обликување, големина на мувла, рамнотежа на ладење и отсекување | Колку делови за продажба треба да произведе еден настан на мувла? |
| Еднослоен или повеќеслоен | Материјални слоеви во делот ѕид | Екструдери, архитектура на матрица, ракување со материјали и контрола на процесот | Кои материјали и структура на слоеви се вклучени во понудата? |
НаЛист со податоци за шатлот за континуирано истиснување на R&B, на пример, ги набројува главите со единечни и повеќепарични матрици одделно од конфигурациите на стегачи со една или две станици. Мулти-парисон алатирање е една излезна рачка; втора станица за мувла е друга. Предлогот може да користи или лост или да ги комбинира двете, така што цитатот мора да го идентификува секој одделно.
Терминологијата се менува и по регион. Купувачите може да бараат адвојна станица удар калапи машина, двојна станица удар калапи машина, машина за дување шишиња со две станициилидвостран калап за дување со шатл. Потврдете ја физичката низа наместо да избирате само по име.
Оригинална споредба: три спарени големини на машината Kingngle
Следнава анализа користи спецификации објавени на шест тековни страници со производи на Kingle. Секој пар има ист номинален максимален капацитет на контејнер, што ја олеснува видливоста на разликата во станицата. Бројките се референци во каталогот, а не гаранција за производство за секое шише, смола, матрица или пакување со опции.
| Капацитет и модел | Станици | Објавена излезна етикета | Капацитет на топење на HDPE | Димензии на машината (L×Ш×В) | Едноставен L×W плик* | Тежина | Сила на стегање |
|---|---|---|---|---|---|---|---|
| 2LКГБ2Л | Слободна | Циклус на сушење 600 парчиња/ч | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 т | 40 kN |
| 2LКГБ2Д | Двојно | Циклус на сушење 600 × 2 парчиња/ч | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 т | 40 kN |
| 5LKGB5L | Слободна | Циклус на сушење 500 парчиња/ч | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 т | 65 kN |
| 5LKGB5D | Двојно | Циклус на сушење 500 × 2 парчиња/ч | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 т | 65 kN |
| 15 лKGB15L | Слободна | Циклус на сушење 450 парчиња/ч | 100 кг/ч | 4,5 × 2,2 × 2,8 м | 9,9 m² | 7,5 т | 165 kN |
| 15 лKGB15D | Двојно | Циклус на сушење 450 × 2 парчиња/ч | 120 kg/h | 4,8 × 2,9 × 2,8 м | 13,9 m² | 12,5 т | 165 kN |

Што откриваат спарените податоци
1. Бројот на станици не ја дефинира максималната големина на делот
Во секој пар Kinggle, номиналниот капацитет на контејнерот и објавената сила на стегање остануваат исти: 2L и 40 kN, 5L и 65 kN, или 15L и 165 kN. Втората станица ја менува производната секвенца; не ја претвора платформата од 5 литри во платформа од 15 литри.
Оваа разлика е важна при изборот на машината. Волуменот на делот, проектираната површина, димензиите на мувлата и потребната клешта сè уште треба да одговараат на платформата. КинглВодич за избор на машина за обликување со дувањезапочнува од контејнерот пред да избере број на станици.
2. Паровите со двојни станици додаваат капацитет на топење, но не за еден фиксен сооднос
Објавениот капацитет на топење на HDPE се зголемува од 30 на 55 kg/h во парот од 2L, од 55 на 80 kg/h во парот од 5L и од 100 на 120 kg/h во парот од 15L. Тие зголемувања не се идентични и не треба да се претвораат во универзален „множител на двојна станица“.
Ова е најважната лекција за капацитет во податоците. Две станици можат да создадат повеќе можности за обликување, но екструдерот сè уште треба да ја снабдува бруто-паризонската маса. Потешкото шише, повеќе блиц, повеќе места за матрици или пократкиот интервал на настани ја зголемува побарувачката за топење. Кога истиснувањето станува тесно грло, додавањето на достапноста на станицата не може да го реши тоа.
3. Тежината и ковертот за инсталација се зголемуваат различно по големина
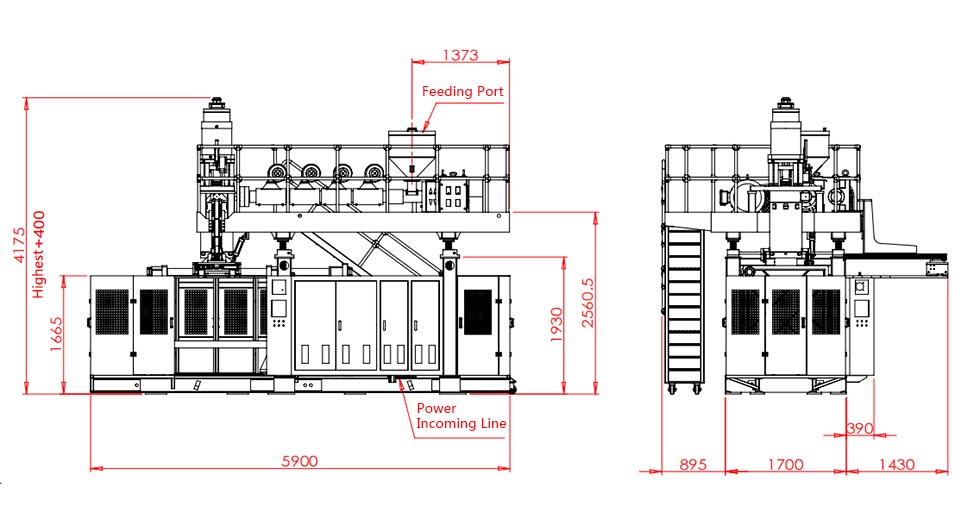
Преместувањето од единечен на двоен модел ја зголемува објавената маса на машината од 2,5 на 4,5 тони при 2 литри, 3,0 до 5,2 тони за 5 литри и 7,5 на 12,5 тони на 15 литри. Пресметаниот L×W обвивка на машината се менува од околу 5,3 до 6,8 m², 6,8 до 7,0 m² и 9,9 до 13,9 m² соодветно.
Затоа, површината на подот не е безбедно опишана како „речиси иста“ или „двојно поголема“. Резултатот зависи од платформата. Ниту пресметката на машинската обвивка не е фабрички распоред: пристапот до услугата, снабдувањето со материјали, разладните колектори, контролните кабинети, празнењето на делови и ракувањето со мувла сè уште имаат потреба од простор. Користете Kingle'sводич за моќ, воздух, вода и распоредпред да се замрзне планот на локацијата.
4. Етикетата за сув циклус е споредбен сигнал, а не ветување за испорака
Циклусот на суво го снима движењето на машината без да ги докажува условите за производство на готовиот дел. Вистинскиот излез треба да вклучува формирање на парно, време на удар и издувни гасови, ладење, исфрлање, отсекување, губење на квалитетот и планирани застанувања. На дебела канта од 15 литри и на лесно шише од 500 ml не може да им се додели ист излез само затоа што работат на машина со ист број на станици.
Пресметајте го излезот од настаните на обликување и рамнотежата на масата
Започнете со производот и работете наназад. Не започнувајте со множење на каталошкиот број со часови на смена.
Чекор 1: дефинирајте го бараниот добар излез
Претворете ја потврдената побарувачка во добри делови на час користејќи ги планираните часови на производство, планираните промени и претпоставките за достапност на фабриката. Чувајте ги одвоени сценаријата за побарувачка - основен, сезонски врв и иден раст - така што вишокот капацитет е видлив наместо скриен во една оптимистичка цел.
Чекор 2: измерете еден целосен настан на калапи
За предложениот калап, запишете го бројот на парови, формирани делови, бруто-паризонска маса, маса на готовиот дел, рута на трепкање/ремелење, стабилен интервал на настани и прифатен квалитетен резултат. Настанот на обликување значи дека еден калап го доловува материјалот за монтажа и го произведува неговиот сет на делови.
Добри делови/ч = настани на обликување/ч × делови по настан × прифатена фракција
Бруто побарувачка за топење (kg/h) = настани на обликување/h × бруто паросочна маса по настан (kg)
Прифатената фракција мора да дојде од договорено испитување или чесна претпоставка на растенијата. Бруто-паризонската маса го вклучува материјалот што влегува во настанот на обликување, не само готовото шише. Ако блицот се рефундира, неговото ракување и повторното воведување сè уште влијаат на линијата.
Чекор 3: тестирајте ги тесните грла како една линија
Споредете ја бруто побарувачката за топење со предложениот екструдер под вистинскиот материјал. Потоа потврдете го ладењето на мувлата, дување воздух, отстранување на делови, отсекување, тестирање на истекување, пренос, пакување и капацитет на мелница. Најниската одржлива фаза го поставува излезот на линијата.
За поширока логика на непрекинато излезна машина, видете ја Kinggle'sводич за машина за обликување со континуиран удар. Ако дел од тежината или дистрибуцијата на ѕидот се промени за време на брзинските проби, користете гоПарисон програмски водичи проверете ги истите локации на ѕидот во секоја состојба.
Која конфигурација одговара на планот за производство?
Единечна станица обично е потесен избор за почиста кога…
- проверената побарувачка одговара на една станица за калапи со прифатлива работна маржа;
- промените на производите се чести или производните циклуси се кратки;
- еден сет на калапи се претпочита поради буџет, одржување или валидација;
- методот на дел, мувла или отстранување го прави наизменичниот распоред помалку практичен;
- фабричкиот простор, пристапот за подигање или автоматизацијата низводно е ограничен;
- проектот влегува на пазар каде побарувачката сè уште не е докажана.
Двојната станица заслужува целосна студија на линија кога…
- стабилната побарувачка за повторување го надминува реалниот излез од една станица;
- две исти станици за мувла може да извршат повторлив процес;
- Екструдерот и главата на матрицата можат да ја обезбедат потребната бруто стапка на топење;
- ладењето остава корисно време за наизменична работа со мувла;
- отсекувањето, тестирањето и ракувањето со материјалите може да го прифатат зголемениот проток;
- дополнителниот опсег на мувла, машина и комунални услуги има одбранбен деловен случај.
Ниту една листа не го заменува пробниот производ. Спречува вообичаена грешка при набавката: третирање на втората станица како самостоен излезен додаток. Тоа е системска одлука која ги менува алатките, контролите, пуштањето во работа и протокот на делови низ фабриката.
Комуналните услуги и опремата низводно може да ја избришат предноста на станицата
Линијата со двојна станица може да испрати повеќе топлина во системот за ладење на мувла и да создаде настани поблиску еден до друг. Компримираниот воздух мора да држи притисок и да дава проток кога линијата го бара тоа, а не само во мирување. Водата за ладење мора да ги достигне двете кола на мувла со стабилни услови. Електричната дистрибуција, хидрауличното ладење и околината на кабинетот мора да одговараат на конечната конструкција.
Не пресметувајте ги услугите на растенијата од споредбената табела. Некои тековни веб-спецификации на Kingngle користат неконзистентна типографија на единицата, а просечните бројки за енергија не опишуваат идентичен тест на производот. Побарајте го листот за комунални услуги специфичен за проектот, електричниот цртеж и цртежот за општиот распоред за нарачаната конфигурација.
Проверете го секој процес по отворањето на калапот
- Дали опремата за вадење може да прима делови од наизменичните станици?
- Дали потстрижувањето може да се справи со вистинскиот блиц и геометрија на вратот/долниот дел?
- Дали тестерот за истекување може да ја прегледа секоја празнина со потребната брзина на линијата?
- Дали транспортерите можат да спречат судир, акумулација и деформација на делови?
- Дали мелницата и блендерот можат да трепкаат без да ја дестабилизираат пропорцијата на повторно мелење?
- Дали операторите можат безбедно да стигнат до двете станици за одобрена инспекција и работа за промена?
Ако побрзото трчање создава нестабилна дебелина на ѕидот, блиц, изобличување на ладењето или повторување на алармите, поврзете гоевиденција за превентивно одржувањесо КинглМетод за решавање проблеми HMIпред да се скрие физичкото тесно грло со промени во рецептот.

Споредете ги вкупните инсталирани трошоци, а не само цената на машината
Купувачот кој бара цена за машина за правење пластични шишиња може да добие две понуди кои не се еквивалентни. Еден може да го вклучи вториот сет на мувла, тестирање за вадење и истекување; друг може да ја покаже само основната машина за обликување. Затоа, пониската основна цена може да опише помалку комплетна производна ќелија.
| Слој на трошоци | Прашање со една станица | Прашање со двојна станица |
|---|---|---|
| Машинска платформа | Кој екструдер, стегач, контроли и стандардни помошни уреди се вклучени? | Која дополнителна опрема за превоз, стегач, удар и контрола е вклучена? |
| Калапи и умре главата | Дали е вклучен еден целосен калап и точниот излез на матрицата? | Дали се вклучени две соодветни станици за калапи и дали бројот на глави и излезниот чекор се идентични со планот на алатот? |
| Фабрички услуги | Каква моќ, воздух, вода и работа на подот/товар е потребна? | Дали постоечките услуги можат да ја поддржат побрзата секвенца на настани под истовремена фабричка побарувачка? |
| Низводно ќелија | Кои чекори за вадење, отсекување, тестирање, пренесување и мелење се рачни или автоматски? | Дали секоја низводна етапа може да прифати делови од наизменични станици без акумулација? |
| Промена и валидација | Колку време трае една промена на калап и рецепт според процедурата на купувачот? | Како две станици се порамнети, квалификувани и обновени по промената на производот? |
| Оперативен ризик | Кој излез се губи ако станицата за единечна мувла запре? | Може ли која било станица да се изолира безбедно, и што се случува со заедничката низа на истиснување? |
Корисна економска споредба ја користи истата граница на проектот од двете страни. Вклучете ја машината за обликување, калапите, главата на матрицата, помошните уреди, инсталацијата, пуштањето во работа, обуката и фабричките модификации. Потоа проценете ја работната сила, комуналните услуги, планираното одржување, загубата на промена, загубата на квалитетот и времето на застој користејќи ги сопствените оперативни претпоставки на купувачот.
Цена по добар дел = вкупен трошок во споредбениот период ÷ прифатени делови произведени во истиот период
Бројачот и именителот мора да користат ист временски прозорец и опсег. Не ставајте главна бројка со двојна станица над излезот на сув циклус со една станица или не споредувајте автоматизирана двојна линија со основна единечна машина која исклучува отсекување и тестирање. Ако побарувачката не може да го искористи додадениот излез, капацитетот во мирување останува трошок. Ако побарувачката ја надминува способноста за една станица, пропуштеното производство и прекувремената работа се исто така трошоци.
Цената е сè уште валидно ограничување за купување, но таа припаѓа по техничкото вклопување. Побарајте од Kinggle да ја идентификува секоја вклучена компонента и секоја ставка испорачана од купувачот за да може понудата да се споредува ред по ред.
Подобриот RFQ ги одвојува гарантираните услови од референците на каталогот
Испратете го истиот влезен лист до секој добавувач. Во спротивно, два цитати може да користат различни претпоставки и сепак да изгледаат споредливи.
| Поле за RFQ | Потребен влез | Зошто ја менува одлуката на станицата |
|---|---|---|
| Дел | Цртеж или примерок, максимални димензии, врат/финиш, рачка, линија за разделба и барање за средување | Го дефинира поставувањето на мувла, движењето и работата низводно |
| Материјал | Точна класа на смола, боја, адитиви, план за повторно мелење/PCR и податоци за добавувачот | Го менува однесувањето на топењето, бруто пропусната моќ и ладењето |
| Маса и ѕид | Завршена тежина, бруто проценка на парола/блиц, критични локации на ѕидови и толеранција | Ги претвора целите на циклусот во побарувачка за топење и квалитетни докази |
| Побарувачка | Добри делови на час, смена, година и шпиц сезона; SKU/план за промена | Покажува дали втората станица може да се одржува продуктивно натоварена |
| Алатка | Број на станици, излези за матрици, шуплини, централно растојание, комплети калапи и распоред за ладење | Спречува „двојна станица“ да крие различна претпоставка за глава или шуплина |
| Квалитет | Тежина, димензионални, ѕидови, истекување, пад, горно оптоварување или други договорени тестови | Дефинира добар излез наместо брзина на движење |
| Фабрика | Стандард за моќност, услови за воздух/вода, граници на подот и таванот, патека за подигнување и опрема низводно | Тестира дали може да се инсталира и поддржи целосната ќелија со двојна станица |
Запишете ги овие ставки за време на пробата за прифаќање
- Машина, мувла, глава, смола и идентитет на рецепт.
- Стабилен интервал на калапи-настан за секоја станица - не еден најбрз настан.
- Бруто парола маса, тежина на готовиот дел и маршрута на блиц.
- Прифатени делови по празнина и станица над договорениот тест прозорец.
- Критични ѕидни, димензионални и функционални резултати.
- Реални услови за воздух, вода и електрична енергија под покажаното оптоварување.
- Запис за аларм, стоп и рачна интервенција за време на судењето.
Овој запис ја претвора „единечна наспроти двојна станица“ во одлука заснована на производот на купувачот. Таа, исто така ја обезбедува основната линија за пуштање во работа за идно отстранување проблеми и превентивно одржување.
Најчесто поставувани прашања
Што е побрзо: машина за обликување со дување со една или двостаница?
Машината со двојна станица има поголем излезен потенцијал бидејќи две станици за мувла се наизменично околу заедничкиот систем за истиснување. Вистинскиот добар излез сè уште зависи од капацитетот на топење, бројот на парови, ладењето, отстранувањето на делови, опремата низводно и прифатениот квалитет.
Дали машината за обликување со дување со двојна станица го удвојува производството?
Не автоматски. Објавените бројки за сув циклус може да покажат две наизменични станици, но продажното производство може да се ограничи со бруто побарувачката за топење, ладење, отсекување, тестирање, запирање или отфрлање. Потврдете ја машината со вистинскиот производ и материјал.
Дали машината со двојна станица е исто што и машината со две глави?
Бр. Бројот на станици ги опишува позициите на калапот и стегачот. Бројот на глави опишува колку парзони се екструдирани за настан на обликување. Машината може да комбинира две станици со еден или неколку приклучоци за матрици.
Дали двете станици можат да работат со различни калапи?
Не претпоставувајте дека тие можат ефикасно да работат неповрзани производи. Станиците ги делат условите за истиснување и процесот, така што масата на производот, времето на парови, ладењето и работата низводно мора да бидат компатибилни. Потврдете го точниот аранжман за време на инженерството.
Дали треба да изберам единечна или двојна станица за контејнери од 5 литри?
Волуменот на контејнерот само ја идентификува платформата. Изберете го бројот на станици од проверената побарувачка на добри делови, тежината на производот, должината на возењето, планот за калапот и матрицата, достапните комунални услуги, распоредот на фабриката и капацитетот низводно.
Како треба да се пресмета излезот од машината за обликување со дување?
Користете настани за обликување на час помножени со делови по настан и прифатената дропка. Проверете го резултатот во однос на бруто побарувачката за топење, ладењето и секој чекор низводно. Не користете го циклусот на сушење сам како производствен резултат.
Кои информации се потребни за цитат за единечна наспроти двостаница?
Обезбедете го цртежот на делот, степенот на материјалот, завршената и бруто-парична маса, барањата за ѕидови и квалитет, целта за добри делови, планот за SKU, концептот на мувла и шуплина, комуналните услуги, распоредот и опремата низводно.