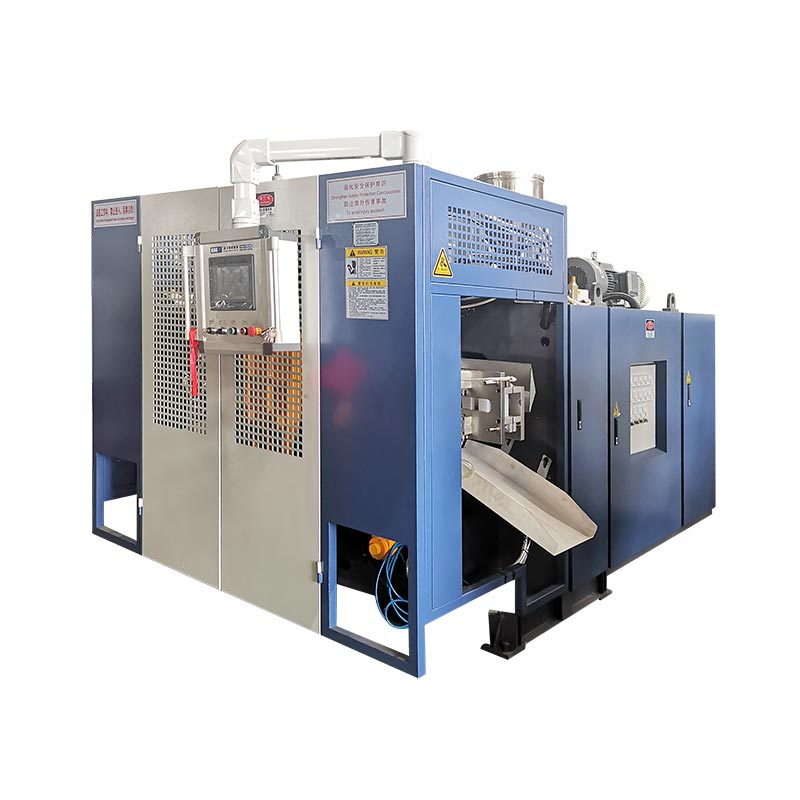
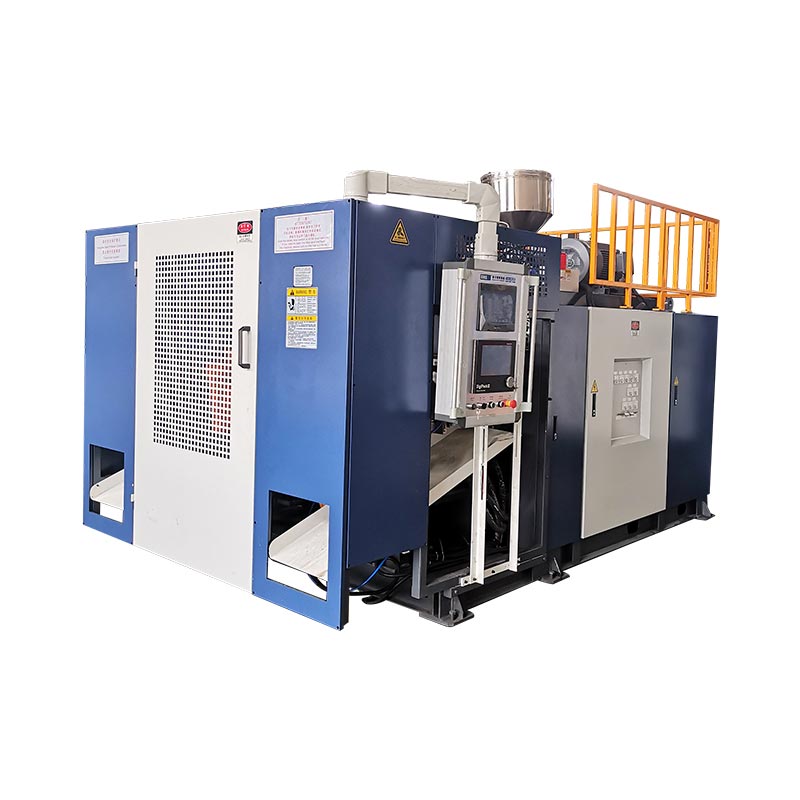
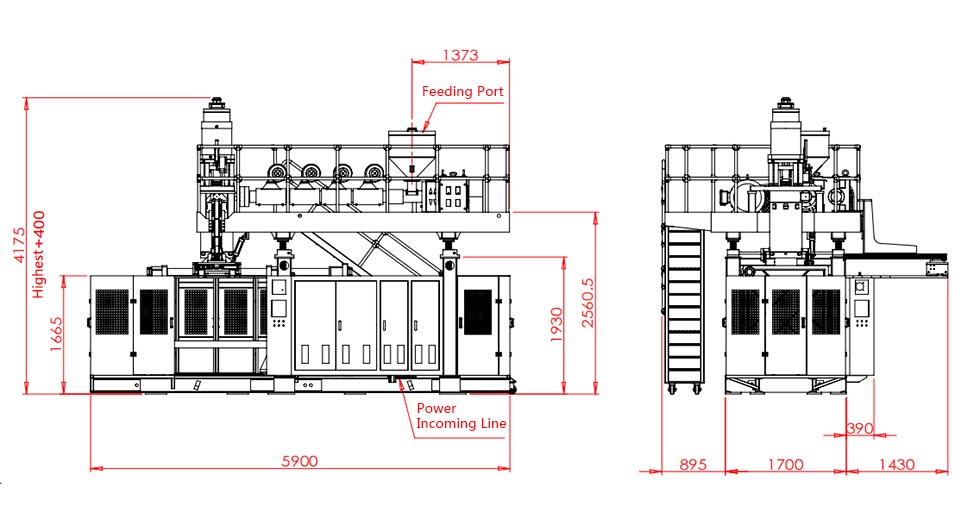
Програмирањето на Parison го менува јазот на матрицата за време на истиснување, така што материјалот се поставува онаму каде што му треба на готовиот дел. Добриот профил ги заштитува аглите, рачките, рамената и местата за прицврстување без да го направи целиот контејнер потежок.

Она што всушност го контролира програмирањето на Парисон
Во обликувањето со дување со истиснување, стопената пластика ја остава матрицата како цевка наречена паризон. Гравитацијата, силата на топење, отекувањето на матрицата, растегнувањето и геометријата на мувлата влијаат на тоа како таа цевка станува дел. Еднообразниот јаз на матрицата ретко создава еднообразен завршен ѕид кога делот има рамења, агли, рачка или длабоко исцртување.
Контролорот го поместува алатот за да ги направи избраните делови подебели или потенки. Целта е контролирана дистрибуција на материјалот: доволно материјал во високо растегнати или многу оптоварени области, со помала непотребна тежина во делови кои лесно се формираат.
| Дејство на профилот | Ефект на процесот | Што да се потврди |
|---|---|---|
| Зголемете го отворот на избраните точки | Додава материјал на тој дел од парсонот | Тенки агли, корените на рачката, рамениците, долниот дел и зоната за штипкање |
| Намалете го отворањето на избраните точки | Го намалува материјалот во тој дел | Тешки прави ѕидови, бавно ладење зони и вишок тежина |
| Префрли го профилот | Ги поместува густите и тенки зони по должината на парисот | Дали програмираната зона се усогласува со предвидената карактеристика на делот |
| Измерете ја вкупната тежина на профилот | Го менува целосниот профил | Вкупна тежина и минимален ѕид, не само просек |
Корисна евиденција за производство ја чува датотеката на профилот заедно со бројот на мувла, степенот на смола, бојата или состојбата на повторно мелење, температурниот рецепт, големината на снимката, времето на ладење и одобрените мерења на делови.
Континуираните и акумулаторските системи користат различни референци
На амашина за обликување со континуиран удар, парисот се формира континуирано. Профилот е вообичаено синхронизиран со времето или должината на парницата. Стабилноста на истиснување е важна затоа што промената на излезот може да помести програмирана точка долж делот.
На анакумулаторска машина за обликување со удар, топењето се складира и се турка низ матрицата. Профилот може да се врзе за позицијата на акумулаторот. Големината на снимката, конзистентноста на полнењето и калибрацијата на трансдуцерот стануваат дел од проблемот со дебелината на ѕидот.

СлужбеникотПрирачник MOOG DigiPack IIIдокументира и апликации за акумулатор и континуирано истиснување. Ова не значи дека секоја машина King го користи истиот контролер. Потврдете го моделот на контролорот, капацитетот на профилот, активирачот и алатките во понудата на проектот.
Контролирана секвенца за поставување
- Потврдете го точниот рецепт.Одговарајте на калапот, материјалот, матрицата и ревизијата на производот.
- Стабилизирајте го топењето.Оставете ги вистинските температури да се смират и да го потврдат постојаното хранење и истиснување.
- Проверете нула и распон на алат.Проверете го движењето за лепење, истекување или неусогласеност.
- Поставете ја должината и големината на кадарот.Паризонот мора да ја достигне правилната положба при затворање на калапот.
- Започнете со едноставен профил.Полесно е да се дијагностицираат широките промени отколку многу остри корекции.
- Калапирајте неколку стабилни циклуси.Не го осудувајте првиот дел по голема промена на процесот.
- Измерете фиксни локации.Снимајте минимален ѕид, дел тежина, изглед и функционални резултати.
- Променете една област во исто време.Зачувајте нова ревизија само по повторливо подобрување.
Отстранување на проблеми со дебелина на ѕид по симптом
| Симптом | Увид | Следен чекор |
|---|---|---|
| Тенко дно или рамо | Положба на профилот, опаѓање, тајминг на истегнување и удар | Потврдете го усогласувањето пред да ја додадете вкупната тежина |
| Едната страна е постојано потенка | Центрирање на матрицата, порамнување на мувлата, ладење и контакт со пареа | Поправете ја асиметричната физичка причина |
| Дебелината се движи од циклус до циклус | Температура на топење, излез, големина на шут, повратни информации и хидраулична стабилност | Стабилизирајте го процесот пред да ги уредувате точките |
| Тежок ѕид, но слабо прицврстување | Локација на материјалот, прицврстен дизајн и позиција на парола | Преместете го материјалот во зоната на штипкање наместо да ја зголемувате тежината на целиот дел |
| Добра дистрибуција, но вишок килограми | Целокупна скала и непотребно тешки делови | Намалете ги измерените чекори додека ги заштитувате локациите со минимални ѕидови |
| Командата се менува, но дел не | Активатор, вентил, жици, калибрација или ограничување | Споредете ги командите и повратните информации, а потоа преминете на одржување |
Фабрички поглед: повторливоста е важна повеќе од еден совршен примерок
Профилот е подготвен за производство само кога ќе преживее нормални варијации, како што се топло рестартирање, промена на материјалот, промена на смената и очекуваниот опсег на услови за ладење на водата. Еден добар контејнер докажува дека машината може да го направи делот; стабилното извршување докажува дека процесот може да се управува.
Пред прифаќањето, договорете ги локациите за мерење, количината на примерокот, функционалните тестови и одобрената ревизија на рецептот. Заштитете ја основната датотека додека им давате на обучените оператори документирана рута за правење и менување контролирани прилагодувања.
Ако се појави нестабилност на профилот со аларми, несогласување на позицијата или промени во низата, користете гоВодич за HMI и аларм. Купувачите кои сè уште ја дефинираат опремата можат да започнат со Kingle'sводич за избор на машина.
Најчесто поставувани прашања
Што е паризонско програмирање?
Програмирањето на Парисон го менува отворот на јазот за време на истиснувањето, така што различните делови од парисот добиваат различни количества материјал.
Дали програмирањето на parison може да го реши секој проблем со тенок ѕид?
Не. Не може со сигурност да го поправи неусогласеноста на матрицата, нестабилното истиснување, оштетениот алат, лошото ладење, неправилниот дизајн на мувлата или неисправниот погон.
Дали прво треба да сменам поединечни поени или вкупна тежина?
Користете ја вкупната тежина само кога целиот дел е постојано лесен или тежок. Користете локални промени на точките кога мерењата покажуваат повторлив проблем во одредена област.
Зошто профилот се поместува на делот?
Вообичаените причини вклучуваат промени во стапката на истиснување, должината на парот, конзистентноста на ударот на акумулаторот, температурата на материјалот, доцнењето на стартувањето или калибрацијата на сензорот.
Колку профилни точки и се потребни на машината?
Потребниот број зависи од геометријата на делот и од конфигурацијата на контролерот. Повеќе поени не компензираат за нестабилен процес.