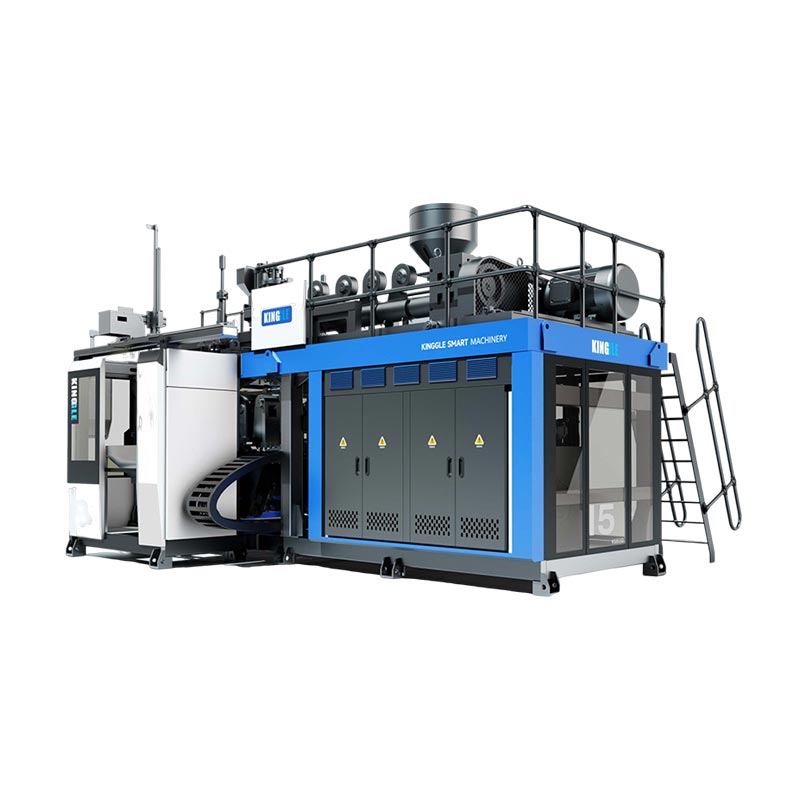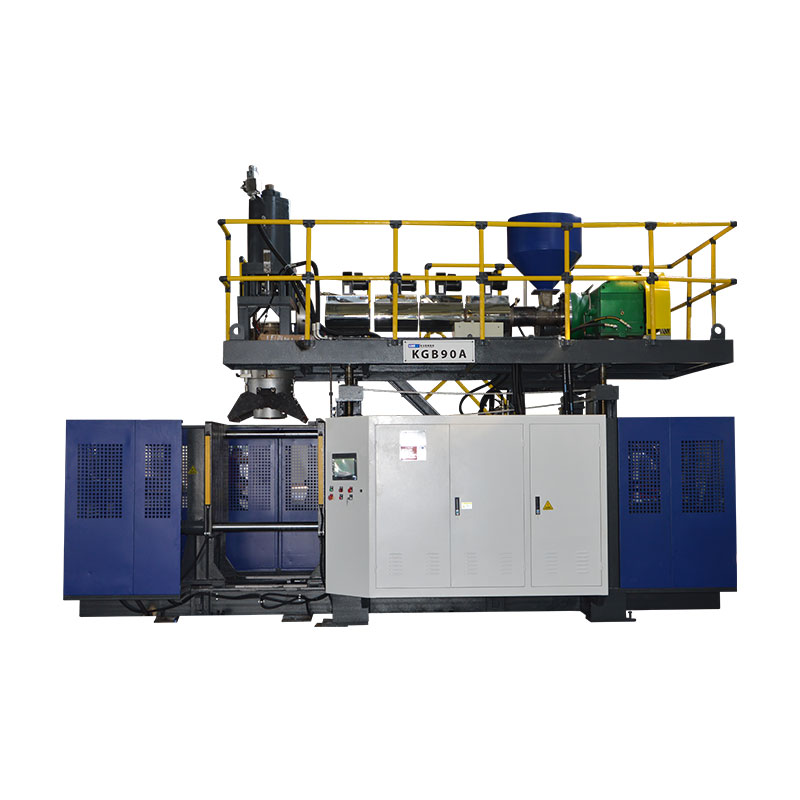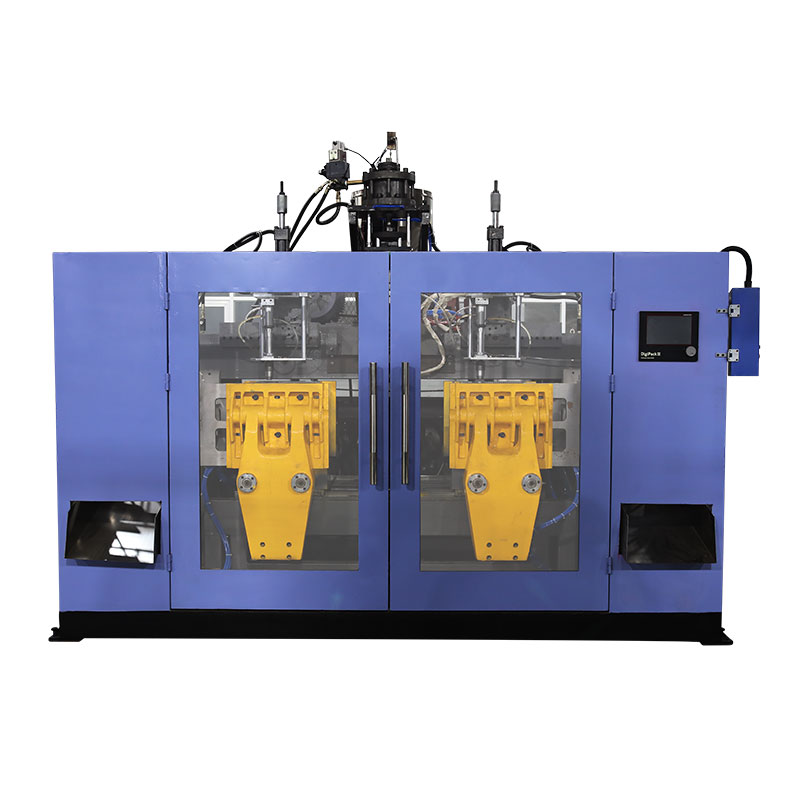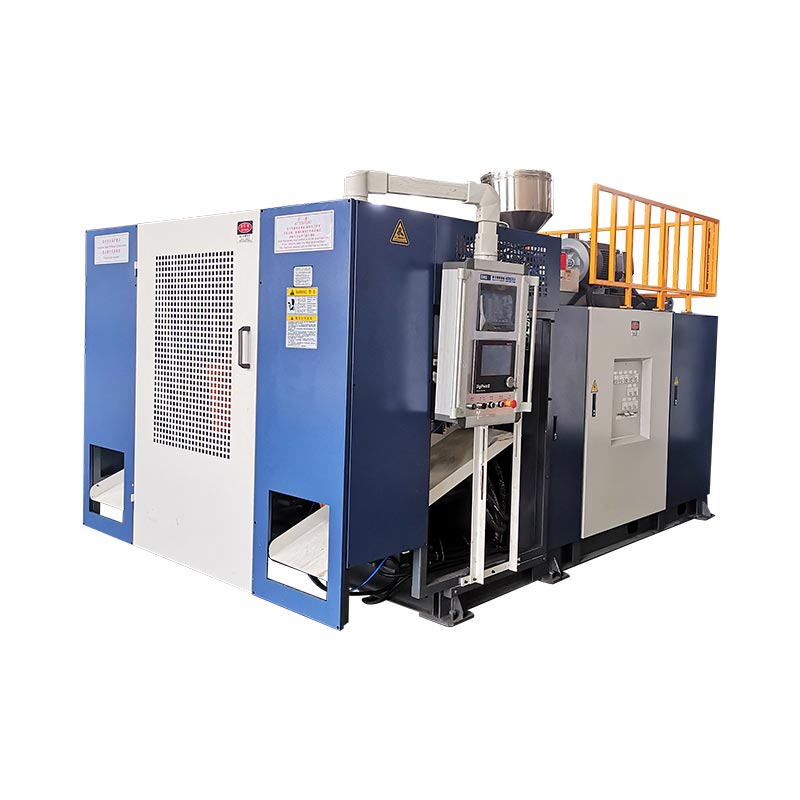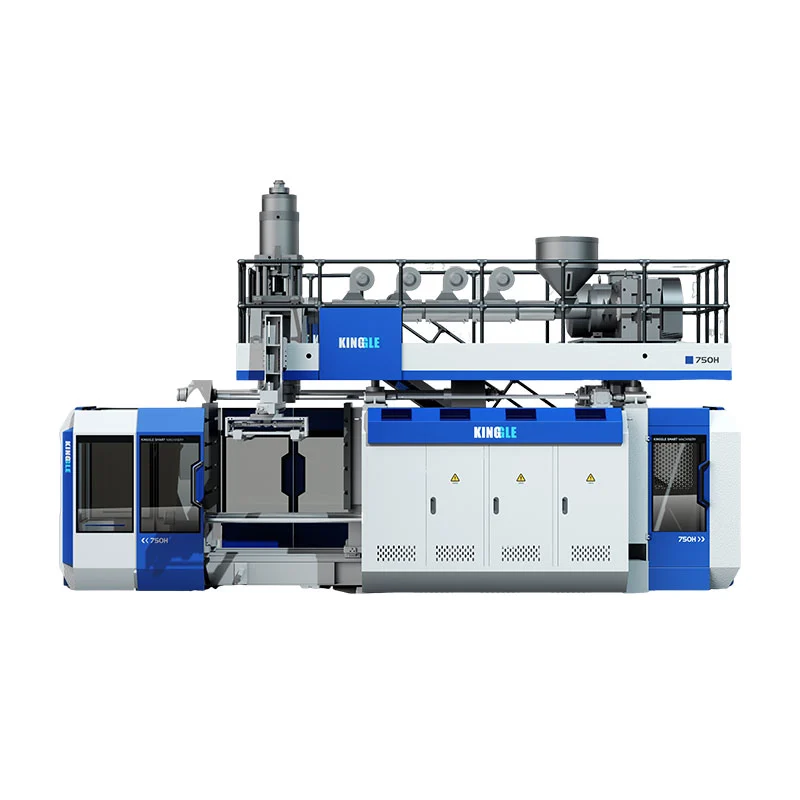
Промената на машината за обликување со дување е завршена само кога новиот калап, патеката на материјалот, алатот, рецептот и поставувањето низводно се правилно идентификувани и новиот дел ќе ги помине дефинираните проверки.Започнувањето на автоматски циклуси е средна пресвртница, а не доказ за завршување. Најбезбедниот и најбрзиот практичен метод е да се подготви сè што е можно пред застанувањето, да се изолира опасна енергија за изложена работа, да се обноват функциите во контролиран редослед и да се измери времето до првиот прифатен производствен прозорец, со дефиниција за прифаќање, загуба на транзиција, одговорен одобрувач и потребни докази снимени пред тимот да ја започне следната производствена кампања од контролирана и следлива основна линија на производство.

Забелешка за терминологија:Производствените тимови може да ја опишат оваа работа како промена на машината за обликување со дување со истиснување, промена на калапот со дување, замена на калапи, промена на алатот, промена на линијата на шишето, промена на бојата на обликувањето со дување, промена на смола за лиење со дување или промена на рецептот за лиење со дување. Овие ознаки се преклопуваат, но не секогаш го опишуваат истиот опсег. Во пакетот работни места треба точно да се наведе кои физички, материјални, дигитални и низводно елементи ќе се променат.
Пет одлуки кои ја контролираат промената
- Дефинирајте ја завршната точка како прифатен дел и стабилен производствен прозорец.
- Идентификувајте ја секоја променета ставка: мувла, алат за матрици, игла за дување, смола, боја, рецепт и опрема низводно.
- Преместете ја верификацијата, поставувањето и документацијата надвор од прозорецот на запрената машина каде што е безбедно.
- Користете ја овластената процедура за опасна енергија на локацијата пред некој да влезе во изложена опасна зона.
- Запишете ги одобрените поставки и докази за да започне следното возење од контролирана основна линија.
| Променете го доменот | Што мора да одговара на новото работно место | Рестартирајте докази | Типична скриена зависност |
|---|---|---|---|
| Мувла и интерфејси | Правилна ревизија, монтажа, ладење, дувачки/јадро и односи со вадење | Контролирано рачно движење и врски без истекување | Русирање на цревото, положба на сензорот или низводно клиренс |
| Die and parison tooling | Одобрен идентитет на алат, механичка положба и калибрација | Директно, стабилно паро позиционирано за калапот | Датотеката со алатки не се совпаѓа со инсталираниот хардвер |
| Материјал и боја | Правилна оценка на смола, многу, главна серија и одобрено правило за повторно мелење | Чисто, хомогено топење и транзиција на материјалот што може да се следи | Старата смола или боја останува во патеките за ракување и топење |
| Рецепт и контроли | Објавена ревизија на рецептот за инсталираниот пакет на производи | Командата и фактичката состојба се согласуваат преку контролиран циклус | Стара вредност на производот опстојува надвор од зачуваниот рецепт |
| Прифаќање на дел и линии | Цртеж, визуелна граница, тежина, ѕид, димензии и функционални тестови | Дефиниран последователен или временски прозорец за прифаќање | Тример, тестер за истекување, транспортер или пакување сè уште го користат стариот SKU |
Промената е завршена само кога новото шише е одобрено
Растенијата често го користат зборотпроменаза неколку различни настани. Еден надзорник може да го запре часовникот кога ќе се стегне новиот калап. Друг може да го запре кога ќе започне првиот автоматски циклус. Квалитетот може да го дефинира завршувањето како првиот дел кој поминува низ инспекција, додека производството може да бара постојана серија на прифатени делови. Овие дефиниции произведуваат различни бројки, така што споредбата на времето на промена е бесмислена додека не се поправат почетната и завршната точка.
За линијата за обликување со удар со истиснување, корисна почетна точка е последниот прифатен дел од појдовната работа. Корисна завршна точка е првиот прифатен производствен прозорец за дојдовната работа. Фабриката мора да го дефинира тој прозорец. Тоа може да биде одреден број последователни делови, дефинирано време при стабилни услови или правило за земање примероци низ станиците, шуплините или излезите на матрицата. Барањето припаѓа во спецификацијата на контролираниот производ или процес, а не во меморијата на операторот.
Оваа дефиниција ја изложува работата што ја крие метриката само за мувла. Дојдовниот производ може да бара уште една матрица или мандрела, игла за дување, алатирање на вратот, движење на јадрото, профил на парно, смола, боја, правило за повторно мелење, програма за тестирање на истекување, уред за отсекување, етикета, водилка за транспортер или шема за пакување. Дури и кога физичката мувла останува инсталирана, транзицијата на материјалот и рецептот сепак може да биде целосно менување на производството на пластични шишиња.
Поделете го резултатот во четири мерки: време на запрена машина, време до првиот формиран дел, време до првиот прифатен дел и време до прифатениот прозорец за производство. Дополнително на тоа време, отфрлањето на поставувањето записи и количината на прочистување. Ова не ветува дека секој број ќе падне. Тоа ја прави загубата видлива и спречува брзото рестартирање да биде пријавено како успешно менување на машината за обликување со удар со истиснување кога низводната линија или портата за квалитет сè уште отфрлаат делови.
Планирајте го новиот пакет на производи пред да запре машината
Промената треба да започне како проверка на информации додека појдовната работа сè уште работи. Направете еден објавен пакет за работа што ги идентификува цртежот и ревизијата на делот, степенот на смола, главна серија, дозволеното повторно мелење, тежината на целниот дел, критичните димензии, локациите со дебелина на ѕидот, визуелните критериуми, функционалните тестови и очекуваното пакување. Додадете го калапот, алатирањето со матрици, иглата за дување, вметнете, извадете и тела низводно. Ако две ставки делат заедничко име, користете издржливи идентификатори или фотографии контролирани со ревизија, така што тимот за поставување не избира по изглед.
Кингл е објавенпроцесот на продажбабара од купувачите да обезбедат фотографии или цртежи на производи, тежина, големина, материјал, дебелина, излез и потреби за хемиска отпорност пред да се избере машинско решение. Истите категории на влезови се вредни за време на подоцнежните промени бидејќи го поврзуваат поставувањето на машината со делот што мора да се произведе. Производниот пакет треба да биде поспецифичен од првичното барање и треба да содржи само одобрени вредности за вистинската комбинација на машина, мувла и материјал.
Ставете го следниот калап и проверените помошни предмети во одредената област без да ги попречувате излезите, заштитата или протокот на материјалот. Проверете ги точките за подигнување и планот за подигање на постројката, но не заклучувајте го капацитетот за кревање од номиналната големина на калапот. Потврдете дека приклучоците за ладење, воздушните врски, сензорите, каблите и сврзувачките елементи се присутни и правилно идентификувани. Подгответе опрема за ракување со чист материјал и сегрегирани контејнери за излезната смола, преоден материјал и отфрлените делови. Ако линијата вклучува тример, тестер за истекување, етикетирање или транспортер, вклучете го неговиот рецепт и променете ги деловите во истиот преглед на подготвеност.
Држете кратка одлука за подготвеност пред последниот стар дел. Поставувачот на калапи ја потврдува подготвеноста за алати и подигање, ракувањето со материјалот ги потврдува правилните делови и чистата рута, операторот го потврдува пристапот до рецептот, одржувањето ја потврдува секоја закажана работа, а квалитетот го потврдува планот за примерок. Ако недостасува задолжителна ставка, оставете ја појдовната работа да работи кога е практично. Откривањето на проблемот пред планираното застанување го претвора времето на застој во време за подготовка без преземање безбедносна кратенка.
Контролирајте ја опасната енергија пред работа со мувла или алати
Промената на калапот може да ги изложи луѓето на движење на стегачот, подвижни плочи, иглички за дување, секачи, роботи, хидрауличен притисок, пневматски притисок, електрична енергија, топол полимер и загреан алат. Со притискање на копче за нормално стопирање не се воспоставува безбедна состојба за работа во опасната зона. Работодавачот мора да одреди кои задачи се сервисирање или одржување, да ги идентификува сите извори на енергија и да ја примени процедурата за енергетска контрола специфична за машината на локацијата преку обучен и овластен персонал.
За работните места во Соединетите Американски Држави,OSHA 29 CFR 1910,147се однесува на сервисирањето и одржувањето каде што неочекуваното напојување, стартување или ослободување на складирана енергија може да му наштети на вработен. Потребна е програма за енергетска контрола, документирани процедури каде што е применливо, обука и периодична инспекција.OSHA 29 CFR 1910.212го обезбедува општиот услов за заштита на машината. Растенијата надвор од Соединетите Држави мора да ги следат законите, стандардите и процедурите на работодавачот што се применуваат на нивната локација.
Планот за промени мора да се однесува и на задачите кои бараат привремена енергија за тестирање или позиционирање. Тоа не е дозвола да се импровизира. Одговорниот работодавач мора да дефинира усогласен редослед за расчистување на алатки и луѓе, враќање само на потребната енергија, извршување на тестот, повторно исклучување на енергија кога е потребно и повторно применување на контролите пред да продолжи со изложената работа. Светлосна завеса, заклучена врата или итно запирање може да ја заштитат нормалната работа, но не треба случајно да се третираат како замена за применливата процедура за опасна енергија.
Заштитете ја опремата внимателно како и луѓето. Кингл е домаќинприрачник за работа на машината за автоматско обликување со ударпредупредува дека движењето на иглата за дување мора да се координира со состојбата на отворена форма и ги опишува функциите за позиционирање на платформата и матрицата. Точниот интерфејс и логиката на безбедно движење се разликуваат според моделот, опциите и верзијата на софтверот. Затоа, тимот за поставување треба да ги идентификува дозволените движења специфични за машината пред застанувањето наместо да ги открие додека е присутен калап или изложен алат.
Поставете една контролирана низа низ калапот, материјалот и контролите
Следната низа од осум фази е намерно напишана како контролен тек, а не како универзална механичка процедура. Деталните чекори за отстранување на мувлата, вредностите на прицврстувачите, методот на цревото, ограничувањата на температурата на приборот и движењата за тестирање мора да потекнуваат од вистинските упатства на машината, мувлата и фабриката. Вредноста на заедничката секвенца е тоа што ги дава операциите, алатките, одржувањето, материјалите и квалитетот истите точки за примопредавање.
-
Ослободете ја работата во заминување.Идентификувајте го последниот прифатен стар дел, зачувајте ја потребната евиденција за процесот и усогласете ја појдовната смола, етикетите и работата во процес. Зачувајте одобрен примерок ако планот за контрола на фабриката го бара тоа.
-
Застанете во одобрената состојба.Следете ги упатствата за исклучување на машината и смолата. Внимавајте на топлата резиденција и материјалот оставен во бункерот, екструдерот, главата или акумулаторот наместо да се претпостави дека нормалната пауза е погодна за промена на смола.
-
Изолирајте за изложена работа.Овластениот персонал ги применува процедурите за опасна енергија и подигање на локацијата. Потврдете ја изолацијата и адресата на складираната хидраулична, пневматска, гравитациска и топлинска енергија пред некој да влезе во дефинираната опасната зона.
-
Отстранете ги и заштитете ги појдовните компоненти.Исклучете го, подигнете го и складирајте го калапот и придружните алатки според нивните контролирани упатства. Затворете ги или заштитете ги чистите врски и запишете ги оштетувањата, истекувањето или ненормалното абење наместо да го префрлите на следното возење.
-
Проверете ги заедничките интерфејси.Проверете ги лицата за монтирање, карактеристиките на усогласувањето, врските за ладење и воздух, сензорите, каблите и достапното заштитено подрачје. Проблем со скриен интерфејс може да го следи новиот калап и да изгледа како грешка на рецептот.
-
Инсталирајте го потврдениот дојдовен пакет.Поврзете ги физичките лични карти со објавениот пакет за работа. Насочете ги поврзувањата за да избегнете опасност од штипкање, топлина и движење, а потоа завршете ги наведените проверки за монтирање и поврзување.
-
Вратете ги функциите со овластување.Исчистете го персоналот и алатот, повторно инсталирајте ги штитниците, следете го одобрениот процес на повторно напојување и докажете ги дозволените рачни движења при контролирани услови. Потврдете дека командата, повратните информации и физичкото движење се согласуваат.
-
Воведете материјал и квалификувајте го производот.Завршете ја одобрената транзиција на смола или боја, вчитајте го ослободениот рецепт, формирајте дијагностички делови, поправете по една докажана причина и ослободете го производството само откако ќе помине дефинираниот прозорец за прифаќање.
Сопственикот на сцената треба да го потпише или дигитално да го признае секое предавање. Таа мала контрола спречува двосмислени изјави како „калапот е подготвен“ кога ладењето не е поврзано или „рецептот е вчитан“ кога еден помошен уред сè уште го држи претходниот SKU. Исто така, покажува каде е всушност изгубено времето: чекање за овластување, лоцирање на хардвер, корекција на интерфејс, чистење на старата боја, стабилизирање на парот или повторување на тест за квалитет.
За повеќе детали за односот со алатките, користете го Kingle'sВодич за дизајн на калапи за обликување со дување со истиснување. За контролирано враќање од запрена машина до производство, користете гоСписок за проверка за стартување на машината за обликување со дување. Тие статии ги прошируваат поединечните фази; оваа страница за промена го поседува вкрстеното функционално пренесување од една одобрена работа на друга.
Третирајте ја смолата и промената на бојата како одлука за материјалниот пат
Промената на материјалот за обликување со дување не е целосна кога следната кеса ќе стигне до бункерот. Излезната смола или боја може да остане во транспортните линии, натоварувачите, бункерите, блендерите, грлото за напојување, завртката и цевката, адаптерите, главата за истиснување, патеките за проток на акумулаторот и алатките за матрици. Планот за транзиција треба да идентификува кои од тие томови се вклучени и каде ќе се собира мешан или безбоен материјал. Исто така, треба да наведе дали транзицискиот материјал може да се поврати, мора да се стави во карантин или мора да се отстрани според правилата за материјалот на фабриката.
Следете го одобреното упатство за исклучување, стартување и чистење од добавувачот на смола, како и упатствата на машината. Не претпоставувајте дека универзалниот материјал за прочистување, температура или количина функционира за секој полимер, боја и систем за истиснување. Промената од природен во темен материјал претставува различен проблем со видливост од темно во природен. Промената помеѓу оценките на истиот полимер сè уште може да ја промени јачината на топењето, отекувањето, ладењето и однесувањето на парното. Промената помеѓу фамилиите на полимери може да бара поспецифичен преглед на компатибилноста и деградацијата. КинглВодич за обликување со дување HDPE наспроти ППобјаснува зошто делот, процесот и пакетот за валидација мора да се преиспитаат наместо да се третира името на материјалот како едноставна замена.
Лиондел БазелВодич за отстранување проблеми со дувањеја идентификува надворешната контаминација и деградираната смола како извори на линии на матрици, ленти, честички и дупки без боја. Тоа конкретно укажува на домаќинството за ракување со материјалот, контаминираното повторно мелење, лошото чистење помеѓу смоли и лошото исклучување или практикување на стартување како можни придонесувачи. Ова се дијагностички врски, а не оперативни поставки на Kingngle.
Вградете позитивна идентификација на материјалот во предавањето. Забележете го снабдувачот на смола, степенот, многу, главна серија, односот, изворот на повторно мелење и времето кога новата мешавина влезе во системот за напојување. Чувајте етикети или записи со баркодови со задржани примероци кога е потребно. Ако првите нови делови покажуваат црни дамки, ленти или пренесување на бои, временскиот печат и записот за патеката на материјалот помагаат да се разликува предвидливата транзиција од контаминација или деградација. НаВодич за дефекти во обликувањето со удар со истиснувањеобезбедува поширока матрица од симптоми до докази.
Вратете го рецептот без увоз на претпоставките на стариот производ
Зачуваниот рецепт е корисен само кога неговиот идентитет и опсег се јасни. Дојдовниот запис треба да ја наведе ревизијата на производот, комбинацијата на мувла и алатки, степенот на смола, соодветната датотека на контролорот, статусот на одобрување и последниот потврден датум. Правата за пристап треба да ги разликуваат објавените производствени рецепти од развојните испитувања. Пред да вчита датотека, операторот треба да потврди дека состојбата на физичката машина се совпаѓа со датотеката наместо да го користи името на рецептот како доказ дека хардверот е точен.
Опсегот на рецепти може да се подели на системи. Главниот HMI може да содржи позиции за отворање и затворање на калапот, брзини на движење, одложувања, време на удар, време на ладење, логика на вадење и избор на функции. Посебен контролер за дебелина на ѕидот може да содржи информации за снимките или циклусот, вредностите на јазот на матрицата и профилот на парот. Опремата низводно може да ги задржи поставките за отсекување, тестирање на истекување или транспортер. Кингл е домаќинПрирачник за Moog DigiPack IIIобјаснува дека складираните датотеки со контејнери може да го вклучат програмираниот профил на парови и информации за калибрација на алатките. Исто така, се наведува дека точната калибрација на алатот со јазот на матрицата е важна кога се менувате од еден контејнер во друг.
Тој доказ поддржува едно витално правило: не одвојувајте софтверска датотека од алатот со кој е калибриран да работи. Истиот прирачник на контролорот забележува дека за промена на калапот може да биде потребна и промена на алатот со јазот. Датотеката што произвела прифатен контејнер со една матрица, мандрела и калибрација не е автоматски валидна по промената на тие ставки. Онаму каде што фабриката ги одобрила главните поставки, споредете ја вчитаната ревизија со објавениот запис и документирајте ја секоја намерна разлика. Не препишувајте го мастерот додека ги подесувате првите делови.
Користете рачен или режим на поставување за да ги докажете само движењата дозволени со постапката специфична за машината. Проверете го клиренсот на мувлата, односот на иглата или јадрото, положбата на матрицата и плочата, патеката за вадење, штитниците и повратните информации пред автоматско возење велосипед. Упатството за работа на Kinggle ги опишува рачните функции и предупредува дека движењето на иглата за дување мора да се координира со отворениот калап. Бидејќи интерфејсите и опционалните функции се разликуваат, наВодич за поставки за HMI и алармитреба да се чита заедно со точниот прирачник на машината наместо да се користи како замена.
Кога ќе започне подесувањето, сменете една контролирана променлива поради наведена причина, запишете ги старите и новите вредности и почекајте го одговорот на процесот пред да ја процените. Дистрибуцијата на Парисон, делната тежина, однесувањето на истиснување, ладењето и позицијата на мувлата комуницираат. НаПарисон програмски водичобјаснува како да се поврзе профилот со измерените локации на ѕидовите наместо да се измазнуваат точките само по изглед.
Потврдете ги првите делови пред да го измерите успехот на промената
Првиот затворен дел одговара само на едно прашање: линијата може да формира нешто. Тоа не докажува дека делот ги исполнува барањата за цртање, функционални или процесни барања. Третирајте ги раните парчиња како дијагностички примероци. Обележете ги по редослед, време, станица, шуплина или излез од матрицата како што е соодветно. Чувајте ги во ред доволно долго за да видите дали процесот се спојува, се движи или повторува дефект специфичен од страна.
Започнете со идентитетот и грубата состојба. Потврдете го точниот дел и ревизијата, смолата и бојата, геометријата на вратот или интерфејсот, комплетната формација, рутата на отсекување и очигледното оштетување. Потоа примени го контролираниот план за тежина на дел, дистрибуција на ѕид, критични димензии, изглед и потребни функционални тестови. Тестовите за истекување, пад, притисок, оптоварување, хемиска отпорност или вклопување се специфични за производот; вклучуваат само оние што се бараат со цртежот, стандардот или планот за валидација на купувачот. Не измислувајте универзална толеранција или број на примероци.
Прифатниот примерок треба да го претставува вистинскиот производствен аранжман. На машина со двојна станица, земете примерок од двете страни. При поставување со повеќе глави или повеќе шуплини, зачувајте го идентитетот на главата или шуплината, така што просекот не може да скрие еден неисправен излез. Ако долниот тример или тестер за истекување е дел од процесот на продажни делови, квалификувајте ја и таа опрема. Шише кое поминува во калапот, но откажува по отсекувањето не е прифатен производствен резултат. НаВодич за фабрички тест за прифаќањепокажува како производот, процесот и доказите за тестирање може да се поврзат заедно пред пратката; истиот принцип на следливост се применува при промена на производството.
Заштитниците, повратните информации, комуналните услуги, рачните движења и протокот на материјали се согласуваат со одобреното поставување.
Идентификуваните примероци ги исполнуваат цртежите, визуелните, димензионалните, ѕидните и функционалните барања што се применуваат.
Дефинираниот последователен или временски период на производство поминува низ сите релевантни резултати.
Ослободете ја линијата само преку назначениот орган на фабриката. Запишете ги прифатените примероци и ревизијата на рецептот што ги произведе. Ако процесот не може да го достигне одобрениот прозорец без да го напушти квалификуваниот опсег, престанете да ги зголемувате поставките и истражете ги алатките, комуналните услуги, материјалот, состојбата на машината или оригиналниот дизајн на процесот. Кинглводич за комунални барањапомага да се оддели проблемот со поставувањето на машината од нестабилното снабдување со воздух, вода или електрична енергија.
Намалете го времето на промена со поместување на подготовката надвор од постојката
Најсигурната можност обично не е побрза работа со клучот. Тоа е елиминирање на работата што не требаше да биде во запрениот прозорец. Прегледајте го снименото менување и класифицирајте го секое доцнење: чекање за калапот, потврдување на ревизија, наоѓање црево, чистење на контејнер со материјал, преземање датотека, лоцирање на тест тела, чекање за квалитет или корекција на оштетена врска. Многу од овие задачи може да се завршат или проверат пред последниот прифатен стар дел, под услов подготовката да не се меша во производството или чувањето.
Создадете комплет подготвен за работа за секое повторено семејство производи. Може да вклучува проверени карти за поврзување, заштитени сврзувачки елементи, означени црева, држачи за сензори, одобрени референци за рецепти, планови за примероци и делови за промена низводно. Користете визуелна идентификација која опстојува во околината на продавницата. Чувајте ги калапи и алат така што точките за подигање и поврзувачките лица ќе останат достапни и заштитени. Комплетот треба да го намали пребарувањето и толкувањето; никогаш не треба да поттикнува замена кога недостасува контролирана ставка.
Стандардизирајте ги интерфејсите само по инженерски преглед. Конзистентните локации на цревата, идентификацијата на конекторот, референците за монтирање и именувањето на рецептот може да го намалат времето на одлучување, но тие мора да одговараат на барањата за притисок, температура, проток, движење и безбедност. Ако се разгледа функцијата за брза промена, проценете го целосниот систем, вклучувајќи позитивно заклучување, повратни информации, истекување, одржување, заштита од грешки и проценка на ризикот на локацијата. Не претворајте проект за брзина во недокументирана хардверска модификација.
Користете го записот за промена за да изберете едно по едно подобрување. Ако доминира чистењето на бојата, истражете го насочувањето на материјалот и одобрената стратегија за чистење. Ако доминира усогласувањето, проверете го складирањето, лоцирањето на карактеристиките и состојбата на мувлата. Ако доминира подесувањето на првиот дел, управувањето со рецептите за ревизија, калибрацијата на алатките и доказите за процесот. Ако доминира квалитетното чекање, пред-фаза калибрирани мерачи и дефинирајте кој може да ја ослободи работата. Целта е повторлив прв прифатен производствен прозорец, а не сува промена со рекордно поставување проследена со отпад.
Работата за одржување, исто така, треба да се планира експлицитно. Промената може да обезбеди пристап за инспекции, но комбинирањето задачи го менува опсегот, луѓето и потребите за енергетска контрола. Користете гочек листа за превентивно одржувањеда одлучи што спаѓа во планирана интервенција. Чувајте ги наодите за одржување одделно од промените во поставувањето на производот, така што повторливите проблеми со опремата ќе останат видливи.
Создадете рекорд за промена што го олеснува следното возење
Корисен запис е доволно краток за да се заврши и доволно специфичен за да се реконструира бегството. Започнете со идентитет: датум и време, машина, појдовни и дојдовни ревизии на производи, идентификатори на калапи и алатки, оценки и парти на материјали, ревизии на рецепти, членови на тимот и авторитет за ослободување. Додадете ги четирите точки на тајмингот дефинирани претходно, плус количината или тежината на материјалот за прочистување, отфрлените поставки и задржаниот производ. Ако фабриката не може веродостојно да измери едно поле, означете го како недостапно наместо да го процените.
Запишете ги исклучоците на јазик што може да се набљудува. „Враќањето на ладењето од колото на мувла Б не покажа проток“ е покорисно од „проблемот со водата“. „Датотеката со рецепт 14 е вчитана; низводниот тестер остана на SKU X“ идентификува неуспех на предавање. Фотографирајте неочекувано абење, истекување, оштетени конектори или повторливи дефекти на делови со соодветниот маркер за идентитет. Поврзете ја корективната работа со системот за одржување или неусогласеност наместо да ја закопате во коментар на операторот.
| Блок за снимање | Минимум корисни полиња | Прашање кое одговара следниот пат |
|---|---|---|
| Работен идентитет | Ревизии на машина, производ, мувла, алат, материјал и рецепт | Дали физичкиот и дигиталниот пакет се поклопија? |
| Време | Последен прифатен стар дел, прво формиран нов дел, прв прифатен дел, стабилно-прозорско издание | Каде запрениот интервал стана квалификациски време? |
| Загуба | Прочистете го количеството, отфрлањето на поставувањето, задржаниот производ и труд по улога | Дали пократкото застанување едноставно ја премести загубата на друго место? |
| Код за одложување | Чекање, пребарување, поправка, чистење, подесување, тестирање или овластување | Која подготовка или системско прашање треба да се подобри? |
| Прифаќање | Примероци за идентификација, мерења, тестови, одобрување и конечна ревизија на рецептот | Кои докази докажуваат дека линијата била објавена? |
| Исклучок | Забележан проблем, сопственик, задржување и поврзано дејство | Што мора да се коригира пред да се врати истата работа? |
Прегледајте ги повторените промени по фамилија на производи наместо да се потпирате на едно најдобро издание. Побарајте ја средната вредност и ширењето на секоја фаза на тајминг, повторливи исклучоци и повторени режими на отпад. Еден невообичаено брз настан можеби испуштил проверка, користел идеални услови или користел различна дефиниција за прифаќање. Целта на податоците е да се подобри стандардот и подготовката, а не да се врши притисок врз операторите да ги заобиколат заштитните мерки.

Затворете го записот со тековната одобрена основна линија и следното дејство. Ако промената создаде подобро поставување, пренасочете ги ревидираните вредности низ процесот на одобрување на постројката пред да го ажурирате главниот уред. Ако изложи проблем со дизајнот, држете го привременото задржување видливо додека инженерството не го затвори. Оваа дисциплина го претвора секое менување на машината за обликување со удар во употреблив доказ наместо друг изолиран настан на смена.
Често поставувани прашања во врска со менувањето на дување
Што е вклучено во промената на машината за обликување со дување?
Целосното менување може да вклучува калапот, матрицата и мандрелото, иглата за дување, јадрото или влошките, смола, главна серија, правилото за повторно мелење, рецептот HMI, профилот со дебелина на ѕидот, вадењето, тримерот, тестерот за истекување, водилките за транспортери, етикетите и пакувањето. Точниот опсег зависи од разликите помеѓу појдовните и дојдовните пакети на производи. Дефинирајте ги тие разлики пред да застанете. Ако е наведена само калапот, тимот може да се рестартира со стара маршрута на материјалот, датотека со контролер или подесување низводно.
Кога треба да започне и да престане времето на промена?
Практичната дефиниција започнува на последниот прифатен дел од појдовната работа и завршува на првиот прифатен производствен прозорец за влезната работа. Снимајте и средни времиња за првиот формиран дел и првиот прифатен дел. Фабриката мора да го дефинира производниот прозорец, како што е одреден број последователни делови или примерок заснован на време низ сите релевантни станици, шуплини или глави. Користењето на истата дефиниција ги прави значајни идните споредби.
Како фабриката може безбедно да го намали времето на менување на мувлата со дување?
Преместете ја идентификацијата, поставувањето, чистењето, верификацијата на рецептот, подготовката на мерачот и планирањето на квалитетот надвор од прекинатиот интервал каде што овие активности може да се направат без да се мешаат во производството. Обележете ги интерфејсите, заштитете го складирањето, подгответе комплети специфични за работата и доделете сопственици за секое предавање. Анализирајте го времето на чекање и корекција одделно од физичката работа со мувла. Не го намалувајте времето со заобиколување на штитниците, прескокнување на контролите за опасна енергија, користење неоценета опрема за подигнување или прифаќање делови пред да поминат потребните проверки.
Дали вчитувањето на зачуваниот рецепт го завршува поставувањето?
Не. Зачуваниот рецепт мора да одговара на инсталираниот калап, матрицата, иглата за дување, материјалот и ревизијата на производот. Некои поставки може исто така да живеат во посебен контролер на парови или низводно машина. Потврдете го комплетниот сет на датотеки, докажете ги дозволените рачни движења и споредете го вистинското однесување на машината со објавената основна линија. Прирачникот за DigiPack III на Moog ги поврзува складираните контејнерски датотеки со информации за калибрација на профилот на парот и алатките за калибрирање, поради што идентитетот на хардверот и идентитетот на датотеката мора да останат поврзани.
Зошто се појавуваат црни дамки или ленти во боја по промена на материјалот?
Можните причини вклучуваат останат стар материјал во патеката за ракување или топење, контаминирана смола или повторно мелење, деградирана смола ослободена од застојана област, нерамномерно мешање на бои, дефекти на грејачот или несоодветно исклучување и чистење. Зачувајте ја смолата и записот за транзиција пред да ги промените поставките. Следете ја одобрената процедура на машината и добавувачот на смола, проверете ја трасата на материјалот и класифицирајте дали дефектот е случаен или фиксиран околу паролата. Не претпоставувајте дека еден универзален метод за прочистување е безбеден за секоја смола и глава.
Кои информации треба да се испратат до Кингл за тешка промена?
Испратете ги идентификацијата на машината и контролорот, цртежите на производите за појдовни и дојдовни, идентификаторите на калапи и алатки, оценки и делови од смола, детали за главна серија и повторно мелење, ревизии на рецепти, историја на аларми, читања за помошни услуги, временска рамка за промена, обележани примероци фотографии и измерени податоци за дефект. Вклучете видео само кога може да се сними без да влезете во зона на опасност. Специфичните докази ѝ дозволуваат на дискусијата поефикасно да го раздвои проблемот со материјалниот пат, алатките, контролата, користа или делумниот дизајн.
Планирајте ја машината околу пакувањето на производот
За нов калап, нов материјал или проблем со повторување на промената, испратете го вистинскиот цртеж на делот, смолата, целните тестови, деталите за калапот и алатот, тековните информации за машината и забележаниот рекорд за промена. Кингл може да разговара за машината, алатите, контролите и барањата за производство од истиот сет на докази.
Испратете ги информациите за вашиот проектПроверени извори и метод на докази
Страниците на Kinggle од прва страна и прирачниците хостирани од Kinggle се користеа за изјави за машински интерфејс, внесување проект и обем на обука. Упатството за производителот на контролорот се користеше за односи со складирана датотека и алат-калибрација. Се користеше официјален водич за производство на смола за патеки за контаминација и деградација на материјалот. Регулативите на OSHA се користеа само за да се опише безбедносната граница на Соединетите држави. Ниту еден извор подолу не е претставен како универзален рецепт.
- Прирачник за работа со автоматска машина за обликување со дување со Kinggle, пристапено на 8 септември 2026 година.
- Moog DigiPack III Прирачник за контролер за дебелина на ѕидот на Паризон, MRJ06301, чиј домаќин е Kingle, пристапено на 8 септември 2026 година.
- Процес на продажба на KingngleиСлужба по продажбата, пристапено на 8 септември 2026 година.
- LyondellBasell, Како да се решат проблемите со дување, пристапено на 8 септември 2026 година.
- OSHA 29 CFR 1910,147, Контрола на опасната енергија, пристапено на 8 септември 2026 година.
- OSHA 29 CFR 1910.212, Општи барања за сите машини, пристапено на 8 септември 2026 година.