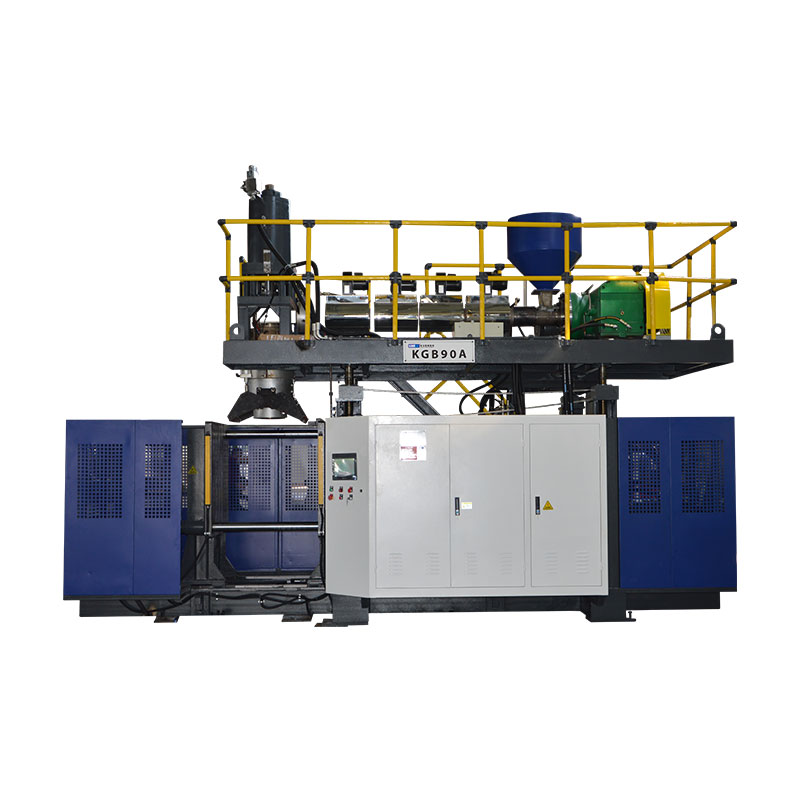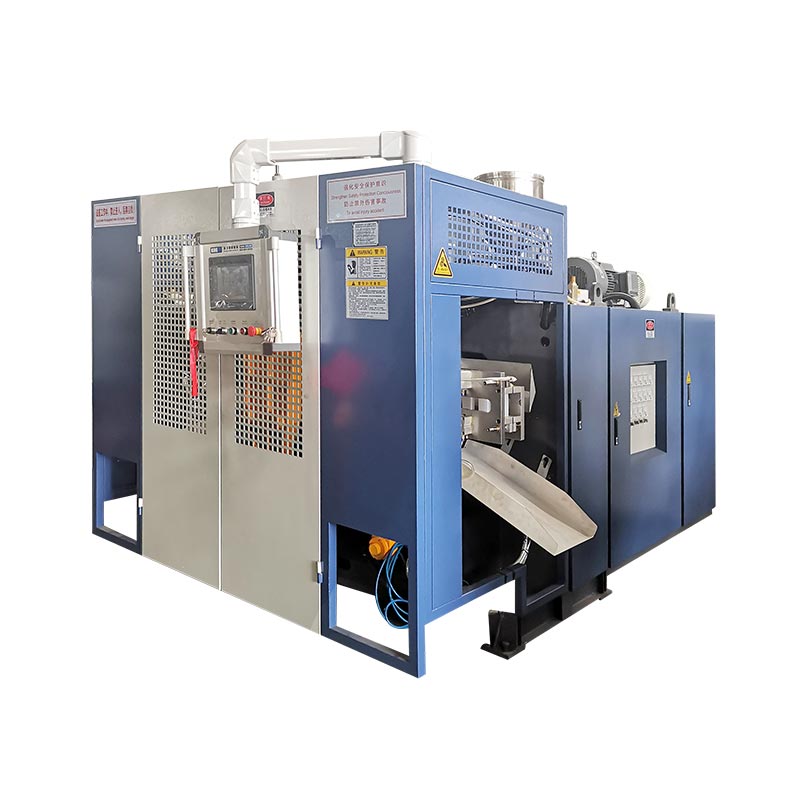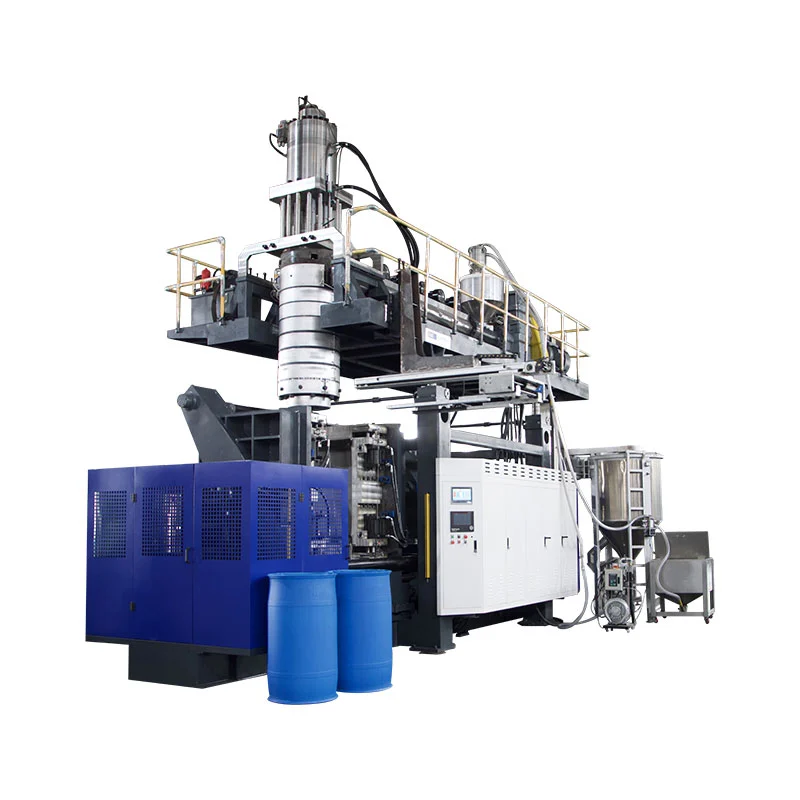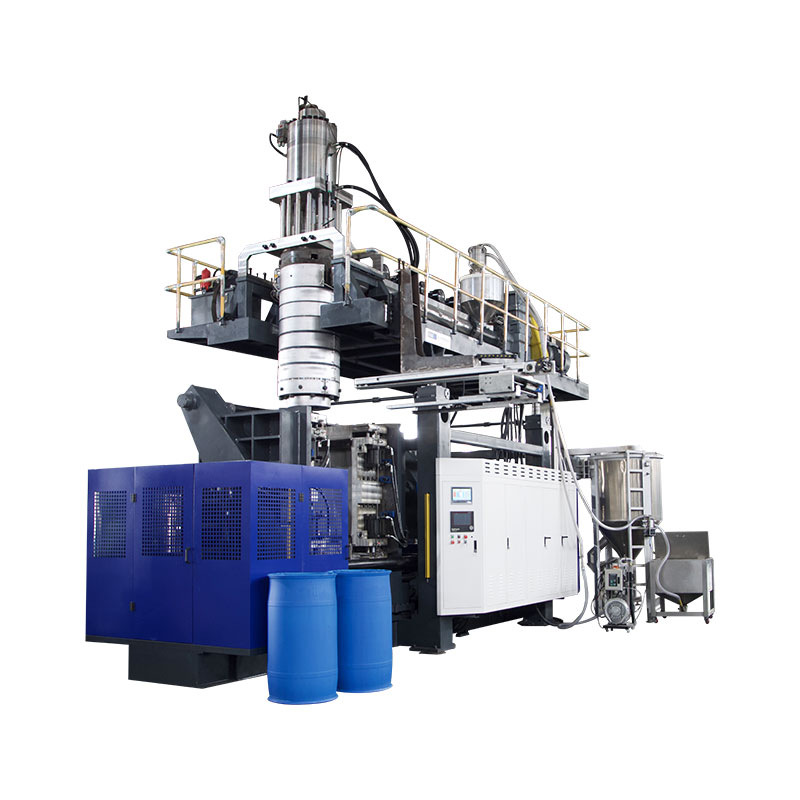
Времето на циклусот на обликување со дување треба да се намали само откако тимот ќе измери каде се троши тековниот циклус и ќе потврди дека прифатениот дел сè уште ги исполнува неговите спецификација.Ладењето често го зазема најголемиот блок, но темпото може да го одредат и испораката на парот, движењето на стегачот, дувањето, издувните гасови, вадењето и чекањето низводно. Направете стабилна основна линија, наведете едно докажано ограничување, променете ја само променливата што го контролира, а потоа споредете го прифатениот излез, дистрибуцијата на ѕидот, димензиите, обликот по исфрлањето, потребните функционални тестови и дефекти пред да го задржите пократкиот циклус, со снимен производ, смола, мувла, услужна состојба и конечна ревизија на рецептот, така што друга промена може да го повтори резултатот.

Терминологија што ја користат тимовите за производство:Оптимизација на времето на циклусот на дување, време на циклус на обликување со истиснување, време на циклус на машината за дување шишиња, излез на машината за обликување со дување, намалување на циклусот, оптимизација на времето на ладење и ефикасност на производството на обликување со дување. Овие услови укажуваат на истата деловна цел, но техничката работа започнува со измерен процес, а не со цел процент.
Шест места каде што циклусот може да биде ограничен
| Циклус блок | Мери на машината | Доказ пред скратување | Неуспех што може да се појави подоцна |
|---|---|---|---|
| Парисон или застрелан | Повторлив сигнал за почеток/крај, должина на парот, позиција на шут или акумулатор | Стабилна испорака и правилен однос со затворањето на мувлата | Попуштање, кратка парола, млазница, тежина или промена на профилот |
| Затвори и заклучи | Команда, повратна информација за позиција и состојба на завршување | Јасно движење, целосно затворање и одобрена состојба на машината | Блесок, оштетување со штипкање, нецелосно затворање или судир |
| Удар и издув | Тајминг, климатизација на влезот на машината и однесување под притисок за време на настанот | Целосно надувување, детали, проветрување и безбедно ослободување | Нецелосен дел, издувување, лепење или рано отворање |
| Ладење | Состојба на снабдување и враќање по коло, шема на температура на мувла и состојба на дел при исфрлање | Стабилни димензии, ѕид, врат, основа и форма по исфрлање | Искривување, овален врат, смалување, рокерско дно или жешко потстрижување |
| Извадување и низводно | Редоследот на робот, транспортер, тример и тестер | Делот го брише секој интерфејс со темпо на производство | Судири, заглавувања, оштетувања на облоги или заостанати тестери |
01 / Основна линијаЗапочнете со циклусот што всушност работи линијата
За проект за време на циклусот потребна е една повторлива мерна точка. На линијата за континуирано истиснување, таа точка може да биде сигналот поврзан со сечењето на парот или почетокот на следната повторена секвенца на машината. На машината со акумулатор, производството може подобро да се разбере преку подготовка на шут, позиција на акумулатор, истиснување и низа на обликување. Изберете сигнал што се појавува еднаш по целосен настан за формирање и документирајте го. Не споредувајте цел HMI од една машина со рачно темпирана набљудување од друга.
Домаќин на KingleПрирачник за Moog DigiPack IIIјасно ја опишува разликата. За континуирано истиснување, контролорот може да го поврзе профилот на парот со времето на циклусот и може да го мери интервалот помеѓу последователните сигнали за почеток. За машината со акумулатор, профилот на парот е поврзан со положбата на акумулаторот додека материјалот се истиснува. Оваа разлика е важна затоа што истото уредување на времето може да го помести ѕидниот профил на едната машина додека има различен ефект на другата машина.
Снимете барем доволно последователни настани за да видите нормална варијација. Постројката треба да го избере периодот на примерокот, но тој мора да ја покрие вистинската шема на работа: двете станици на линија со двојна станица, сите релевантни излези или шуплини на матрицата, рутинско отстранување на делови и опремата низводно што го регулира ослободувањето. Забележете ги алармите, кратките застанувања и рачните интервенции посебно. Просекот кој вклучува некласифицирано застој го крие циклусот, додека најдобриот поединечен настан крие повторливост.
Чувајте го прифатениот дел покрај тајмингот. Снимајте ја ревизијата на производот и мувлата, степенот и лозата на смола, правилото за боја или повторно мелење, ревизија на рецептот, вистинска температурна состојба, состојба на влезниот воздух и вода за ладење на машината, тежина на дел, критични локации на ѕидови, димензии и потребни функционални тестови. Овој запис е основната линија. Ако пократката проба не успее, тимот може да се врати на познат процес наместо да го реконструира од меморијата.
02 / ДијагнозаСледете го настанот што го ограничува следниот циклус
Повеќето HMI ги прават поставките за времето лесни за уредување. Таа погодност може да го наведе тимот да го намали најголемиот видлив број пред да открие што контролира. Скршете го циклусот во физички блокови и гледајте ги нивните граници: подготовка на шут или шут, пренос на калапот, затворање и заклучување, движење со игла за дување, надувување, ладење, издувни гасови, отворање, вадење и ракување низводно. Некои блокови се појавуваат во серија. Други се преклопуваат. Вкупниот циклус е поставен од патеката што мора да заврши пред да започне следниот настан што се формира.
Едноставната временска рамка е покорисна од списокот со поставки. Снимете го сигналот за почеток и крај за секој блок и споредете ја командата со вистинските повратни информации. Ако ладењето заврши, но машината чека сигнал за чисто од робот, намалувањето на времето на ладење може да создаде потопол дел без промена на циклусот. Ако следниот паро не е подготвен кога ќе се врати калапот, побрзото отворање не може да го зголеми излезот. Ако тримерот не може да ги исчисти деловите со новото темпо, ограничувањето се преселило низводно.
КинглВодич за поставки за HMI и алармиги одделува поставените вредности од вистинските вредности поради оваа причина. Командата покажува што бара контролорот. Состојбата на сензорот, повратните информации за позицијата и физичкото набљудување покажуваат дали дејството се случило. Историјата на алармот на машината може да го открие и првото блокирање или попустливо што ја прекинало низата. Ресетирањето може да ја отстрани најдобрата трага.
Класифицирајте го секое одложување пред да го уредите рецептот. Потребно е продуктивно време за формирање и стабилизирање на делот. Условното време штити движење или чека потврдена состојба. Избегнливото чекање доаѓа од доцнење на робот, нестабилна алатка, блокирано коло за ладење, неконзистентна парница, рачна потврда или низводно метеж. Загубата при одржување доаѓа од абење, истекување, лошо подмачкување, оштетени сензори или проблеми со усогласувањето. Секоја класа има различен сопственик и различна корекција.
03 / Отстранување на топлинаПроверете ги перформансите на ладењето пред да го намалите времето за ладење
Лиондел БазелВодич за полиолефинско дување калапинаведува дека ладењето го зазема најголемиот дел од циклусот на обликување во многу апликации на полиолефинско обликување со дување. Водичот поврзува пократки циклуси со услови за пренос на топлина, како што се температура на топење, температура на мувла, проток на вода и турбуленции, додека сè уште бара посакуваниот квалитет на делот. Ова е корисна насока за дијагноза, а не збир на универзални вредности на Kingngle.
Започнете од изворот на ладење и следете го вистинското коло. Снимајте ја состојбата на снабдување и враќање на течноста за ладење при стабилно производство, не само на екранот на чилерот. Проверете дали калапот го прима наведениот проток и дали паралелните кола се избалансирани. Побарајте топло коло, ограничено црево, контаминиран канал, неправилно поврзување, воздушен џеб, заптивка што протекува или топлинско оптоварување споделено со друга машина. НаУпатство за услужна машина за обликување со дувањеобјаснува зошто мора да се разликуваат снабдувањето со постројка и состојбата на влезот на машината.
Мапирајте го калапот и исфрлениот дел. Читањето на една површина не може да претставува калап со влошки за вратот, области со штипкање, дебели рачки, длабоки основи и посебни кола. Користете го одобрениот метод на мерење на фабриката и споредете ги повторливи локации. Внимавајте кога се појавува деформација: внатре во калапот, при вадење, при отсекување, на транспортерот за ладење или откако делот ќе дојде во собна состојба. Топол дел што изгледа прифатливо за една минута подоцна може да покаже овален врат, рокерско дно, собирање или димензионално повлекување.
Formosa Plastics'Водич за процесот на обликување со удар со истиснување на полиетиленнаведува краток циклус, висока температура на мувла и затнати канали на течноста за ладење меѓу можните причини кога некој дел е премногу жежок. Исто така, поврзува недоволно ладење на мувлата со искривување и советува да се провери протокот на вода, температурата на мувлата и состојбата на каналот. Овие врски поддржуваат истрага за ладење, но степенот на смолата, мувлата и спецификацијата на производот одлучуваат за прифатливиот оперативен прозорец.
Не ја намалувајте температурата на течноста за ладење по навика. Кондензацијата зависи од односот помеѓу температурата на површината, температурата на околината и влажноста. Водата на или околу калапот може да влијае на делот и да создаде проблеми со опремата или работното место. Запишете ја состојбата на просторијата кога кондензацијата е во близина на работната граница и следете ги процедурите на чилерот, мувлата и постројката. Подобрувањето на дистрибуцијата на протокот или чистењето на ограниченото коло може да го врати преносот на топлина без поместување на целната температура.
04 / Дизајн на деловиРаспределбата на ѕидот ја менува количината на топлина од калапот
Побарувачката за ладење ја следи пластиката во делот. Дебелата површина содржи повеќе топол материјал отколку тенката површина и може да остане мека откако блиските ѕидови се подготвени за исфрлање. Проширувањето на целата фаза на ладење може да ја заштити таа локација, но исто така ја задржува секоја друга област во калапот подолго. Пред да прифатите долг циклус како неизбежен, споредете ја измерената карта на ѕидот со барањата за дизајн и очекуваното истегнување од пареза до шуплина.
Прирачникот Moog DigiPack III, хостиран од Kinggle, објаснува дека програмирањето на parison го контролира јазот на матрицата по должината на производот. Исто така, ги поврзува непотребните тешки ѕидни делови со подолго ладење и објаснува дека профилот треба да се потврди во однос на измерената дебелина на ѕидот на пробните контејнери. Користете ја оваа врска внимателно. Отстранувањето на материјалот не е кратенка за циклус, освен ако ревидираниот дел сè уште ги задоволува барањата за тежина, минимален ѕид, удар, горно оптоварување, пад, притисок, хемиска отпорност и димензионални барања што се однесуваат на производот.
Најпрво лоцирајте ја топлата или искривена област на готовиот дел. Потоа поврзете ја таа позиција со паровинската програма, истегнување на калапот, прицврстување и коло за ладење. Тешка основа може да дојде од профилот, фаќањето на опашката или геометријата. Жешката рачка може да вклучи мрсење, локално растегнување, проветрување или ладење. Топол врат може да вклучи контакт со игла, вметнување ладење, вишок материјал или одложено ослободување. НаПарисон програмски водичобезбедува метод базиран на мерење за поместување на профилниот материјал наместо уредување на точките според изгледот.
Дизајнот на мувлата исто така ја поставува достапната рута за пренос на топлина. Поставувањето на каналот, патеката на проток, влошките, конструкцијата на вратот, вентилацијата, површинскиот контакт и дизајнот на линијата за разделба може да ограничат колку брзо делот се стабилизира. Користете Kingle'sВодич за дизајн на калапи за обликување со дување со истиснувањекога останува истиот жежок регион откако ќе се проверат комуналните услуги и одобрената распределба на ѕидовите. Постојаното локално ограничување може да бара корекција на калапот, а не друга промена на тајмерот.

Задржете ја одобрената дел тежина како резултат, а не како единствена контрола. Два дела со иста вкупна тежина може да имаат различна распределба на ѕидовите и однесување на ладење. Пресечете ги или измерете ги локациите што ги регулираат перформансите и проверете ја формата по исфрлањето во времето дефинирано со планот за контрола на производот. Ова е начинот на кој работата со дебелина на ѕидот станува корисен процесен доказ наместо општо тврдење за заштедите на материјалот.
05 / Машинска логикаКонтинуираните и акумулаторските машини не делат еден модел на тајминг
На машината за обликување со непрекинато истиснување, екструдерот испорачува парола континуирано додека една или повеќе станици на мувла се движат низ нивните секвенци. Затоа, може да се поврзат времето на циклусот, должината на парот, времето на сечење и програмата за дебелина на ѕидот. Ако циклусот се промени, контролорот сè уште мора да го постави предвидениот профил по должината на физичкиот дел и внатре во калапот. Пократка низа на станици што го поместува профилот не е неутрална промена на брзината.
Прирачникот за контролорот Moog ја опишува контролата на профилот базирана на време за континуирани машини и контролата базирана на позиција за машините со акумулатори. Во континуирано поставување, може да го одреди времето на циклусот од интервалот помеѓу сигналите за стартување, како што се последователните резови. Во поставувањето на акумулатор, ѕидниот профил ја следи положбата на акумулаторот при истиснување. Оваа објавена разлика е причината зошто фабриката треба да ги идентификува режимот на машината и контролорот пред да позајми метод на циклус-време од друга линија.
Акумулаторската машина, исто така, треба да го подготви потребниот шут додека трае секвенцата на обликување. Прашајте дали завршува пластифицирањето или акумулацијата пред калапот да биде подготвен за следната снимка. Ако акумулаторот сè уште се полни, отсекувањето секунди од отворањето на калапот може да не го намали целиот циклус. Ако акумулацијата заврши рано, патот на обликувањето и ладењето може да биде ограничување. Снимете ја вистинската подготовка на снимката, перничето или крајната положба, состојбата на топење и дел од тежината наместо да се заклучи подготвеноста од една целна вредност.
Распоредот на станицата исто така ја менува временската линија. Континуирана машина со двојна станица може да користи една станица додека другата лади или ослободува дел, но екструдерот, главата на матрицата, преносното движење, системот за ладење и опремата низводно мора да го поддржуваат преклопувањето. Кинглспоредба со една станица наспроти двостаницаја објаснува оваа одлука за капацитет. Распоредот со повеќе глави и повеќе шуплини влијае на делови по настан и рамнотежа помеѓу излезите или шуплините; наводич со повеќе глави наспроти повеќе шуплиниги раздвојува тие поими.
Користете го точниот именител кога споредувате машини. Настанот што се формира не е секогаш еден дел. Пребројте ги прифатените делови од сите релевантни глави, шуплини и станици, а потоа вклучете ги ограничувањата што ги прават тие делови да се продаваат. Машината со брзо сушење може да произведе помалку прифатени делови на час ако истиснувањето, ладењето, отсекувањето или стабилноста на квалитетот не можат да го задржат темпото.
06 / СеквенцаВратете го времето на чекање без опасности што се преклопуваат
Откако ќе се разберат ладењето и испораката, испитајте ги празнините помеѓу дејствата. Доцнењето може да биде историско наместо неопходно, но исто така може да обезбеди клиренс, стабилизација на притисокот, издувни гасови, потврда на сигналот или безбедно предавање. Идентификувајте каква состојба штити секое одложување. Потоа проверете дали контролорот веќе има веродостојни повратни информации за таа состојба. Замената на фиксно чекање со потврден сигнал за завршување може да ја подобри повторливоста, но само кога дизајнот на машината и одобрената контролна логика го поддржуваат тоа.
Кингл е домаќинприрачник за работа на машината за автоматско обликување со ударги одделува категориите на тајмингот како што се затворање на калапот, тајмингот на дување, дејства поврзани со издувните гасови, микроотворање на калапот, движење на иглата за дување и доцнење на роботот. Прирачникот постојано ги поврзува вредностите со вистинскиот производ или производствена состојба. Неговиот интерфејс се однесува на документираната фамилија на машини и може да се разликува според моделот, опцијата или верзијата на софтверот, па затоа не треба да се претвора во генеричка листа на препорачани секунди.
Гледајте ја физичката секвенца при намалени и контролирани услови дозволени со машинската процедура. Потврдете дека цревата, каблите, игличките за дување, јадрата, уредите за вадење и делот остануваат чисти низ целата патека. Заедно прочитајте ги командите и повратните информации. Ако некое движење ја достигне позицијата рано, но низата сè уште чека, пронајдете го точниот дозволен. Ако повратните информации пристигнуваат доцна или наизменично, поправете го сензорот, механизмот или помошната причина пред да го намалите тајмерот што го маскирал.
Работата низводно припаѓа на истата временска линија. Роботот може брзо да ја исчисти калапот, но да постави делови на транспортер што е веќе полн. Тример може да бара стабилна температура на делот. Тестерот за истекување може да стане тесно грло откако ќе се зголеми излезот на машината. Запишете ја должината на редот и причините за стопирање преку првото одржливо трчање, не само за време на неколку циклуси на машината. Најбрзиот безбеден машински циклус не е корисен ако ги поместува дефектите или застојот една станица подалеку.
07 / ЕкспериментИзвршете контролиран циклус-временски пробен период што може да се повтори уште една смена
Корисното испитување започнува со прашање како „Дали колото на мувла Б го ограничува безбедното исфрлање? или „Дали доцнењето за бришење на роботот останува откако ќе се потврди сензорот? Не започнува со „Направете го циклусот побрз“. Наведете ги сомнителните ограничувања, промената, очекуваниот одговор и проверките на делот што може да го одбие судењето. Доделете едно лице да ги контролира уредувањата на рецептите и едно лице да ги снима резултатите за да не се случат неколку прилагодувања помеѓу примероците.
-
Замрзнете ја одобрената основна линија.Зачувајте ги или испечатете ги објавените поставки, идентификувајте го пакетот на производот и чувајте ги прифатените примероци. Запишете ги вистинските варијации на циклусот и прифатениот излез под стабилни услови.
-
Наведете едно ограничување.Користете ја временската линија на секвенцата, картата за ладење, читањата на корисничките услуги, историјата на аларми и набљудувањата низводно. Напишете ги доказите што укажуваат на ова ограничување.
-
Дефинирајте ја дозволената промена.Користете ја документацијата за машината, мувлата и смолата. Поставете контролирано ограничување за прилагодување и точка за враќање. Не менувајте друга променлива за време на прозорецот за набљудување.
-
Поставете предизвикувачи за отфрлање.Вклучете релевантни знаци како што се нестабилна парола, нецелосно движење, топли или лепливи делови, искривување, димензионално движење, дефект на тежината или ѕидот, блиц, издувување, аларми, заглавување или небезбедно однесување.
-
Поминете низ стабилизација.Обележете ги деловите по време, станица, глава или празнина. Не судете за новата состојба од првото парче ако на променетата променлива и треба време за да достигне нова стабилна состојба.
-
Измерете го прифатениот прозорец за производство.Применете ги контролираните визуелни, тежински, ѕидни, димензионални и функционални проверки. Вклучете го дотерувањето, тестирањето и пакувањето кога тие дефинираат дел што може да се продава.
-
Чувајте, отфрлете или истражете.Задржете ја промената само кога дефинираниот прозорец ќе помине и прифатениот излез се подобри. Вратете ја основната линија ако квалитетот или контролата се влошат. Отворете алатка, алатка или акција за одржување кога испитувањето ќе открие физичка причина.
Планот на примерокот треба да одговара на линијата. На машина со двојна станица, вклучете ги двете страни. При поставување со повеќе глави, зачувајте го идентитетот на главата. На калап со повеќе шуплини, зачувајте го идентитетот на шуплината онаму каде што е практично. Просекот може да прикрие едно топло коло или еден тенок излез. НаВодич за дефекти во обликување со дувањепокажува како фиксните и случајните шеми водат до различни проверки.
Пробните записи треба да ја вклучуваат старата вредност, новата вредност, времето на промена, одговорното лице, актуелната дистрибуција на циклусот, множеството материјал, состојбата на корисноста, идентификациите на примероците, измерените резултати, одбиените и конечната одлука. Фотографиите се корисни за обликот и локацијата на дефектите, но тие не ги заменуваат мерењата. Ако процесот се врати на основната линија, запишете го и тоа. Неуспешното тестирање сепак може да спречи друга промена да ја повтори истата идеја.
08 / КапацитетПресметајте го излезот од прифатените делови, а не од движењето на сув циклус
Излезот на сув циклус го опишува движењето на машината без целосен материјал, ладење и оптоварување со делумно прифаќање. Корисно е за проверка на способноста за движење, но не е ветување за продажно производство. Пресметката за производство мора да го користи вистинскиот дел, смола, мувла, број на глави или празнини, систем за ладење, опрема низводно и метод на прифаќање. Ова е причината зошто Кинглпроцес на информации за проектотбара големина на производот, тежина, материјал, дебелина и излезни барања пред да препорача машина.
Мерење на прифатениот излез директно преку прозорец за репрезентативно производство. Пребројте ги само деловите што ги надминуваат дефинираните критериуми за ослободување и забележете ги планираните застанувања, непланираните застанувања, загубите на поставување и отфрлањата одделно. Не ги кријте во еден необјаснет фактор на ефикасност. Ако линијата произведува неколку делови по настан, усогласете го броењето по станица, глава или празнина за оневозможениот излез да не исчезне во вкупниот број.
| Метрички | Пресметка или набљудување | Користете | Вообичаена грешка при известувањето |
|---|---|---|---|
| Циклирајте секунди | Време помеѓу истиот настан низ повторените стабилни циклуси | Покажува темпо и варијација на настанот на машината | Пријавување на најкраткиот поединечен настан |
| Делови по настан | Прифатени физички делови ослободени од еден целосен настан за формирање | Ги поврзува главите, шуплините и станиците со волумен | Претпоставувајќи дека секој штекер произведува |
| Теоретски часовен излез | (3.600 / циклус секунди) × делови по настан | Планирање на споредба при непрекинати услови | Повикувајќи го резултатот гарантирано производство |
| Прифатен часовен излез | Прифатени делови / набљудувани часови на производство | Го прикажува употребливиот излез од тестираниот пакет на производи | Броење на прочистување, поставување или отфрлени делови |
| Променете го резултатот | Прифатен излез по минус прифатен излез пред, под соодветни услови | Тестира дали уредувањето ја подобрило вистинската цел | Споредување на различни производи, смени или комунални услуги |
Пријавете го квалитетот покрај брзината. Вклучете резултати од тежината и ѕидот, критичните димензии, исходот од функционалниот тест, броењето на остатоците или задржувањата, услужната состојба и ревизијата на рецептот. Намалувањето од две секунди нема самостојно значење без оригиналниот циклус, бројот на делови, прифатениот принос и условите за тестирање. Затоа, оваа статија не објавува процентуална цел за подобрување. Резултатот мора да дојде од податоците за линијата на купувачот.
За нова машина или калап, дефинирајте го излезниот метод пред пробниот период. КинглВодич за фабрички тест за прифаќањеобјаснува како да се поврзе измереното возење со точниот производ, материјалот, калапот и корисните услови. Користете голиста за проверка на стартувањеда се воспостави стабилна состојба пред тајмингот, и наводич за променаза да се задржи загубата на поставување одвоена од стабилното производство.
09 / ГранициЗапрете го испитувањето кога процесот ќе ја изгуби контролата
Запрете и вратете ја одобрената состојба ако штитникот, блокирањето, итно запирање или контролата на опасна енергија не функционираат како што е предвидено. Застанете за неочекувано движење на машината, ризик од судир, невообичаено хидраулично или пневматско однесување, оштетени компоненти под притисок, електрично прегревање, протекување или несогласување помеѓу прикажаните повратни информации и физичката положба. Циклусната работа никогаш не дозволува работа околу дефект.
Дел од доказите исто така може да го запрат судењето. Гледајте за парола што повеќе не пристигнува во правилната положба, нецелосно затворање на калапот, блиц што расте, нестабилна тежина, тенки критични ѕидови, издувувања, нецелосни детали, лепење, оштетувања на облогите, искривување, овални вратови, ролери, смалување или дефект на функционалниот тест. Водичот за процеси на Формоза поврзува неколку од овие симптоми со прекумерна топлина, недоволно ладење, краток циклус или состојба на каналот за ладење. Користете го симптомот за повторно да ја отворите точната дијагноза наместо да додавате големо време за ладење без да ја пронајдете причината.
Ескалира кога ограничувањето бара промена на каналот на калапот, модификација на матрицата или на иглата за дување, промена на контролната програма, промена на блокадата, работа на системот за притисок или работа надвор од квалификуваната смола и прозорецот на машината. Користете говодич за превентивно одржувањеза повторливи наоди на опрема. Истрошениот механизам може да го забави циклусот, но побрзата команда нема да го поправи.
Завршете го проектот со објавена основна линија. Ажурирајте го рецептот само преку процесот на одобрување на фабриката, прикачете го примерокот и записот за мерење и наведете кој производ, мувла, смола и конфигурација на машината опфаќа резултатот. Чувајте ги одбиените обиди во дневникот за промени. Кога следната смена може да го репродуцира прифатениот циклус и да ги објасни неговите граници, подобрувањето е подготвено за нормално производство.
10 / ОдговориЧесто поставувани прашања за времето на циклусот на дување
Што го одредува времето на циклусот на обликување со истиснување со удар?
Времето на циклусот се определува со најбавната потребна патека низ подготовката на пареа или шут, движење на калапот, надувување, ладење, издувни гасови, отворање, вадење и ракување низводно. Геометријата на производот, дистрибуцијата на ѕидовите, однесувањето на смолата, ладењето на мувлата, архитектурата на машината и критериумите за прифатени делови, сите влијаат на тој пат. Измерете ја вистинската низа и сигналите за повратни информации пред да одлучите кој тајмер е одговорен.
Дали ладењето е секогаш најдолгиот дел од циклусот на дување?
Ладењето го зазема најголемиот дел од циклусот на обликување во многу полиолефински апликации, според водичот за обликување со удар на Лиондел Базел, но тоа не е автоматски активно ограничување на секоја линија. Испораката на Parison, полнењето на акумулаторот, преносот на мувла, клиренсот на роботот, отсекувањето или тестирањето може да го регулираат следниот почеток. Временската линија покажува дали намалувањето на ладењето ќе го промени целиот циклус или само ќе го исфрли делот потопол.
Како може да се намали времето на ладење без да се предизвика искривување?
Прво проверете ги условите за снабдување и враќање на течноста за ладење, рамнотежата на колото, чистотата на каналот, шемата на температурата на мувлата и топлата локација на делот. Споредете ја дистрибуцијата на ѕидови со цртањето и одобрениот процес. Променете една документирана состојба, дозволете процесот да се стабилизира и проверете ги димензиите и обликот по потребниот интервал по исфрлањето. Ако остане истиот локален жежок регион, може да биде потребен инженерски преглед на распределбата на мувлата или ѕидовите.
Дали пократкиот циклус секогаш го зголемува излезот на дување?
Не. Излезот се зголемува само кога променетиот циклус е ограничување на линијата и се прифаќаат дополнителните делови. Побрзиот настан на машината може да создаде пожешки делови, повеќе отфрлања, заглавување на роботи, оштетување на отсекување или заостанување на тестерот. Споредете ги прифатените делови по набљудуван час под соодветни услови за производ, материјал, мувла, корисност и квалитет. Движењето на сув циклус, теоретскиот резултат и прифатеното производство чувајте ги како посебни бројки.
Како програмирањето на парови влијае на времето на циклусот?
Програмирањето на Parison се менува каде материјалот седи покрај производот. Непотребните тешки области може да бараат повеќе ладење, додека премногу тенките области може да не успеат во тестовите на производот. Кај континуираните машини, профилот на ѕидот може да се синхронизира и со времето на циклусот, така што промената на времето може да го смени поставувањето на профилот. Потврдете ги локациите на ѕидовите, тежината на делот и усогласувањето на профилот по промена на циклусот наместо да претпоставите дека зачуваната крива останува точна.
Кои податоци треба да се испратат до Kingle за проблем со циклусот?
Испратете го моделот на машината и верзијата на контролорот, цртежот на производот, идентификациите на калапот и алатот, степенот и множеството на смола, ревизија на рецептот, видео од циклус снимено од безбедна локација, временска рамка за настани, историја на аларм, тежина на делови и карта на ѕидот, критични димензии, фотографии на дефекти, набљудувања на влезниот воздух и вода за ладење на машината, причини за застанување низводно и прифатен излез во одреден период. Овој доказ помага да се одделат причините за ладење, алатирање, контроли, комунални услуги, материјални и линиски причини.

Разговарајте за производот и циклусот како еден систем
Испратете го цртежот на вистинскиот дел, смолата, мувлата, конфигурацијата на машината, временската рамка на тековниот циклус, опсервациите за помошни услуги и измерените резултати за квалитет. Кингл може да ги прегледа доказите околу машината, алатите, контролите и целта на производството.
Испратете ги вашите податоци за производствоИзвори кои се користат за овој водич
Прирачниците кои се хостирани во Kinggle поддржуваат изјави за документираните контроли и редоследот на машината. Водичите за производство на полимер ги поддржуваат односите со ладење и дефекти. Изворите на OSHA се вклучени за безбедносната граница на Соединетите Држави. Ниту еден од овие извори не обезбедува универзална целна циклус за секој производ или машина.
- Прирачник за работа со автоматска машина за обликување со дување со Kinggle, пристапено на 8 септември 2026 година.
- Moog DigiPack III Прирачник за контролер за дебелина на ѕидот на Паризон, MRJ06301, чиј домаќин е Kingle, пристапено на 8 септември 2026 година.
- LyondellBasell, Водич за полиолефинско дување, пристапено на 8 септември 2026 година.
- Формоза пластика, Водич за процесот на обликување со дување со истиснување на полиетилен, пристапено на 8 септември 2026 година.
- OSHA 29 CFR 1910,147, Контрола на опасната енергија, пристапено на 8 септември 2026 година.
- OSHA 29 CFR 1910.212, Општи барања за сите машини, пристапено на 8 септември 2026 година.