Калапот за дување не е само негативна форма на шише. Треба да фати и да запечати жешка пареа, да го ослободи заробениот воздух, да ја отстрани топлината, да го создаде вратот и основата, да го фрли блицот, да ја собере стегачот и да го ослободи делот - со потребниот производствен ритам.

Јазикот за пребарување може да го замагли овој опсег. Купувачите користатдува мувла, дува мувла, мувла за шишиња, калап за пластично шише, EBM алаткиикалап за дување со истиснувањеза сродни алатки. Главата на матрицата е поинаква: ја формира парницата пред да се затвори калапот. Во цитатот треба да се наведат алатите со матрица и калапот за дување како посебни ставки.
Овој водич се фокусира на обликување со истиснување со дување наместо на алатки за преформа со инјектирање или истегнување. Исто така, ги одвојува објавените податоци од машински пликови од проектните гаранции. Ниту една универзална димензија на прицврстување, вентилација или ладење не е погодна за секоја смола и дел.
Производниот калап за дување има седум поврзани работни места
Шуплината му дава на делот надворешен облик, но репродукцијата на обликот е само првата работа. Алатката мора заедно да ги извршува следниве функции:
- Пронајдете ја парницата.Отворениот калап мора да ја прими топлата цевка без влечење, превиткување или пропуштање област на штипкање.
- Запечатете го и заварете го.Регионите за штипкање го затвораат просторот и управуваат со поместениот материјал на вратот, опашката, рачката или другите области на трепкање.
- Нека излезе заробениот воздух.Отворите за вентилација обезбедуваат пат за воздух помеѓу проширената пареа и површината на шуплината.
- Префрлете ја топлината.Колата за ладење ја отстрануваат топлината со доволно рамнотежа за ослободување на стабилен дел во повторливо време.
- Креирајте интерфејси.Влошките за вратот, деталите за калибрација, карактеристиките за дување или дување на дното мора да одговараат на затворачот на контејнерот и машината.
- Ослободете го и завршете го делот.Стратегијата за нацрт, влошки, движење на отворање и трепкање одредуваат дали делот може чисто да ја напушти калапот.
- Поставете ја и преживејте ја машината.Целосното склопување треба да одговара на плочата, отворот, дебелината и распоредот на монтажата додека носи повторени стегачки и термички циклуси.
Промената направена за една работа може да влијае на друга. Подлабок џеб за блиц може да ја промени концентрацијата на топлина околу заварот. Исполираната шуплина може да го репродуцира изгледот поинаку, додека исто така го менува начинот на кој патува заробениот воздух. Голема подвижна влошка може да реши досек, но троши простор за ладење и отворање. Прегледајте ги одлуките на системско ниво.
Анатомија на мувла за дување: термини за ставање на цртежот
Следниот концептуален поглед ги идентификува интерфејсите што купувачот треба да очекува да ги дискутира. Не е отпечаток за алат и не содржи производствени димензии.
Површината на шуплината ја формира едната страна од делот. Вметнувањата може да ги дефинираат областите на вратот, рачката или абењето.
Сместено на границата на затворање каде што е запечатена парницата.
Спротивставената празнина се среќава на рамнината на разделба. Повторливо затворање за контрола на усогласување и монтирање.
Патеките за проветрување го водат заробениот воздух подалеку од избраните области на шуплината.
| Карактеристика | Функција | Доказ за одобрување |
|---|---|---|
| Површина на шуплина | Дефинира надворешна геометрија, текстура, ознаки и ладење на локално контакт | Модел на завршниот дел, основа на собирање, површински изговор и критични димензии |
| Линија за разделба | Граница каде што се спојуваат половините на мувлата | Видлива локација на шевовите, нацрт, блиц пристап и ефект врз функционалните површини |
| Земјиште за штипкање / компресија | Компресира и запечатува паризон материјал додека ја контролира линијата за заварување и прекин | Детали за алати специфични за материјалот и договорен тест за заварување/обработка |
| Џеб за блиц или олеснување | Прима материјал поместен надвор од областа на штипнување | Бруто проценка, геометрија на блиц и маршрута на трепкање |
| Отвори за вентилација | Ослободете го воздухот заробен надвор од просторот што се шири | Карта на локација, дозволени ознаки на сведоци и можност за чистење |
| Коло за ладење | Отстранете ја топлината и контролирајте ја дистрибуцијата на температурата | Цртеж на каналот, идентификација на колото, насока на проток и корисен интерфејс |
| Врат и удар интерфејс | Формира или калибрира финишот и внесува воздух што дува | Цртеж за затворање, концепт за дување/дување на дното и додаток за дотерување |
| Монтирање и усогласување | Поврзете го калапот со плочата и зачувајте го повторливото затворање | Цртеж на интерфејсот на машината, маса, центар на гравитација, сврзувачки елементи и точки за подигање |
Започнете со делот и неговите тестови - не со генеричка празнина
На производителот на мувла му требаат повеќе од номинални литри. Конзерва за жери со 5 литри, тркалезно шише од 5 литри и технички дел со двоен ѕид може да бараат различни линии на разделба, дијаметри на парот, распоред на блицот и секвенци за отстранување.
Карта каде што мора да се протега парницата
Паризонот не ја пополнува шуплината како топење вбризгувано што тече под висок притисок. Се проширува и се протега кон ѕидот на шуплината. Длабоките влечења, широките рамни површини, остри агли, поместените вратови и корените на рачката може да бараат повеќе локален материјал или различна стратегија за разделба. Користете радиуси и геометрија што може да се формираат без да барате тенок регион да се протега подалеку од материјалот и процесот.
Ставете квалитетни локации на цртежот
„Униформен ѕид“ не е мерливо правило за прифаќање. Обележете ги критичните локации и наведете го методот на тестирање. Рамото, аголот, коренот на рачката, основата, заварот со штипкање и панелот може да имаат различни функционални потреби. Поврзете ги тие локации сопоставка за програмирање на парисонтака што геометријата на мувлата и дистрибуцијата на материјалот не се прилагодуваат независно.
Планирајте за намалување без да позајмувате неповрзан процент
Смалувањето зависи од степенот на смолата, дистрибуцијата на ѕидовите, температурата на шуплината, времето на ладење и геометријата на делот. Користете ги податоците од добавувачот на материјали како почетна референца, потоа применете го методот на производителот на мувла и потврдете го вистинскиот дел. Генералниот процент копиран од друго шише не е прифатлива основа за големината на шуплината.
Линијата за разделба, прицврстувањето и блицот мора да бидат дизајнирани заедно
Линијата за разделба одредува каде се затвораат двете половини на алатот и каде може да се појави видлив шев. Ставете го онаму каде што може да се отвори калапот, може да се зароби парницата, да се ослободи делот и опремата за кастрење да стигне до блицот. Избегнувајте поставување на неконтролиран шев преку површина за заптивање, важна декорација или друг функционален интерфејс.
Прицврстувањето е карактеристика за формирање на заварување
На опашката или на основата, спротивставените области на штипкање стискаат два жешки ѕида на ѕидовите. Деталот треба да придвижи доволно материјал за да го формира заварот додека создава контролирана линија на прекин за отстранување на блиц. Правилното земјиште, аглите, застанувањето и џебот зависат од смолата, дебелината на парот, дејството на затворање и делот. Однесувајте се кон нив како инженерски димензии, а не како стандарден блок копиран низ материјалите.
Објавената патентна литература за обликување со истиснување со дување, исто така, ги третира областа на стискање, џебот на блицот, температурата на мувлата, брзината на затворање и времето на трепкање како интерактивни променливи наместо димензија на еден раб. Ова го поддржува конзервативното правило за купување: одобрувајте ги деталите за стискање со неговата смола и пробниот метод, а не само по изглед.
Дизајнирајте ја патеката за блиц пред да нарачате автоматизација
Идентификувајте го горниот блиц, задниот блиц, блицот на рачката и каков било отпад од калибрација. Одлучете дали отстранувањето ќе се случи во калапот, на станицата за удирање, со тример или преку секундарен прицврстувач. Масата на блиц припаѓа на бруто побарувачката за топење, капацитетот на мелницата и планирањето на повторно мелење. Цртежот на алатот исто така треба да покаже како отстранетиот отпад ја расчистува мувлата и патеката за вадење.
Ладењето и проветрувањето одлучуваат дали шуплината може да работи со брзина на производство
Контроли на ладењето кога делот е доволно стабилен за да го напушти калапот; проветрувањето контролира дали проширената пареза може да стигне до површината на шуплината. И двете се дистрибуирани проблеми. Еден бавен, топол или заробен регион може да го постави циклусот и изгледот на целиот дел.
Поделете ги колата за ладење според топлинското оптоварување и потребата за контрола
Тешките агли, областите со штипкање, влошките на вратот и длабоките карактеристики може да не ослободуваат топлина со иста брзина како тенок прави ѕид. Неколку препознатливи кола овозможуваат дијагностицирање и балансирање на тие региони. Документирајте го влезот, излезот и насоката на секое коло. Не поврзувајте калап со вода за садење само врз основа на дијаметарот на цревото; проверете го потребниот проток, притисок, температура, квалитетот на водата и падот на притисокот за финалната алатка.
Објавената студија со конечни елементи за ладење со истиснување со удар го испитуваше материјалот на мувлата, внатрешниот пренос на топлина, дебелината на делот и почетната температура на парови како променливи кои влијаат на температурното поле и времето на отворање на калапот. Тоа истражување не обезбедува циклусно ветување за проект Кингл, но ја зајакнува причината зошто цитатот за мувла мора да ги дефинира и термичкиот дизајн и претпоставките за процесот.
Пронајдете отвори каде воздухот може да се заглави
Како што се шири парисот, воздухот останува помеѓу неговата надворешна површина и шуплината. Без излез, тој воздух може да го одложи контактот и да придонесе за нецелосна текстура, влечење линии или лошо формирани детали. НаПрилагодено-Пак упатство за дизајнирање на дување со истиснувањеопишува вентилација на линијата за разделба и отвори за шуплина во близина на влошки или длабоки карактеристики. Точната големина на вентилаторот и додатокот за ознака на сведок сè уште зависат од делот и материјалот.
Чистливоста е дел од дизајнот на вентилаторот
Отворите за вентилација може да ја изгубат ефикасноста кога се акумулираат остатоци, прашина или деградиран материјал. Досието за цртање и одржување на мувлата треба да покаже каде се наоѓаат отворите за вентилација, како се поврзуваат со атмосферата и како се прегледуваат без да се оштети шуплината. Следете ја површината или пополнете ги промените според положбата пред да го зголемите притисокот на ударот за да се компензира блокираната патека.
Работата со висок сјај е посебен термички проект
Поладното уредување може да го фаворизира отстранувањето на топлината, додека површинската репликација може да бара различна стратегија за шуплина-температура. Рецензирана студија од 2023 година покажа обликување со истиснување со дување со променлива температура на една кутија за автомобилски спојлер ABS користејќи контролирано греење и ладење на вода. Тоа е доказ за специјализиран пристап, а не доказ дека секое шише треба да користи вариотермски алат. Наведете ги барањата за изглед рано за да може калапот и циклусот да се дизајнираат заедно.
Финишот на вратот, начинот на дување и трепкањето се еден интерфејс
Системот за затворање поставува функционални димензии на врвот на шишето. Обезбедете го капачето или цртежот за затворање, површината за заптивање, деталите за конец или залепување, функцијата за манипулација и дозволената состојба на облогата. Одлучете дали финишот е формиран, калибриран, преобработен или исечен во подоцнежна операција. Не цитирајте „стандарден врат“ без контролирана ревизија на цртежот.
Поврзете ја алатката со распоредот на дување
Аранжманот на горното дување, дувањето на дното и иглата ги поставуваат воздухот и хардверот поинаку. Иглата за дување може да учествува и во калибрација на вратот или ракување со блиц. Потврдете ги празнините за удар, центрирање, ладење, запечатување и судир со избраната машина Kingngle наместо да го оставите производителот на мувла да ги заклучи само од шишето.
Проверете ги низводните мерачи според истата податок
Вратот може да изгледа чист, но сепак не успева да се примени или запечати капачето. Договорете кои податоци и мерачи се користат при тестирање на мувла, тестирање на истекување и квалификација на линијата за полнење. Зачувајте го идентитетот на мерачот и статусот на калибрација во записот за прифаќање. Ако автоматизиран тример го смени вратот по обликувањето, проверете ја завршената состојба наместо само обликуваниот примерок.
Оригинална споредба: Референци за машината Kingngle за скрининг на калап
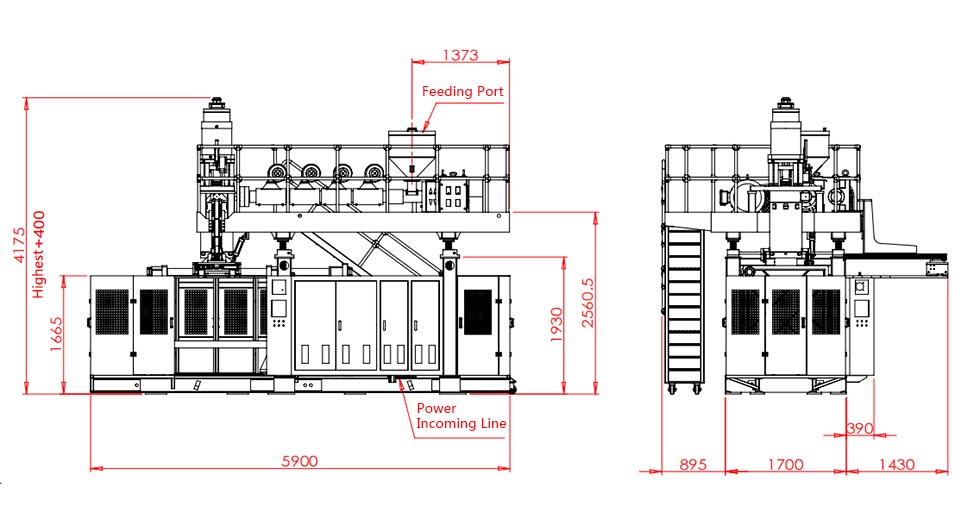
Табелата подолу извлекува полиња поврзани со мувла од пет тековни страници со производи на Kingngle. Се протега на континуирани и акумулаторски машини, така што купувачите можат да видат зошто номиналниот капацитет на контејнерот не може да го замени цртежот на интерфејсот на алати.
| Објавен модел | Машинска класа | Референца за максимум контејнер | Големина на плочата за мувла (Ш × В) | Објавена максимална големина на калапот (Ш×В) | Опсег на дебелина на мувла | Сила на стегање |
|---|---|---|---|---|---|---|
| КГБ2Л | Континуирана, единечна станица | 2 Л | 380 × 430 mm | 360 × 380 mm | 160-300 mm | 40 kN |
| KGB5L | Континуирана, единечна станица | 5 Л | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Континуирана, единечна станица | 15 Л | 500 × 550 mm | 580 × 500 mm | 300-380 мм | 165 kN |
| KGB80A | Акумулатор, фиксиран калап | 30 л | 750 × 860 mm | 520 × 860 mm | 360-420 mm | 215 kN |
| KGB90A | Акумулатор, фиксиран калап | 60 л | 960 × 980 mm | 700 × 980 mm | 460-550 mm | 280 kN |
Три наоди кои се важни пред ослободување од мувла
Прво, литрите не ја дефинираат ориентацијата на мувлата.Континуираната референца 15L објавува поширок, но пократок максимален ред на калапи од референцата на акумулатор од 30L. Архитектурата и обликот на дел се важни заедно со волуменот.
Второ, дебелината на мувлата има свој опсег.Шуплината може да одговара на наведените димензии на лицето и сепак да падне надвор од дозволената дебелина или распоред на отворот. Задни плочи, влошки и врски за ладење се додаваат на склопот.
Трето, силата на стегање припаѓа на производот и процесот.Вредноста на машинската страница е достапна сила, а не доказ дека каква било мувла во пликот е соодветна. Проектираната површина, условите за дување, побарувачката за притискање и изградбата на мувла бараат инженерски преглед.


Материјалот за мувла, влошките и завршната површина треба да ја следат производната должност
Материјалот за алати влијае на пренос на топлина, обработливост, поправка, абење и цена. Самиот обем на производство не е доволен за да се избере. Размислете за смола, спецификација на површината, прицврстување, абразивни или корозивни услови, подвижни карактеристики, способност за одржување и прифатена стратегија за поправка.
Основен материјал за мувла
Побарајте ја точната легура или класа, термичка обработка каде што е применливо, метод на производство со шуплина и основа за термички дизајн. „Алуминиумска мувла“ или „челична мувла“ е премногу широка за споредба.
Заменливи влошки
Вратот, штипнувањето, трошењето, конецот или отворот може да го локализираат одржувањето и да овозможат различен материјал со барана карактеристика. Запишете ја идентификацијата на влошката и резервниот опсег.
Текстура и гравирање
Наведете датотеки со уметнички дела, ориентација, прифаќање на длабочина/изглед, интеракција на вентилација и контрола на ревизија. Потврдете како процесот ќе ја репродуцира бараната површина.
Заштита и складирање
Дефинирајте чистење, одобрена заштита од корозија, одвод на вода, транспортни брави, точки за подигање и услови за складирање. Зачувајте ги водните патишта и штипнете ги површините за време на застој.
Препораката за материјалот на производителот на алатки треба да ги наведе своите претпоставки и исклучоци. Кога споредувате два цитати, проверете дали и двете вклучуваат исти материјали за вметнување, опсег на ладење, гравирање, завршна обработка на површината, црева, фитинзи, хардвер за подигнување, пробна работа и делови за абење.
Фабричко испитување: докажете ја калапот како повторлив процес
Првото прифатливо шише докажува дека системот може да го формира делот еднаш. Прифаќањето на производството бара стабилен тек со услови за следење. Следниот работен тек е препорачана структура на докази, а не тврдење дека секој проект на Kingle веќе го користи истиот протокол.
- Потврдете го идентитетот.Машина за снимање, калап, влошки, алатирање со матрици, степен на материјал, состојба на боја или повторно мелење и ревизија на рецептот.
- Стабилизирајте ги условите.Запишете ги реалните температури, снабдувањето/враќање со вода за ладење, условите за дување и фазите на циклусот откако процесот ќе ја достигне договорената состојба.
- Проверете ја алатката.Проверете го затворањето на линијата за разделба, усогласувањето, истекувањето на вода и воздух, состојбата на вентилаторот, прицврстените површини и безбедното движење.
- Примерок по позиција.Задржете го идентитетот на шуплината, излезот и станицата преку мерење, мерење на ѕидови, отсекување и функционално тестирање.
- Измерете ја завршената состојба.Вклучете ги ефектите од премачкување, удирање, трепкање или други вклучени чекори за завршна обработка.
- Запишете ги сите загуби.Отфрлања, запирања, аларми, рачни корекции и прекини низводно за време на договорениот прозорец.
- Зачувајте ја основната линија.Одобрете ја ревизијата на цртежот, рецептот, фотографиите, мерењата, мерачите и отворете корективни дејства заедно.
Дијагностицирајте ги шаблоните пред да го промените рецептот
| Набљудувана шема | Области со алатки или процеси за проверка | Доказ за собирање |
|---|---|---|
| Слаб или неконзистентен завар на опашката | Позиција на Парисон, детали за штипкање, затворање на калапот, локална температура, олеснување на блицот и трепкање | Примероци за заварување означени со позиција, бруто маса, блиска секвенца и функционален тест |
| Лоша текстура или нецелосни детали | Отвори за вентилација, локација на заробен воздух, состојба на шуплината, контакт на пареа и температура | Карта на дефекти, инспекција на вентилација, реални услови на процесот и фотографии од шуплината |
| Искривување по исфрлањето | Дистрибуција на ѕидови, рамнотежа на ладење, време на исфрлање, ракување и пост-ладење | Температура/проток по коло, временски проверки на димензиите и карта на ѕидот |
| Трепкајте на едната страна | Порамнување, паралелизам на плочата, површина на разделба, монтажа на калапот и центрирање на парови | Поставете историја, преглед на затворање и повторете ги деловите пред/по корекција |
| Бавен или променлив циклус | Ограничување на колото за ладење, жешки региони, дебелина на дел, вентилација и доцнење низводно | Времиња на етапи на циклус, услови за снабдување/враќање и дневник за застанување |
Користете Kingle'sРаботен тек на докази за HMIкога алармите или промените во низата го придружуваат проблемот со мувлата. Носете одобрени инспекциски точки воплан за превентивно одржувањенаместо да се чека квалитетот на делот да се намали.
RFQ за дување на мувла и листа за проверка на дизајнот
- Контролирана 2D/3D датотека со делови, ревизија, капацитет, максимални димензии и наменети содржини.
- Цртеж на затворање и завршница на вратот, примероци на капачиња, податок за запечатување и состојба на завршена облога.
- Точна класа на смола, боја/адитиви, план за повторно мелење/PCR и информации за добавувачот на материјали.
- Завршена тежина, проценета бруто-паризона и флеш-маршрута.
- Критични ѕидни и димензионални локации со методи на тестирање и граници на прифаќање.
- Истекување, паѓање, горно оптоварување, вртежен момент, еколошки или други функционални тестови специфични за проектот.
- Модел на машина, број на станица и шуплина, план за излез на матрицата и оддалеченост од центарот на пареата.
- Интерфејс на плочка/монтажа, обвивка за мувла, дебелина, отвор, распоред на стегач и игла за дување.
- Линија за разделба, прицврстување, џеб за блиц, влошка за вратот, отвори, кола за ладење и завршна површина.
- Интерфејси за вадење, отсекување, тестирање на истекување, пренесување и ракување со отпадоци.
- Материјал за алат, вметнете оценки, цврстина/третман каде што е релевантно, резервни делови и метод на поправка.
- Количество на пробен материјал, времетраење, примероци, мерачи, запис за податоци и одговорност за прифаќање.
- Општ распоред, точки за подигање, маса на мувла/тежиште и одобрена процедура за промена.
- Граница на опсегот: мувла, алат за матрици, фитинзи, црева, цртежи, обука, пакување и артикли испорачани од купувачот.
За фабрички услуги, поврзете ги конечните кола на мувла и распоредот на дување со Kinggle'sводич за планирање на комунални услуги и распоред. За класа на машина и производствена секвенца, користете гоВодич за обликување со дување со континуирано истиснувањеи потврдете дали е потребна акумулаторска платформа за последниот дел.
Најчесто поставувани прашања
Која е разликата помеѓу калап за дување и глава за матрица за обликување со дување?
Главата на матрицата ја формира стопената парница пред обликувањето. Калапот за дување се затвора околу тој парозон, го запечатува, прима воздух што дува, го лади делот и ја дефинира неговата надворешна форма. Тие се посебни, но поврзани системи за алатки.
Кои информации се потребни за дизајнирање на калап за дување со истиснување?
Обезбедете ги контролираните делови и цртежите за затворање, степенот на смола, завршените и бруто тежините на тегови, критичните ѕидови и димензии, функционалните тестови, излезната цел, машинскиот интерфејс, планот за празнина, методот на отсекување и фабричките комунални услуги.
Зошто дизајнот со штипкање е важен во обликувањето со дување со истиснување?
Притиснувањето го компресира и запечатува врелиот паронски материјал и помага да се дефинира каде се одвојува блицот. Неговата геометрија е во интеракција со материјалот, дебелината на парот, затворањето на калапот, температурата, олеснувањето на блицот и трепкањето, па затоа мора да се потврди на вистинскиот проект.
Зошто на мувла за дување со истиснување му требаат отвори?
Воздухот може да се зароби помеѓу проширената пареза и шуплината. Отворите за вентилација му даваат пат за бегство за да може да ја контактира површината на мувлата и да ја репродуцира предвидената форма и детали.
Како каналите за ладење влијаат на времето на циклусот на дување?
Колата за ладење ја отстрануваат топлината додека делот не се ослободи без неприфатлива деформација. Најбавниот топол регион може да го ограничи циклусот, така што распоредот на колото, протокот, температурата, материјалот од мувла и дистрибуцијата на ѕидовите мора да се проценат заедно.
Дали постојниот калап за дување може да одговара на друга машина?
Можно е, но не претпоставувајте. Проверете ја ширината, висината, дебелината, масата, монтажата, отворот, стегачот, положбата на иглата за дување, алатките, патеката за вадење, порамнувањето на матрицата и контролите на машината за прием.
Дали треба да изберам алуминиумски или челичен калап за дување?
Изборот зависи од термичките перформанси, производната должност, смолата, барањата за површина и абење, стратегијата за вметнување, способноста за поправка, времето на носење и трошоците. Побарајте ја точната оценка и претпоставките за дизајн наместо да избирате само од името на металот.